

Coulée en sable de blocs moteurs en aluminium : processus, avantages et considérations clés
 2026.09.14
 Nouvelles de l'industrie
Les blocs moteurs en aluminium sont coulés au sable car le processus peut produire des passages de liquide de refroidissement internes et des transitions de paroi mince à épaisse que le moulage sous pression a du mal à reproduire sans modifications coûteuses de l'outillage. Cette réponse courte oriente chaque décision, du prototype à la production, et explique pourquoi la plupart des programmes OEM commencent toujours par un bloc moulé en sable. Cet article explique le processus, les choix d'alliage et de conception, les compromis entre le moulage au sable et le moulage sous pression, et ce qu'il faut prendre en compte avant de vous procurer un bloc moteur en aluminium ou ses composants environnants.
Pourquoi le moulage au sable reste la norme pour les blocs moteurs en aluminium
La raison dominante est la chemise de refroidissement. Un bloc moteur doit déplacer le liquide de refroidissement à travers un labyrinthe de passages autour des cylindres, des soupapes et des galeries d'huile. En moulage au sable, ces passages sont formés par des noyaux de sable qui sont placés dans le moule puis éclatés une fois le métal solidifié. Cela donne aux concepteurs une liberté totale pour acheminer le refroidissement là où il est nécessaire. En revanche, un outil de moulage sous pression utilise des noyaux d'acier permanents qui doivent être retirés de la cavité en ligne droite. Les passages courbes complexes ne sont pas pratiques et toute tentative de les usiner ultérieurement augmente le coût et peut affaiblir la pièce.
Une autre raison est la fatigue thermique. Les blocs moteurs en aluminium fonctionnent à des températures élevées et subissent des cycles de chauffage et de refroidissement rapides. Le moulage au sable produit une vitesse de refroidissement relativement lente dans le moule, ce qui permet d'éviter le piégeage de gaz et permet une microstructure plus ductile. Le résultat est un bloc capable d’absorber les cycles thermiques sans se fissurer aussi facilement que certains moulages sous pression à haute pression.
Le coût compte également. L’outillage en sable est nettement moins cher que l’outillage de moulage sous pression. Pour un nouveau programme de moteur, en particulier pendant les phases de prototype et de validation, le moulage en sable vous permet de tester plusieurs conceptions de cavités sans mettre en service une matrice de production complète. Même pour des volumes modérés, le coût total de l'outillage en sable plus le coût du noyau dépasse souvent le coût amorti d'une matrice qui peut coûter des centaines de milliers de dollars. Lorsqu'un dessin est gelé et que le volume est élevé, certains programmes passent au moule semi-permanent ou au moulage à basse pression, mais le point de départ reste le sable.
Comment fonctionne le moulage au sable pour les blocs moteurs en aluminium
Le processus commence par la fabrication du noyau. Pour un bloc moteur, vous avez généralement besoin de plusieurs noyaux : un pour la chemise de liquide de refroidissement, un pour la cavité de la pompe à eau et un pour les alésages des cylindres. Ces noyaux sont constitués de sable de silice mélangé à un liant. Les processus en boîte froide et en boîte chaude sont courants. Dans de nombreux ateliers d'outillage modernes, les noyaux sont également produits par impression 3D, ce qui permet une itération rapide sur la géométrie interne sans aucun motif physique.
- Fabriquez les noyaux de la chemise de liquide de refroidissement, de la cavité de la pompe à eau et des alésages de cylindre.
- Construisez le moule autour du motif externe.
- Placez les noyaux dans le moule et fermez-le.
- Versez l’aluminium fondu à travers un système de portail contrôlé.
- Secouez le bloc après solidification et retirez les noyaux.
- Coupez le portail et les contremarches, traitez thermiquement et usinez les surfaces critiques.
Étant donné que le moulage au sable a une surface grossière et une plage de tolérance dimensionnelle plus large que le moulage sous pression, vous devez vous attendre à une tolérance surdimensionnée d'environ 3 à 5 mm sur les principales surfaces qui seront usinées.
Considérations relatives à la sélection et à la conception des alliages
La plupart des blocs moteurs en aluminium moulé au sable utilisent des alliages silicium-aluminium. L'A356 (Al-7Si-0,3Mg) est courant car il offre une bonne combinaison de coulabilité, d'usinabilité et de résistance mécanique après traitement thermique T6. L'A319 est également utilisé lorsque la pièce nécessite une conductivité thermique plus élevée et une étanchéité à la pression légèrement meilleure. Le choix de l'alliage affecte les performances de refroidissement, la déformation et la facilité avec laquelle le bloc peut être usiné.
Pour votre conception, faites attention à l’épaisseur des murs. Le moulage au sable peut traiter des sections d'environ 3 mm à 20 mm, mais des changements brusques d'épaisseur créent des points chauds qui conduisent à une porosité de retrait. Utilisez des congés et des rayons généreux à chaque coin interne. Assurez-vous que les empreintes du noyau (les éléments qui localisent et stabilisent chaque noyau) sont suffisamment robustes pour résister à la force du métal coulant. Le système de déclenchement est également important : un déclenchement mal conçu peut introduire des inclusions d'oxydes qui se manifestent sous forme de fissures de fatigue lors des essais moteur.
Lorsque vous évaluez un bloc coulé en sable, demandez un rapport de simulation. Un bon fournisseur doit effectuer des analyses de remplissage et de solidification pour montrer où la porosité est probable et comment les noyaux se comporteront. C'est là que vous séparez un fournisseur qui coule simplement du métal de celui qui est responsable de la qualité du moulage.
Coulée en sable ou coulée sous pression : où chaque processus gagne
| Attribut | Moulage au sable | Moulage sous pression |
|---|---|---|
| Pièces typiques | Blocs moteurs, grands carters | Carters de transmission, carters moteur, supports |
| Géométrie interne | Excellent, utilise des noyaux consommables | Limités, les noyaux d'acier doivent se retirer |
| Coût de l'outillage | Inférieur | Plus haut |
| Volume économique minimum | Prototype à mi-volume | Volume élevé |
| Tolérance dimensionnelle | CT8 à CT10 | CT5 à CT7 |
| Épaisseur de paroi typique | 3 mm et plus | 1,5 mm et plus |
Comme le montre le tableau, le moulage au sable présente un net avantage lorsque vous avez besoin d'une géométrie interne complexe, d'un faible coût d'outillage et d'un routage convivial pour les prototypes. Le moulage sous pression devient le favori lorsque le volume de la pièce est élevé, l'épaisseur de paroi est faible et les dimensions doivent être reproductibles. Pour les blocs moteurs, la chemise de liquide de refroidissement maintient le moulage au sable en tête pour presque toutes les applications.
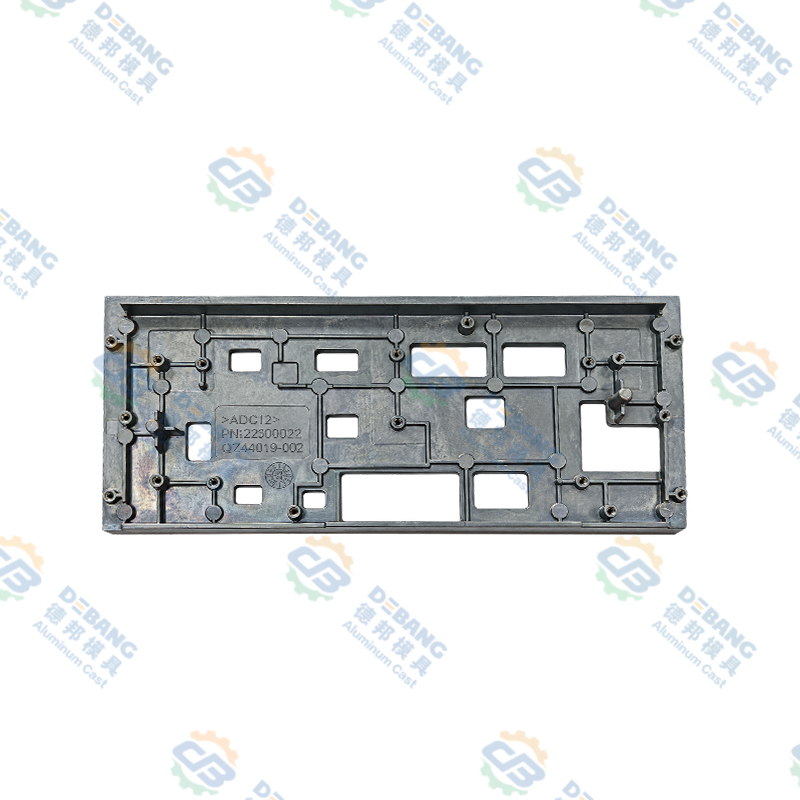
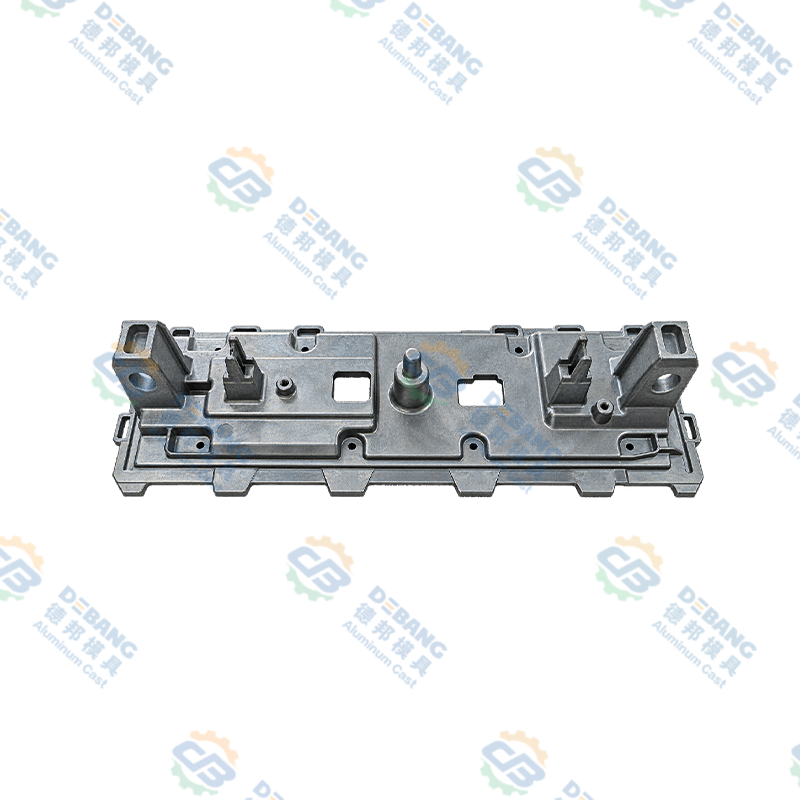
Cependant, le moulage sous pression fait toujours le gros du travail dans le groupe motopropulseur global. Les composants tels que les carters de moteur en aluminium et les carters de transmission sont des candidats parfaits pour le moulage sous haute pression. Ils ont souvent des parois plus fines, des passages internes plus simples et exigent des tolérances serrées que le moulage sous pression offre à grande échelle. Chez Debang Mold, c'est là que nous concentrons notre travail de moulage sous pression d'aluminium. Notre gamme de produits comprend des carters de moteur et des carters de transmission qui sont produits avec le même esprit de précision qu'attendent les programmes de moteurs.
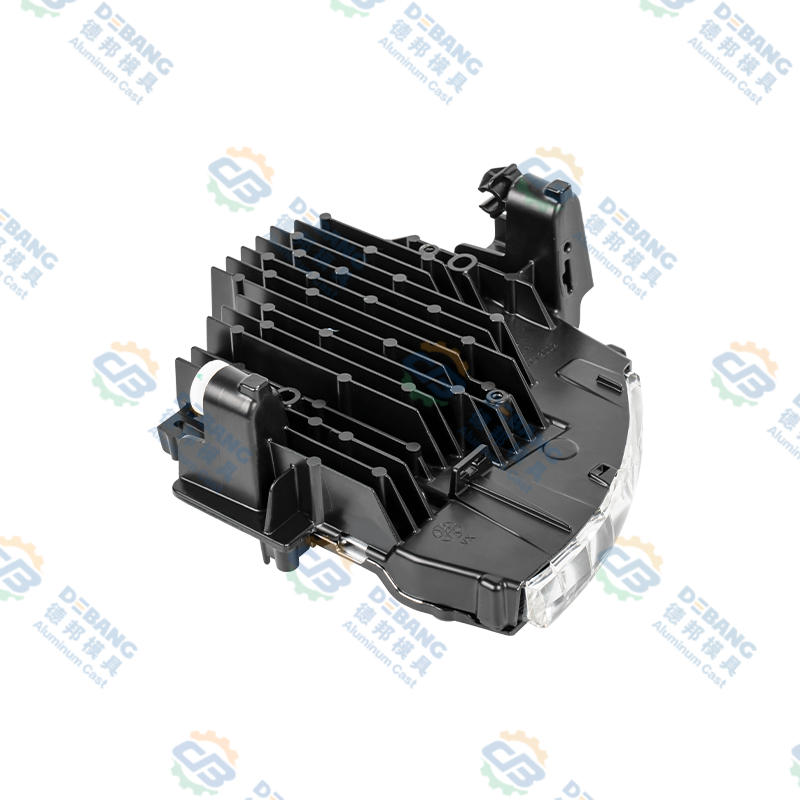
 Carter de moteur en aluminium moulé sous pression haute pression pour les applications de groupe motopropulseur Ce carter moteur en aluminium exploite le moulage sous haute pression pour obtenir des parois fines et des tolérances serrées, complétant ainsi les blocs moteurs moulés au sable. Sa conception intégrée et ses ailettes de dissipation thermique optimisées assurent des performances fiables et une gestion thermique efficace dans les groupes motopropulseurs des véhicules. Voir le produit →
Lorsque vous vous procurez ces composants de groupe motopropulseur, le moulage au sable et le moulage sous pression ne sont pas des rivaux : ils se complètent. Les blocs moteurs conservent la méthode au sable, tandis que les pièces moulées environnantes profitent de la vitesse et de la finition de surface du moulage sous pression. Comprendre cette distinction vous permet de négocier des délais et des coûts plus intelligents pour l’ensemble de l’ensemble moteur.
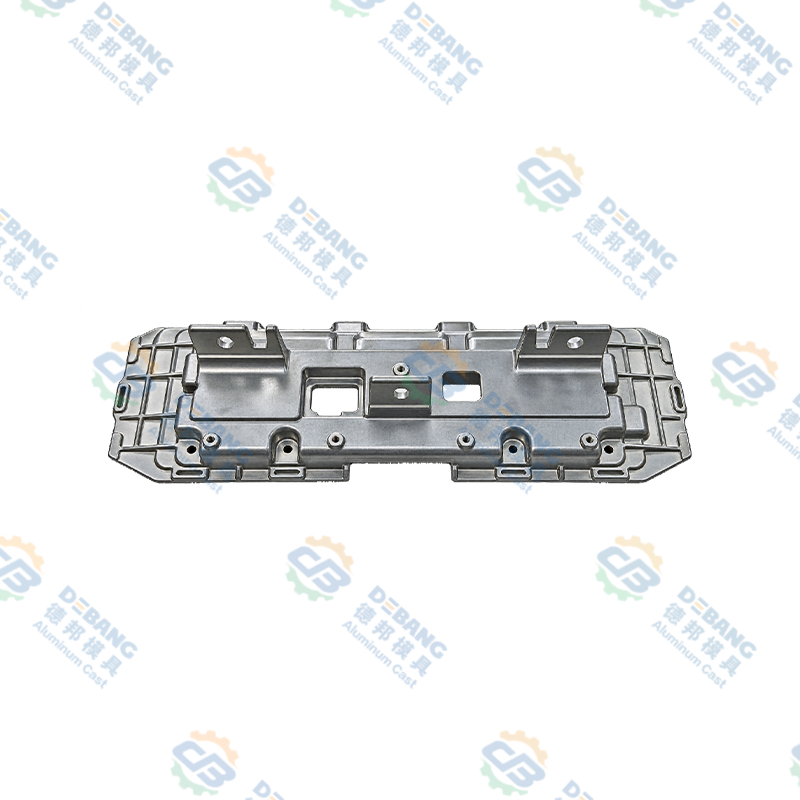
 Plateau de transmission en aluminium moulé sous pression de précision pour transmissions automobiles Ce carter de transmission est produit par moulage sous haute pression pour offrir une production plus rapide et une finition de surface supérieure. Il complète les composants de moteur plus lourds, permettant un assemblage efficace et un approvisionnement rentable pour des systèmes de transmission complets. Voir le produit →
Que rechercher lors de l'approvisionnement en pièces de moteur en aluminium
Commencez par le contrôle des processus. Le moulage au sable peut générer de la porosité, du retrait et des inclusions d'oxydes, un fournisseur doit donc vous montrer un système qualité documenté. Chez Debang Mold, notre page qualité explique comment nous suivons les inspections depuis le matériau entrant jusqu'à l'usinage final. Cette même rigueur s'applique que la pièce soit moulée au sable ou moulée sous pression. Découvrez notre contrôle qualité ici .
Pensez ensuite à la capacité d’usinage. Un bloc moteur n’est pas terminé lorsqu’il quitte la fonderie. Les alésages, faces et galeries doivent être usinés au micron près. Un fournisseur qui propose l’usinage en interne réduit votre base de fournisseurs et raccourcit la chaîne de communication. Debang Mold fournit des services intégrés depuis la conception de moules, le moulage, les opérations secondaires et l'usinage de précision jusqu'au traitement de surface et à l'assemblage. Cette approche unique est particulièrement utile lorsque vous lancez un nouveau modèle et que vous devez réduire le temps de développement.
Enfin, le support technique est important. Si le fournisseur de pièces moulées peut vous aider à optimiser une conception en termes de fabricabilité, vous évitez des secondes itérations coûteuses. Nous vous conseillons de discuter de vos besoins avec notre équipe avant de commander l'outil. Contactez-nous pour parler de votre défi de casting.
Le moulage au sable reste le moyen le plus pratique de construire des blocs moteurs en aluminium. Il vous donne la liberté interne de créer des passages de refroidissement efficaces, la flexibilité des outils pour itérer et une microstructure matérielle qui résiste à la chaleur. Dans le même temps, le moulage sous pression couvre un ensemble différent de pièces du groupe motopropulseur. Que vous travailliez sur le bloc lui-même ou sur les pièces moulées qui l'entourent, la clé est d'adapter le processus à la géométrie et au volume.
Dernières nouvelles
En savoir plus sur les actualités de l'industrie
-
16
Jul
 Guide technique complet : Que sont les composants moulés sous pression en aluminium et aperçu complet des processus de moulage sous pression en alliage d'aluminiumTable des matières Définition directe Processus de fabrication Que sont les composants ...
-
02
Sep
Moulage sous pression de magnésium et d'aluminium : comparaison de la densité, de la résistance, du coût et des applicationsUn ingénieur OEM examinant un nouveau composant de véhicule électrique arrive à un carrefour familier : ce boîtier doit-il être en magnésium ou en aluminium ? La réponse n’est jamais une simple ... -
05
Oct
Des pièces moulées automobiles de précision qui améliorent les performances, la sécurité et l'efficacité en matière de légèretéQuand on pense aux milliers de pièces qui fonctionnent ensemble à l’intérieur d’un véhicule moderne, il est facile de négliger le héros méconnu : les pièces moulées automobiles. Des blocs moteur... -
09
Nov
Magnésium dans les alliages d'aluminium : comment le magnésium contrôle la résistance, le moulage et la corrosionLe magnésium est le chiffre le plus petit sur la plupart des certificats d'alliage d'aluminium, et souvent celui qui détermine le comportement de la pièce. Quelques dixièmes de pour ce...
Que vous soyez acheteur ou partenaire de développement, nous nous engageons à vous apporter une solution fiable.
LIENS PRODUITS
- Produits en alliage d'aluminium
- Produits de moulage sous pression en alliage de zinc
- Produits de moulage sous pression en alliage de magnésium
Mobile
Service client
LIENS RAPIDES
OBTENIR UN DEVIS
CONTACTEZ-NOUS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, parc scientifique et technologique Daqi, district de Beilun, ville de Ningbo, province du Zhejiang, Chine
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tous droits réservés.
 Fabricants de moulage sous pression OEM/ODM