

Moulage sous pression de magnésium et d'aluminium : comparaison de la densité, de la résistance, du coût et des applications
 2026.09.02
 Nouvelles de l'industrie
Un ingénieur OEM examinant un nouveau composant de véhicule électrique arrive à un carrefour familier : ce boîtier doit-il être en magnésium ou en aluminium ? La réponse n’est jamais une simple préférence matérielle. Le magnésium est environ 34 % plus léger que l'aluminium en volume, tandis que l'aluminium offre une limite d'élasticité plus élevée et une résistance supérieure à la corrosion. Si la pièce porte une charge et subit des éclaboussures sur la route, l'aluminium est la valeur par défaut la plus sûre. Si l’objectif principal est la réduction de masse à un prix acceptable, le magnésium peut l’emporter à condition que les coûts du traitement de surface et du revêtement tout au long du cycle de vie soient intégrés au budget.
Densité et poids : le premier levier
Le magnésium est le métal structurel le plus léger disponible dans le commerce. Avec une densité de 1,74 g/cm³, cela ne représente que 66 % des 2,70 g/cm³ de l'aluminium. Pour une géométrie de pièce identique, une pièce moulée en magnésium peut être environ un quart à un tiers plus légère que la même pièce moulée en aluminium. C'est pourquoi le magnésium est devenu la norme dans les coques d'ordinateurs portables, les boîtiers d'appareils photo et les systèmes de supports de véhicules électriques, où chaque gramme affecte la portée ou la maniabilité.
| Propriété | Alliages de magnésium | Alliages d'aluminium |
|---|---|---|
| Densité (g/cm³) | 1.74 | 2.70 |
| Limite d'élasticité (MPa) | 85-180 | 150-270 |
| Module d'élasticité (GPa) | ~45 | ~70 |
| Conductivité thermique (W/m·K) | ~96 | 120-160 |
| Résistance à la corrosion | Inférieur, nécessite un revêtement | Oxyde naturel supérieur |
| Usinabilité | Excellent | Bon |
| Coût typique des matières premières ($/kg) | 3-6 $ | 2-4 $ |
L’histoire du poids n’est cependant pas gratuite. Les alliages de magnésium coûtent plus cher au kilogramme que les alliages d’aluminium. Sur un petit support, le gain de poids peut n'être que de 200 à 400 grammes, ce qui justifie rarement le premium matériel. Sur un boîtier plus grand comme un carter de transmission ou un carter moteur, l'économie cumulée peut être de plusieurs kilogrammes par véhicule, et le coût par kilogramme économisé devient plus facile à défendre. Ces chiffres constituent le point de départ de l’évaluation et non le verdict. Le contexte de l’application décide en fin de compte quelle propriété a le plus de poids.
Résistance, rigidité et comportement porteur
Les alliages d'aluminium offrent généralement des limites d'élasticité plus élevées que les alliages de magnésium. De nombreuses qualités d'aluminium moulé se situent dans la plage de 150 à 270 MPa, tandis que les alliages de magnésium moulés offrent généralement 85 à 180 MPa. Pour une pièce de même épaisseur de paroi, l’aluminium résiste à une charge plus élevée. Cet avantage est important pour les supports, les points de montage et toute géométrie recevant une force mécanique directe.
La comparaison change lorsque le poids reste constant. La densité plus faible du magnésium permet à un ingénieur d'augmenter l'épaisseur de la paroi tout en produisant une pièce plus légère que la pièce moulée en aluminium équivalente. Cette liberté de conception constitue un réel avantage dans les boîtiers à paroi mince, où la taille du boîtier est fixe mais la section transversale de la paroi peut être ajustée pour retrouver la rigidité.
Là où l’aluminium reste en avance, c’est le module élastique. L'aluminium a un module d'environ 70 GPa contre 45 GPa pour le magnésium. Si un composant doit résister à la déflexion sous l'effet d'un couple sans modifier sa géométrie actuelle, l'aluminium est le choix le plus rigide. Si le composant est léger et s’insère dans un espace compact, le magnésium peut satisfaire aux exigences de rigidité grâce aux nervures, à l’optimisation des portes et à l’épaississement stratégique des parois.
Résistance à la corrosion et traitement de surface : la vision à long terme
L'aluminium développe une couche d'oxyde naturelle qui résiste bien à la corrosion dans la plupart des environnements automobiles. Une pièce moulée en aluminium peinte ou thermolaquée offre des décennies de service extérieur sans traitement de surface supplémentaire. C'est pourquoi des pièces en aluminium apparaissent dans les supports de soubassement, les ensembles d'essuie-glace et les carters d'embrayage qui sont confrontés à l'eau, au sel et aux débris de la route.
Le magnésium est plus actif électrochimiquement et ne peut pas être laissé à nu dans un assemblage humide. Cela nécessite un revêtement de conversion, une anodisation ou un revêtement en poudre durable. Les revêtements de conversion sans chrome sont courants aujourd'hui, mais le processus ajoute des étapes, des exigences de tolérance et des frais généraux d'inspection. Chaque étape de revêtement supplémentaire crée également un nouveau potentiel de défauts qu'une équipe qualité doit détecter.
Pour l’approvisionnement, le coût du revêtement n’est pas un petit poste. Un boîtier en magnésium peut ajouter 10 à 15 % au coût de fabrication pour le traitement de surface par rapport à une pièce en aluminium peint. Sur un cycle de vie de cinq ans, un composant en magnésium bien revêtu peut fonctionner tout aussi bien, et le gain de poids peut réduire l'usure des pièces adjacentes et les charges de suspension. La vraie question est de savoir si le programme peut absorber ce coût initial.
Différences de moulage sous pression et d’usinage
Le magnésium et l’aluminium sont coulés dans des machines de coulée sous pression à chambre froide. Les deux prennent en charge une géométrie complexe, des tolérances serrées et une production en grand volume. Les différences apparaissent plus nettement dans les opérations secondaires.
Le magnésium est l'un des matériaux les plus usinables de la gamme de moulage sous pression. Il coupe rapidement, produit des copeaux courts et prolonge la durée de vie de l'outil. Mais la fine poussière de magnésium est inflammable, les copeaux doivent donc être collectés et stockés dans des conditions contrôlées. Dans une installation qualifiée, ces risques sont gérés par un entretien ménager et une suppression des incendies appropriés. Ce n'est pas une raison pour rejeter le magnésium, mais c'est une raison pour vérifier le programme de sécurité du fournisseur avant d'attribuer un programme.
L'aluminium est plus indulgent en magasin. Il ne présente pas le même risque d’inflammation et peut être soudé, fileté et assemblé selon des méthodes standards. Pour une pièce nécessitant un soudage après coulée ou une fixation structurelle à long terme, l’aluminium est la solution la plus simple.
L'état de surface et la tolérance dimensionnelle sont comparables. Dans une matrice bien conçue, les deux matériaux peuvent contenir des tolérances typiques de ±0,05 à 0,10 mm sur des sections inférieures à 100 mm. Les pièces moulées plus grandes relâchent normalement la fenêtre de tolérance à ±0,15-0,25 mm. La matrice elle-même, et non l'alliage, est généralement le facteur limitant la précision.
Choix spécifiques à l'application pour les composants communs
Éclairage automobile et gestion thermique
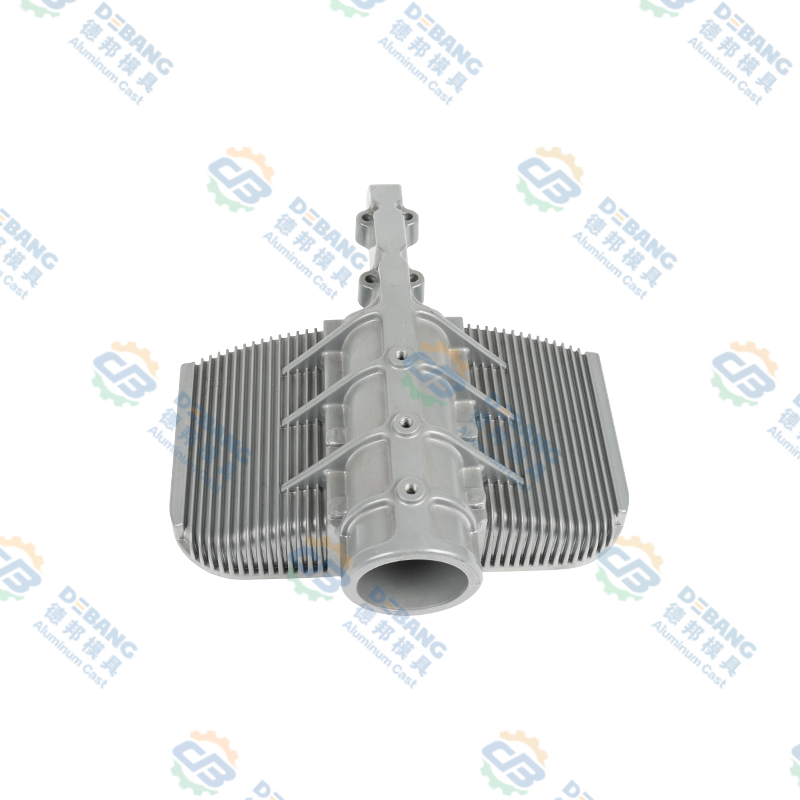
Les ensembles de phares à LED s'appuient sur des chemins thermiques efficaces pour maintenir la source lumineuse dans sa température de fonctionnement. La conductivité thermique de l'aluminium de 120 à 160 W/m·K contre 96 W/m·K pour le magnésium fait de l'aluminium la norme pour les dissipateurs thermiques. Si un module de phare a une puissance de 25 à 30 W, un dissipateur thermique en aluminium peut être plus petit, plus léger et moins cher à fabriquer qu'une pièce en magnésium de capacité de refroidissement équivalente.
Dissipateur thermique en alliage d'aluminium pour modules de phares LED automobilesLa conductivité thermique supérieure de l'aluminium permet un dissipateur thermique plus petit et plus léger pour les assemblages de phares LED. Ce radiateur moulé sous pression maximise la surface grâce à des ailettes et des canaux, assurant une dissipation thermique efficace à des niveaux de puissance de 25 à 30 W, ce qui en fait un choix rentable par rapport au magnésium.Voir le produit →Systèmes d'essuie-glace et carters de moteur
Les bras d'essuie-glace sont des pièces structurelles porteuses qui transfèrent le couple du moteur au balai. Dans ce rôle, la rigidité de l'aluminium l'emporte à épaisseur de paroi égale. Les carters de moteur d'essuie-glace peuvent toutefois être coulés dans l'un ou l'autre matériau. De nombreux équipementiers spécifient l'aluminium pour réduire le coût des matériaux et les performances contre la corrosion. Le magnésium peut réduire la masse du boîtier de près de 30 % lorsque l'architecture du véhicule utilise déjà des structures à parois minces.
Gros composants du groupe motopropulseur
Les carters de transmission, les carters de moteur et les carters d'embrayage à huile de silicone supportent une charge importante et nécessitent un matériau robuste à un coût compétitif. L'aluminium domine ici car la pièce est grande, la contrainte est réelle et le gain de poids grâce au magnésium ne justifie peut-être pas le prix plus élevé du matériau et du coût du revêtement. Pour un composant de poids lourd, un kilogramme économisé a bien moins de valeur qu’une garantie anticorrosion de cinq ans.
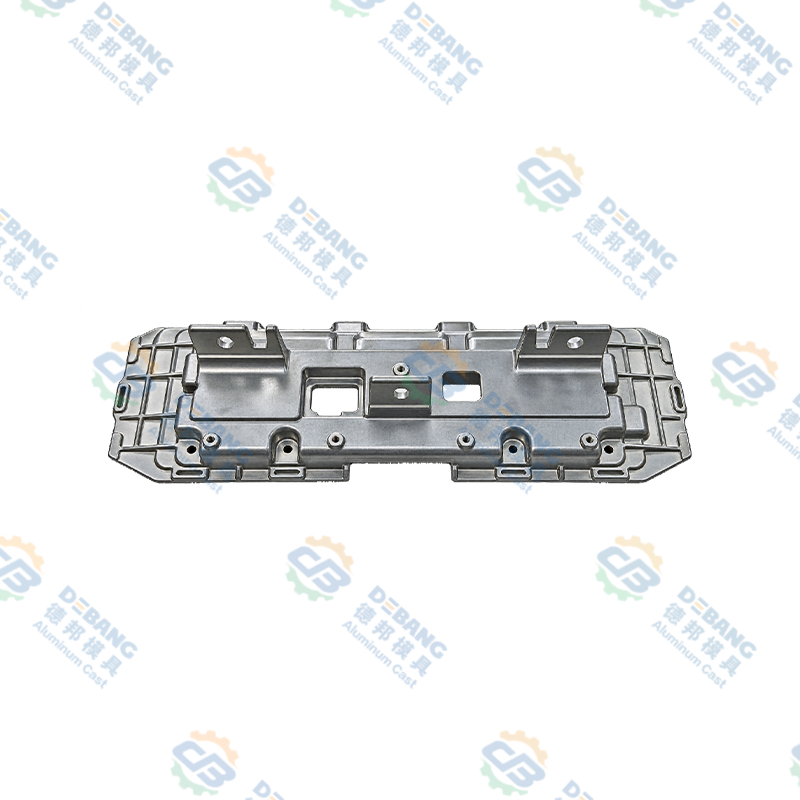
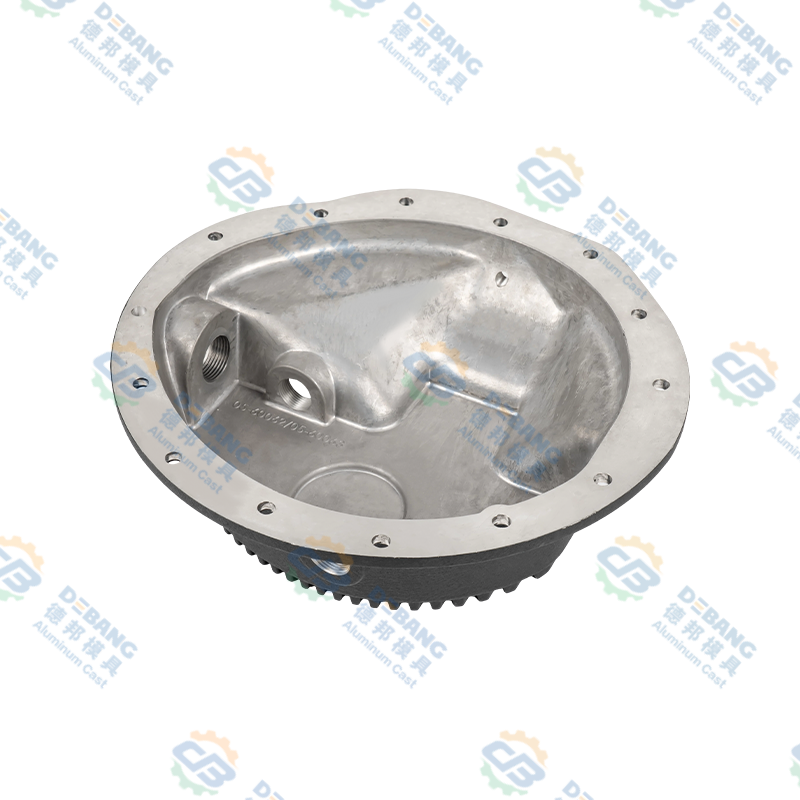 Carter de transmission en aluminium moulé sous pression pour véhicules lourds Les carters de transmission en aluminium offrent une capacité de charge robuste et une résistance à la corrosion à un coût compétitif. Pour les composants volumineux et sollicités tels que les carters de moteur, la rigidité et la garantie anticorrosion de l'aluminium l'emportent sur les modestes économies de poids du magnésium, ce qui en fait le choix pratique. Voir le produit →
Electronique grand public et pièces de moto
À l’intérieur du boîtier d’un appareil photo, un boîtier en magnésium permet d’économiser le poids qui compte pour le client final et cache sa surface derrière une peau peinte. La même logique s'applique aux boîtiers de phares et aux repose-pieds de moto : des charges légères, une exposition minimale aux éclaboussures de la route et un gain de poids visible. Dans ces segments, le magnésium n’est pas seulement compétitif ; c'est souvent le choix préféré.
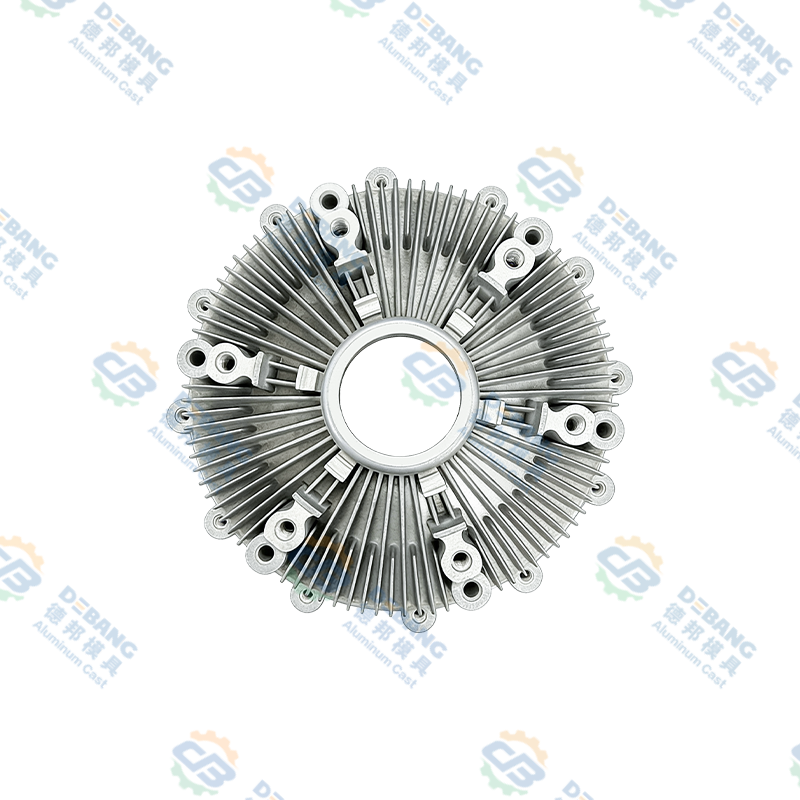
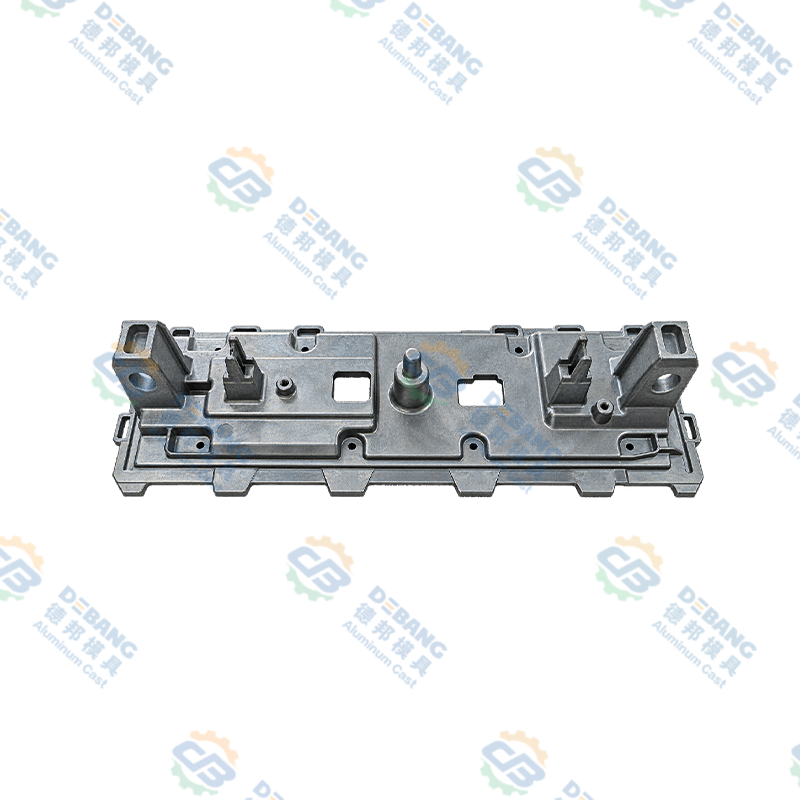
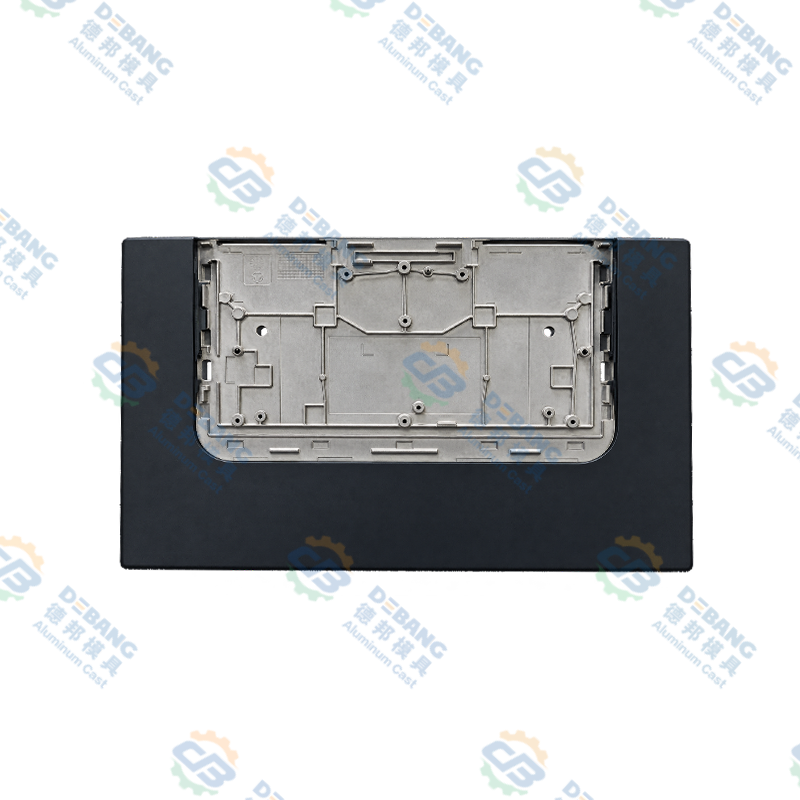
 Produits de moulage sous pression en alliage de magnésium pour applications légères Les alliages de magnésium coûtent entre 3 et 6 dollars le kilogramme, contre 2 à 4 dollars pour l'aluminium, mais dans les pièces visibles à faible charge comme les boîtiers de caméra et les phares de motos, leurs économies de poids justifient le prix plus élevé. Le coût total au débarquement doit tenir compte des compromis en matière de matériaux, de revêtement et de fabrication. Voir le produit →
Considérations financières pour l'approvisionnement
L’écart de coût des matériaux est le premier chiffre que voient les acheteurs. Les alliages de magnésium coûtent généralement entre 3 et 6 dollars le kilogramme, tandis que les alliages d'aluminium se situent entre 2 et 4 dollars le kilogramme. Mais le coût des matériaux ne représente que le début du coût total au débarquement.
L'usinabilité du magnésium peut réduire les coûts de main-d'œuvre secondaire. Des vitesses de coupe plus rapides et une durée de vie plus longue des outils peuvent compenser une partie de la prime en matières premières. Cependant, l'exigence de revêtement ajoute quelques dollars par pièce. La comparaison finale dépend donc du volume de la pièce, de l'épaisseur de la paroi et de la complexité des spécifications du traitement de surface.
La valeur des déchets diffère également. Les déchets d’aluminium bénéficient d’une économie de recyclage plus établie et plus solide. Les déchets de magnésium peuvent être recyclés, mais les infrastructures de collecte, de manutention et de traitement sont moins courantes. Un fournisseur qui gère bien les déchets peut répercuter les économies réalisées sur l'acheteur. Il convient donc de se demander comment un atelier candidat gère les retours d'alliages.
Faire la sélection finale
Une manière pratique de cadrer la décision consiste à commencer par les exigences fonctionnelles de la pièce et à remonter en arrière.
- Quel est le rôle premier de la pièce : portance ou réduction de masse ?
- La pièce sera-t-elle exposée aux éclaboussures de la route, à l'humidité ou au sel ?
- Quelle est la courbe de coût unitaire acceptable au volume annuel projeté ?
Si la pièce est structurelle et exposée à des conditions humides, l’aluminium constitue généralement la solution la plus rapide et la moins risquée. Si la pièce est fermée, relativement petite et sensible à la masse, le magnésium mérite une évaluation minutieuse. Pour un boîtier léger, la version en magnésium peut surpasser en termes de poids sans sacrifier la durabilité.
Qualité et responsabilité des fournisseurs
Quel que soit le matériau, le contrôle du processus par le fournisseur de moulage sous pression est aussi important que le choix de l'alliage. La cohérence de l'épaisseur des parois, le contrôle de l'angle de dépouille, la conception des portes et les limites de porosité sont renforcés par l'outillage et l'inspection. Un fournisseur OEM fiable doit fournir un rapport DFM détaillé au stade du devis, puis fournir des rapports d'inspection du premier article pour chaque nouvel outil. Les protocoles d'assurance qualité suivis dans une fonderie sérieuse sont les mêmes contrôles qui assurent la cohérence des pièces moulées en magnésium et en aluminium.
Dans une fonderie à service complet, la chaîne de production couvre la conception des moules, le moulage sous pression, le traitement secondaire, l'usinage de précision, le traitement de surface et l'assemblage final. Cette approche à source unique élimine les risques de transfert qui surviennent souvent entre un atelier de fonderie et une maison d'usinage, en particulier lorsque le choix du matériau affecte l'usure des outils et la préparation de la surface.
L'essentiel
La décision entre le magnésium et l’aluminium n’est pas une réponse universelle. Il s'agit d'un compromis coût par fonction déterminé par le poids, la protection contre la corrosion, la productivité de l'usinage et l'exposition réelle de l'application. Lorsqu'un acheteur et un fournisseur travaillent ensemble sur une revue DFM, les deux matériaux peuvent être évalués sur des dessins de pièces réels, et le bon choix devient généralement clair.
Pour une évaluation spécifique d’une pièce, contactez un fournisseur de moulage sous pression expérimenté avec le dessin déjà en main. Demandez une recommandation de matériau avec une comparaison des coûts par unité de volume et séquence de finition. C'est le moyen le plus rapide de savoir quel alliage gagnera réellement en production.
Dernières nouvelles
En savoir plus sur les actualités de l'industrie
-
07
Sep
 Moulage sous pression dans l'industrie automobile : choix des alliages, tolérances et sélection OEMUn responsable d'un programme automobile nous a un jour envoyé des carters de transmission qui échouaient constamment aux tests d'étanchéité. L'épaisseur des parois a dérivé, de l...
-
16
Nov
Moulage sous pression magnésium vs aluminium : un guide pratique pour les équipes de conceptionDemandez à dix ingénieurs ce qui différencie le magnésium de l’aluminium et vous obtiendrez généralement dix variantes des mêmes trois mots : poids, coût, corrosion. Tous les trois comptent, mai... -
16
Jul
Guide technique complet : Que sont les composants moulés sous pression en aluminium et aperçu complet des processus de moulage sous pression en alliage d'aluminiumTable des matières Définition directe Processus de fabrication Que sont les composants ... -
28
Sep
Alliage de zinc Zamak 3 : propriétés, applications de moulage sous pression et guide de sélection pour les OEMLorsqu'une pièce métallique nécessite une géométrie complexe, des tolérances serrées et une bonne finition de surface à un coût raisonnable, le Zamak 3 est souvent le premier choix vers leq...
Que vous soyez acheteur ou partenaire de développement, nous nous engageons à vous apporter une solution fiable.
LIENS PRODUITS
- Produits en alliage d'aluminium
- Produits de moulage sous pression en alliage de zinc
- Produits de moulage sous pression en alliage de magnésium
Mobile
Service client
LIENS RAPIDES
OBTENIR UN DEVIS
CONTACTEZ-NOUS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, parc scientifique et technologique Daqi, district de Beilun, ville de Ningbo, province du Zhejiang, Chine
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tous droits réservés.
 Fabricants de moulage sous pression OEM/ODM