

Moulage sous pression dans l'industrie automobile : choix des alliages, tolérances et sélection OEM
 2026.09.07
 Nouvelles de l'industrie
Un responsable d'un programme automobile nous a un jour envoyé des carters de transmission qui échouaient constamment aux tests d'étanchéité. L'épaisseur des parois a dérivé, de la porosité est apparue et la chaîne de production s'est arrêtée deux fois par semaine. Le correctif n’était pas une mise à niveau matérielle coûteuse ; c'était un partenaire de moulage sous pression qui contrôlait dès le départ l'outillage, les paramètres de processus et l'inspection. Lorsqu'un composant nécessite une géométrie reproductible, un volume élevé et une forme proche de la valeur nette, le moulage sous pression dans l'industrie automobile est le processus qui permet d'y parvenir, et son succès dépend de qui contrôle la matrice.
Pourquoi le moulage sous pression occupe une place centrale dans les pièces automobiles
Le moulage sous pression injecte du métal en fusion dans une matrice en acier trempé à haute pression, généralement entre 1 500 et 25 000 psi, produisant des formes complexes avec des tolérances serrées en une seule étape. Pour les applications automobiles, cela signifie que les pièces moulées peuvent inclure des parois minces, des canaux de refroidissement, des bossages et des points de montage sans opérations d'usinage séparées.
Trois facteurs rendent le processus difficile à remplacer dans la production automobile. Premièrement, la capacité de forme quasi nette réduit le gaspillage de matériaux et les heures d’usinage. Deuxièmement, les temps de cycle sont suffisamment courts pour prendre en charge des programmes à volume élevé. Troisièmement, la flexibilité de la conception permet aux ingénieurs de consolider plusieurs composants en un seul moulage, ce qui simplifie l'assemblage et réduit le poids.
- Les sections de mur peuvent être maintenues entre 1,5 et 3,0 mm en aluminium avec une conception de matrice appropriée.
- La répétabilité dimensionnelle prend en charge l'assemblage robotique et un contrôle strict de l'empilement.
- La recyclabilité de l'aluminium et du magnésium répond aux objectifs de durabilité de l'industrie automobile.
Les architectures de véhicules électriques ont accru la demande de pièces moulées sous pression en aluminium pour les boîtiers de batteries, les carters de moteur et les cadres structurels. L’industrie explore également le moulage sous pression intégré, parfois appelé mégacasting, pour former de grandes sections de corps monobloc. Même si ces pièces moulées de grande taille font la une des journaux, l'avantage quotidien est plus simple : des composants fiables dans le système de refroidissement, l'ensemble d'essuie-glace et la transmission où une panne entraîne un temps d'arrêt.
Aluminium, zinc ou magnésium : quel alliage convient à votre pièce automobile
Avant qu'une conception de matrice ne soit approuvée, le choix de l'alliage détermine la durée de vie de l'outillage, le temps de cycle, le poids de la pièce et le coût. Dans la plupart des cas, la décision se résume à savoir si vous avez besoin d'une capacité portante, de petits détails complexes ou de la pièce la plus légère possible.
| Alliage | Densité (g/cm³) | Limite d'élasticité typique (MPa) | Utilisations automobiles courantes |
|---|---|---|---|
| Aluminium (A380/ADC12) | 2.7 | 150-170 | Pièces moulées de moteur, carters de transmission, dissipateurs thermiques, carters structurels |
| Zinc (Zamak 3) | 6.6 | 200-220 | Bras d'essuie-glace, petits supports, mécanismes de verrouillage, petites pièces complexes |
| Magnésium (AZ91D) | 1.8 | 140-160 | Cadres de colonne de direction, garnitures intérieures, boîtiers légers |
L'aluminium est le choix par défaut pour les pièces structurelles et thermiques automobiles car il équilibre la résistance, la résistance à la corrosion et le poids à un coût acceptable. Les alliages de zinc brillent lorsque la géométrie est petite, complexe et nécessite une excellente finition de surface et des parois minces. Le magnésium offre la solution la plus légère mais nécessite des choix minutieux en matière de revêtement et d'assemblage pour gérer la corrosion dans un environnement automobile.
Composants automobiles moulés sous pression dans tout le véhicule
Systèmes de gestion thermique et d’éclairage
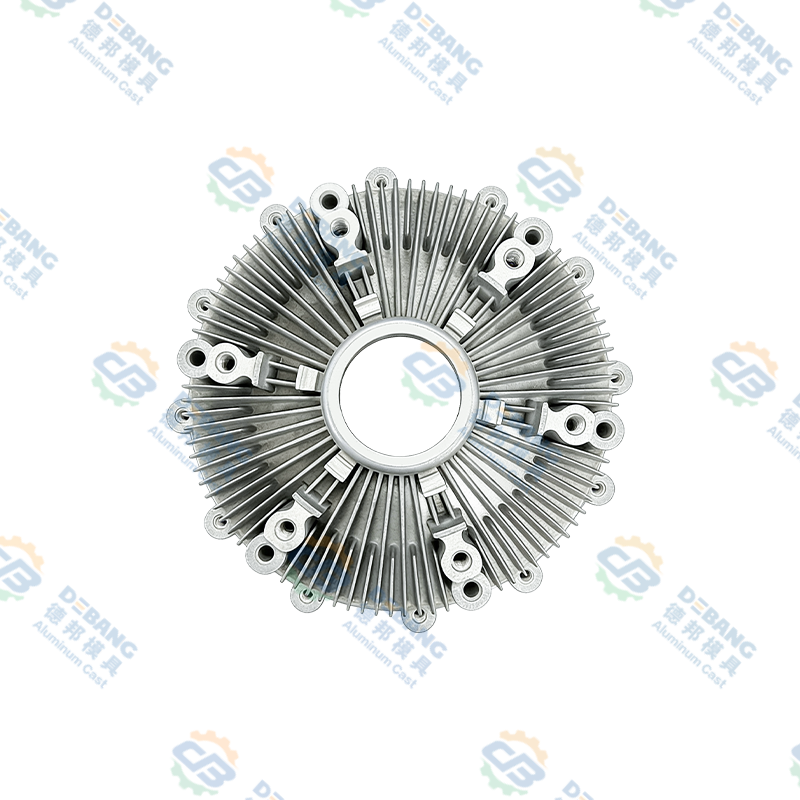
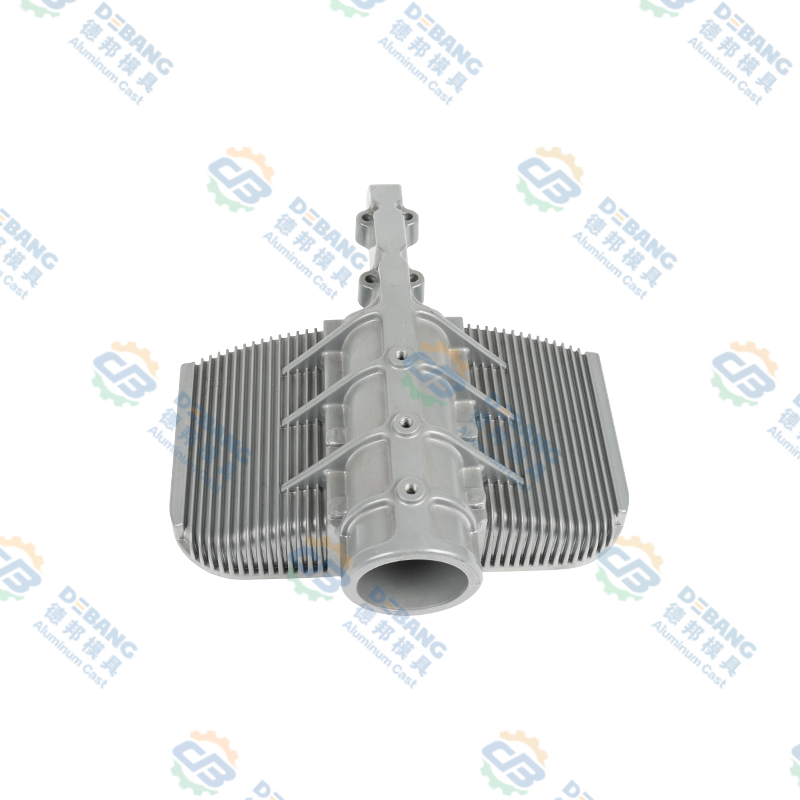
Les réseaux d'éclairage et les modules LED génèrent de la chaleur qui doit être évacuée pour protéger les composants électroniques et maintenir le flux lumineux. Un dissipateur thermique en aluminium offre une bonne conductivité thermique et peut être moulé avec des ailettes ou des canaux internes pour augmenter la surface. Dans les ensembles de phares à LED, le dissipateur thermique est également un élément structurel qui maintient la lentille et le boîtier alignés, de sorte que la précision dimensionnelle est aussi importante que le transfert de chaleur.
 Dissipateur thermique moulé sous pression en alliage d'aluminium pour l'éclairage automobile Ce dissipateur thermique est conçu pour les ensembles de phares à LED, alliant gestion thermique et support structurel. Ses ailettes et canaux moulés maximisent le refroidissement tout en maintenant l'alignement des lentilles pour des performances fiables. Voir le produit →
Systèmes d'essuie-glace et mécanismes extérieurs
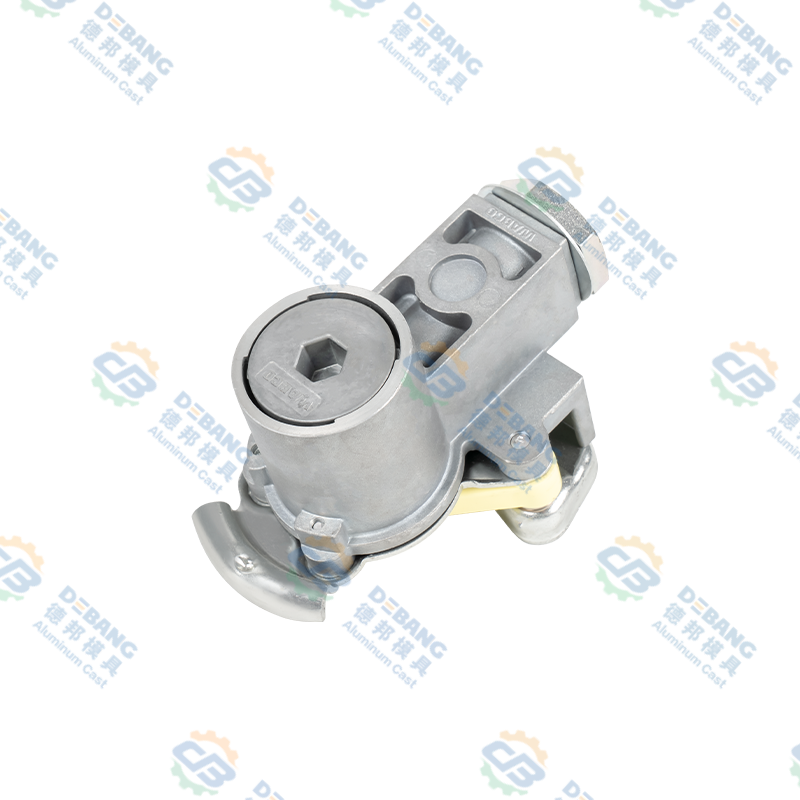
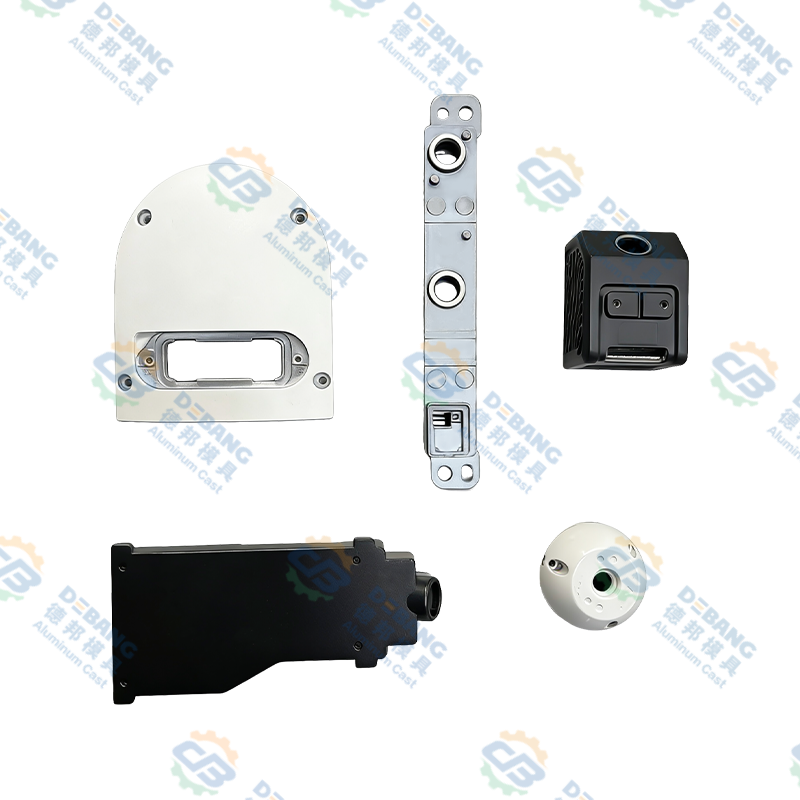
Les moteurs d'essuie-glace, les bras d'essuie-glace et leurs boîtiers sont confrontés à des vibrations, à l'humidité et à des variations de température. Les alliages de zinc offrent une excellente usinabilité et peuvent couler des détails fins pour les composants des bras d'essuie-glace, tandis que les pièces moulées sous pression en aluminium sont utilisées lorsque la pièce a besoin de plus de rigidité ou doit supporter une charge plus lourde. Un carter moteur moulé en aluminium maintient le train d'engrenages concentrique et résistant aux chocs, ce qui réduit les jeux et les bruits désagréables dans la tringlerie.
 Boîtier de moteur d'essuie-glace en aluminium moulé sous pression pour l'automobile Ce boîtier est produit par moulage sous pression en aluminium pour garantir des parois uniformes et des tolérances serrées. Il offre une résistance à la corrosion et une conductivité thermique, protégeant le moteur des vibrations et de la chaleur pour une durée de vie plus longue. Voir le produit →
Groupe motopropulseur, transmission et composants structurels
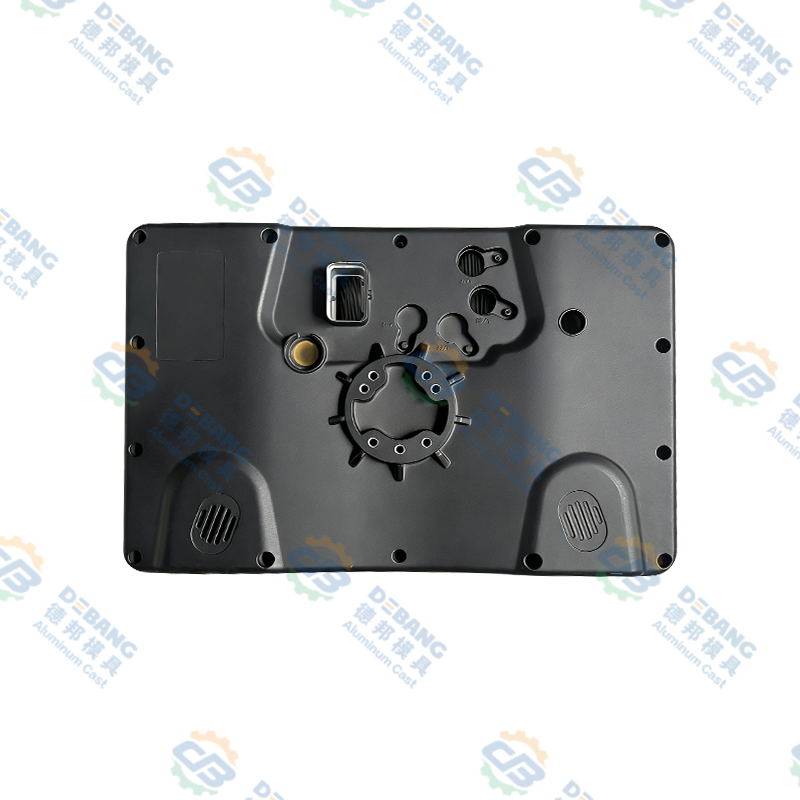
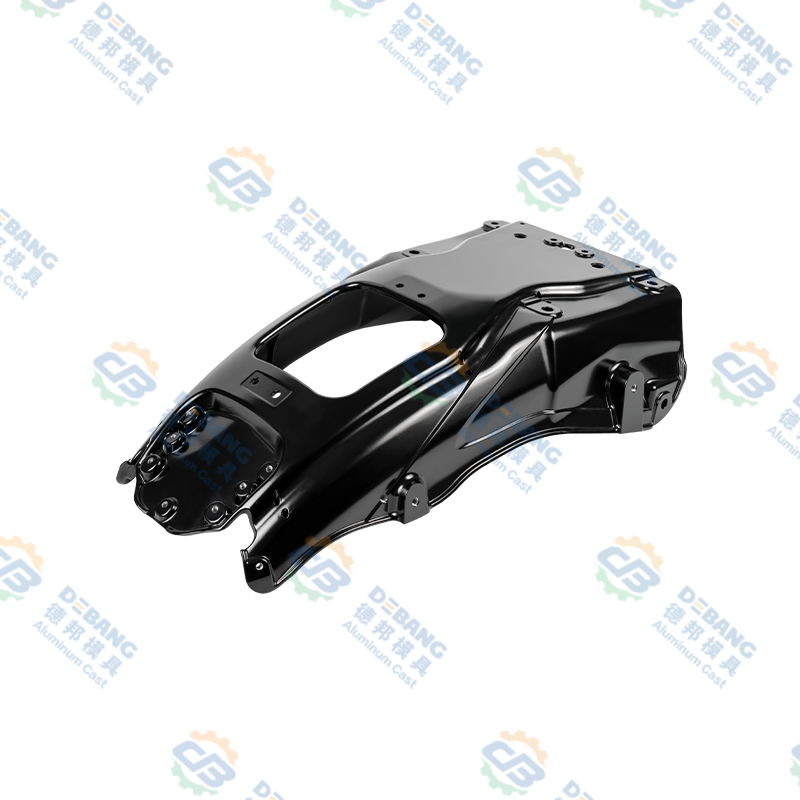
Les carters de transmission et les carters de moteur reposent sur le moulage sous pression pour produire des boîtiers étanches aux fluides et résistants à la pression. Le moulage doit maintenir les surfaces du joint plates dans des tolérances serrées pour éviter les fuites. Les carters de transmission en aluminium réduisent le poids par rapport à l'acier embouti et peuvent inclure des ailettes de refroidissement intégrées. Dans les véhicules lourds, les composants d’embrayage à l’huile de silicone nécessitent la même attention quant à l’épaisseur des parois et à la propreté afin d’éviter toute contamination par l’huile qui modifie les performances de l’embrayage.
 Carter de transmission en aluminium moulé sous pression pour véhicule Ce carter de transmission est fabriqué en alliage d'aluminium à haute résistance, offrant une étanchéité aux fluides et une dissipation thermique. Il réduit le poids par rapport à l'acier et permet un refroidissement efficace dans des conditions exigeantes. Voir le produit →
Tolérances et règles de conception qui évitent des reprises coûteuses
Chaque dimension d'un dessin n'a pas la même importance. Un trou de montage qui localise un capteur peut être maintenu avec précision, alors qu'une surface cosmétique n'a besoin que d'une plage de rugosité. Les erreurs les plus coûteuses proviennent de l’application de tolérances globales à chaque fonctionnalité. Une tolérance réaliste de moulage sous pression se situe souvent entre ±0,25 et ±0,5 mm pour les dimensions générales, tandis que les bossages critiques et les sièges usinés peuvent atteindre ±0,05 à ±0,1 mm lors des opérations de finition.
Plusieurs règles de conception évitent les problèmes de production les plus courants. Tout d’abord, évitez les murs épais et uniformes ; ils refroidissent lentement et créent une porosité de retrait. Utilisez plutôt des nervures et une transition murale continue. Deuxièmement, spécifiez des angles de dépouille de 1 à 2 degrés pour l'aluminium et de 0,5 à 1 degré pour le zinc afin que la pièce se détache proprement de la matrice. Troisièmement, gardez les rayons des coins d'au moins 0,5 mm pour réduire la concentration des contraintes et l'usure de la matrice. Lorsque vous intégrez ces règles dans une analyse de cumul avant le démarrage de l'outillage, vous évitez les corrections tardives qui peuvent retarder un programme de véhicule.
Ce qu'il faut évaluer avant de choisir un fournisseur de moulage sous pression automobile
Le risque dans le moulage sous pression automobile ne réside pas dans la tolérance de moulage elle-même ; c'est le manque de contrôle en amont. Un fournisseur qui ne fait fonctionner qu’une machine produira des pièces qui dérivent. Un fournisseur qui conçoit et possède la filière, contrôle le refroidissement et maintient un plan qualité documenté vous offrira une répétabilité sur l’ensemble du programme.
- Capacité de conception de moules : disposition des canaux de refroidissement, angles de dépouille, transitions des parois et stratégie d'éjection.
- Documentation du processus : paramètres de tir, température de fusion, pression d'injection et journaux de température de filière.
- Opérations secondaires : usinage, traitement de surface et assemblage sous un même toit pour réduire les risques liés à la chaîne d'approvisionnement.
- Système qualité : méthodes d'inspection , les rapports du premier article et la prévention des défauts.
- Partenariat à long terme : accompagnement en ingénierie lors des changements de conception et capacité de montée en puissance de la production.
Lorsque vous évaluez un fournisseur, demandez-lui comment il gère la porosité dans les zones structurelles, comment il garantit l'uniformité de l'épaisseur des parois et comment il documente les actions correctives après une pièce défectueuse. Ces réponses comptent plus qu’un prix à la pièce indiqué.
Le point pratique à retenir pour les équipementiers automobiles
Le moulage sous pression dans l’industrie automobile n’est pas un processus unique. Il s'agit d'une décision concernant la fonction de la pièce, les limites de l'alliage, la conception de la matrice et le système de production qui la sous-tend. Plus tôt vous faites intervenir un partenaire de moulage sous pression dans la phase de conception, plus il devient facile de contrôler l'épaisseur des parois, d'éviter les angles vifs et de spécifier une zone de tolérance réaliste.
Chez Ningbo Beilun Debang Mold Technology, notre approche a été façonnée par plus de trois décennies de service aux programmes OEM, des systèmes d'éclairage et d'essuie-glace aux composants de transmission et de carrosserie. Nous combinons la conception de matrices, la fabrication de matrices, le moulage, l'usinage, le traitement de surface et l'assemblage dans une seule chaîne d'ingénierie. Si vous êtes en pleine validation de conception ou de sourcing, discutez de votre projet avec notre équipe d’ingénierie et comparez vos attentes en matière de tolérance à un plan de production réalisable.
Dernières nouvelles
En savoir plus sur les actualités de l'industrie
-
02
Sep
 Moulage sous pression de magnésium et d'aluminium : comparaison de la densité, de la résistance, du coût et des applicationsUn ingénieur OEM examinant un nouveau composant de véhicule électrique arrive à un carrefour familier : ce boîtier doit-il être en magnésium ou en aluminium ? La réponse n’est jamais une simple ...
-
19
Oct
Aluminium moulé sous pression automobile : un guide pratique sur les alliages, les pièces et la qualitéLe moulage sous pression d’aluminium est l’un des chevaux de bataille silencieux de l’automobile moderne. Regardez derrière un phare ou sous le capot et vous trouverez des pièces en fonte d'... -
28
Sep
Alliage de zinc Zamak 3 : propriétés, applications de moulage sous pression et guide de sélection pour les OEMLorsqu'une pièce métallique nécessite une géométrie complexe, des tolérances serrées et une bonne finition de surface à un coût raisonnable, le Zamak 3 est souvent le premier choix vers leq... -
16
Nov
Moulage sous pression magnésium vs aluminium : un guide pratique pour les équipes de conceptionDemandez à dix ingénieurs ce qui différencie le magnésium de l’aluminium et vous obtiendrez généralement dix variantes des mêmes trois mots : poids, coût, corrosion. Tous les trois comptent, mai...
Que vous soyez acheteur ou partenaire de développement, nous nous engageons à vous apporter une solution fiable.
LIENS PRODUITS
- Produits en alliage d'aluminium
- Produits de moulage sous pression en alliage de zinc
- Produits de moulage sous pression en alliage de magnésium
Mobile
Service client
LIENS RAPIDES
OBTENIR UN DEVIS
CONTACTEZ-NOUS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, parc scientifique et technologique Daqi, district de Beilun, ville de Ningbo, province du Zhejiang, Chine
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tous droits réservés.
 Fabricants de moulage sous pression OEM/ODM