

Alliage de zinc vs aluminium : applications, critères de sélection et conseils pratiques
 2026.09.21
 Nouvelles de l'industrie
Pour les acheteurs OEM comparant l'alliage de zinc et l'aluminium pour moulage sous pression , le choix du matériau est généralement déterminé par quatre variables : la taille de la pièce, les objectifs de poids, la température de fonctionnement et les exigences de finition. L'alliage de zinc est le meilleur candidat pour les pièces complexes à paroi mince qui nécessitent une finition plaquée polie. L'alliage d'aluminium est la meilleure option lorsque le poids compte ou lorsque la pièce doit dissiper la chaleur ou être anodisée. Ces quatre variables règlent la plupart des litiges avant qu’un devis ne soit émis.
Aperçu des principales propriétés des matériaux
Le zinc et l'aluminium sont tous deux des matériaux de moulage sous pression éprouvés, mais leurs profils physiques diffèrent d'une manière qui affecte directement la conception des pièces et les coûts de production. Le tableau ci-dessous résume les valeurs que les acheteurs OEM examinent le plus souvent lorsqu'ils choisissent entre elles.
| Propriété | Alliage de zinc | Alliage d'aluminium |
|---|---|---|
| Densité | ~6,6 g/cm³ | ~2,7 g/cm³ |
| Point de fusion | 380-430°C | 580-660°C |
| Résistance à la traction | 250-320 MPa | 230-360 MPa |
| Conductivité thermique | ~100 W/m·K | ~110-130 W/m·K |
| Épaisseur de paroi typique | 0,5 mm et plus | 1,5 mm et plus |
| Résistance à la corrosion | Bon, a besoin d'être plaqué | Excellent, peut être anodisé |
Ces différences produisent des conséquences pratiques. Une pièce en zinc peut être coulée avec des parois aussi fines que 0,5 mm, tandis qu'une pièce en aluminium a généralement besoin d'au moins 1,5 mm pour être correctement remplie. L'écart de densité est important dans les applications automobiles où le poids supplémentaire est mesuré par rapport aux objectifs d'économie de carburant ou d'autonomie. L'écart de température de fusion affecte la durée de vie de l'outillage et le temps de cycle, ce qui à son tour modifie les paramètres économiques par pièce.
Poids et force : qu'est-ce qui compte le plus pour vous ?
Commençons par la conclusion : si la pièce est petite et doit résister à une manipulation brutale, le zinc offre une plus grande résistance aux chocs par unité de volume. Si la pièce est plus grande ou montée sur un ensemble mobile, le poids de l'aluminium devient plus précieux. Le zinc est environ 2,4 fois plus dense que l'aluminium. Cela signifie qu'un boîtier en zinc a environ 60 % de masse en plus que le même volume en aluminium. Pour les composants fixes, cette masse supplémentaire est souvent inoffensive. Pour les assemblages tournants ou vibrants, cela affecte la fatigue et le dimensionnement des actionneurs. La résistance à la traction est une compétition plus serrée, les deux matériaux atteignant 250 MPa ou plus selon l'alliage et le traitement thermique. Mais la ténacité des sections minces pousse vers le zinc. L'aluminium est plus susceptible de se déchirer si le mur est mince et si le point de contrainte est pointu.
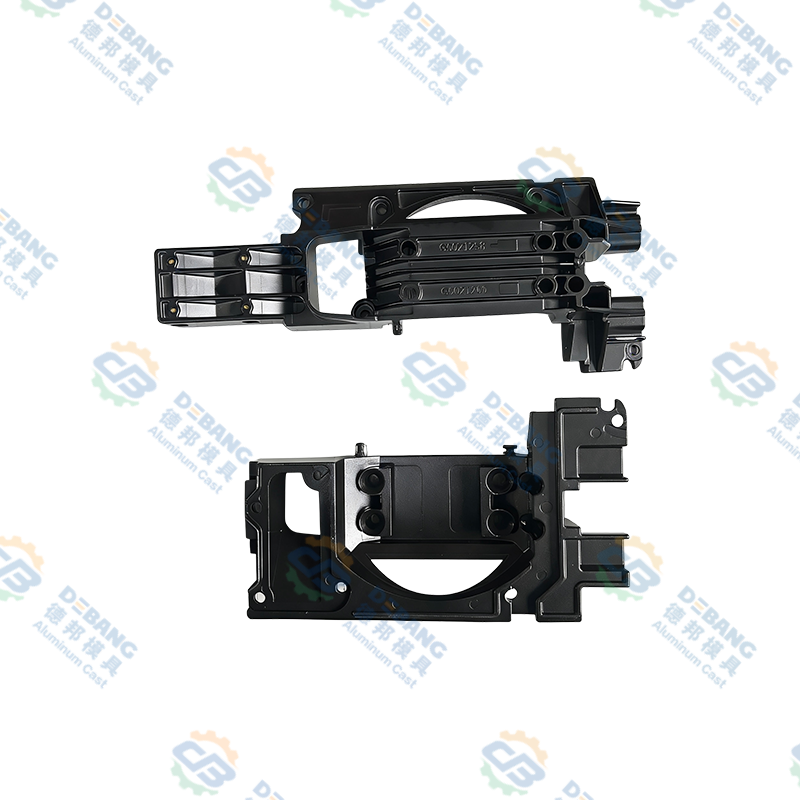
Les carters de moteur d’essuie-glace automobile et les composants d’embrayage illustrent bien ce compromis. Un boîtier de moteur d'essuie-glace nécessite une paroi solide et mince pour éviter d'ajouter du poids à l'ensemble d'essuie-glace. L'aluminium peut le faire si l'épaisseur du mur reste supérieure à 1,5 mm. Le zinc peut devenir plus fluide avec un risque de porosité moindre. En pratique, les deux matériaux produisent des pièces d'essuie-glace fiables, mais l'intention de conception détermine lequel gagne.
- Choisissez le zinc pour les pièces compactes et détaillées qui nécessitent des tolérances serrées
- Choisissez l'aluminium pour les boîtiers plus grands où les économies de poids sont importantes
- Choisissez le zinc lorsque la pièce nécessite une finition décorative et polie
- Choisissez l'aluminium lorsque la pièce sera anodisée pour la résistance à l'usure
Performance thermique et environnementale
L'aluminium est le choix le plus courant pour les pièces exposées à des températures de fonctionnement élevées. Son intervalle de fusion est d'environ 200 °C au-dessus du zinc et son plafond de température de service est en conséquence plus élevé. Pour les dissipateurs thermiques d'éclairage automobile et les composants électroniques de puissance refroidis par air ou par liquide, l'aluminium est généralement spécifié car il éloigne la chaleur des appareils sensibles et résiste au ramollissement à des températures élevées. Le zinc conduit également la chaleur, mais sa température de service supérieure se situe autour de 100 à 120 °C pour un service continu, ce qui limite son utilisation à proximité de sources lumineuses de forte puissance ou de compartiments moteur.
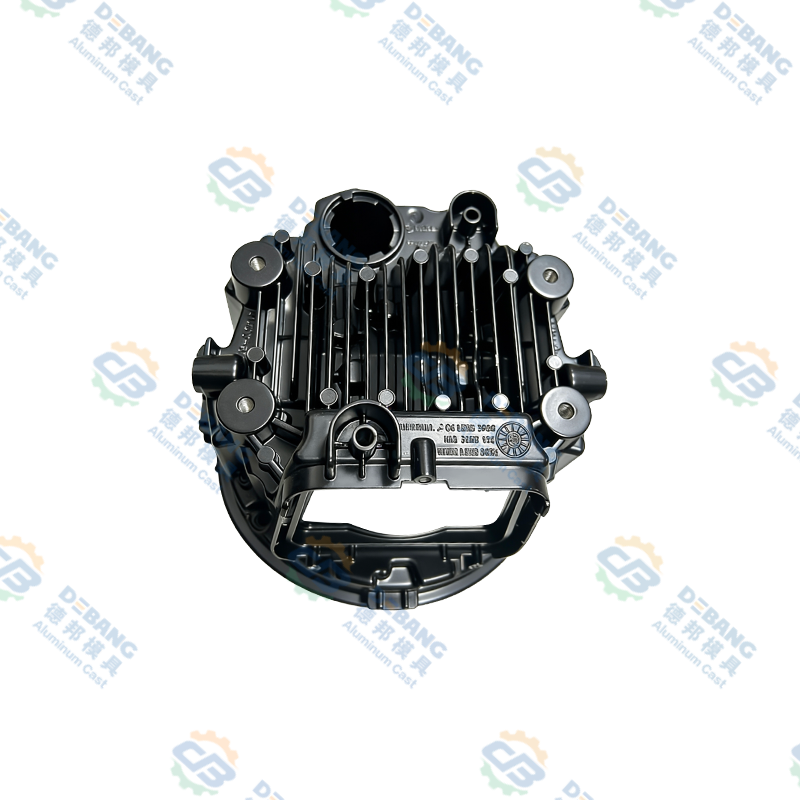
Pour les boîtiers d'éclairage situés à proximité de réseaux de LED ou d'ampoules HID, le chemin thermique de la source lumineuse au boîtier compte plus que la finition esthétique. C'est pourquoi de nombreux dissipateurs thermiques d'éclairage automobile sont moulés en aluminium et pourquoi les acheteurs OEM demandent régulièrement les résultats de la simulation thermique avant d'approuver une conception.
Le zinc peut toujours être utilisé dans des applications thermiques lorsque la pièce est petite et que la charge thermique est faible. Un petit luminaire en zinc surpasse parfois un support en aluminium plus grand en termes de coût et de stabilité dimensionnelle, à condition que la température de fonctionnement reste dans la plage de sécurité.
Différences entre les processus de moulage sous pression et durée de vie des outils
Le zinc a un point de fusion plus bas, ce qui se traduit par des cycles de tir plus rapides et une durée de vie plus longue. Un outil de moulage sous pression en zinc peut produire un million de tirs ou plus avant que l'usure ne devienne apparente. L'aluminium, avec son point de fusion plus élevé, attaque l'acier à outils de manière plus agressive ; une matrice en aluminium typique produit 100 000 à 200 000 coups avant qu'une remise à neuf ne soit nécessaire. Cette différence est importante lorsqu'un programme a un volume élevé, car l'amortissement de l'outillage et les coûts de maintenance influencent le prix à la pièce proposé.
Le temps de cycle est un autre point de séparation. Le zinc se solidifie rapidement et peut être éjecté plus tôt. L'aluminium nécessite plus de temps de refroidissement. Pour une petite pièce à paroi mince, un cycle de zinc peut être nettement plus court qu'un cycle d'aluminium, ce qui augmente la productivité au niveau de la cellule. Pour une pièce en aluminium volumineuse et lourde, le temps de cycle augmente encore car la cavité met plus de temps à se remplir et à refroidir. Les acheteurs qui comparent les devis doivent se renseigner séparément sur le temps de cycle et la durée de vie prévue de la matrice, car les deux apparaissent dans le coût unitaire même s'ils ne sont pas répertoriés comme des éléments distincts.
Si un programme prévoit de vendre un million d'unités par an, la filière en zinc peut durer plus longtemps que deux ou trois filières en aluminium pendant la durée de vie du programme. Si le programme est une petite série de 5 000 pièces, le coût initial de la matrice domine et le matériau avec une production plus facile à faible volume peut être plus attractif.
Finition de surface et résistance à la corrosion
Le zinc est réputé pour son excellente compatibilité avec le placage. Une pièce moulée en zinc peut être polie, plaquée de nickel ou de chrome et peinte pour une finition décorative. Les alliages de zinc résistent également bien à la corrosion sans placage, mais le métal reçoit généralement un revêtement pour améliorer son apparence et prolonger sa durée de vie. La surface lisse et sans défaut produite par les matrices de zinc permet d'obtenir facilement une finition miroir ou quasi-miroir.
L'aluminium peut également être fini de plusieurs manières, mais sa méthode de finition la plus précieuse est l'anodisation. L'aluminium anodisé crée une couche d'oxyde dure qui résiste à l'abrasion et est disponible dans une gamme de couleurs. Les pièces moulées en aluminium peuvent également être revêtues de poudre, peintes ou laissées avec une finition mate texturée. La question pratique pour un acheteur OEM est de savoir quelle finition votre client attend. Si la pièce est visible et décorative, le zinc commence par un avantage. Si la pièce est fonctionnelle et doit résister à l’exposition aux brouillards salins, aux produits chimiques ou aux intempéries, l’aluminium anodisé peut mieux résister.
Pour les boîtiers comportant des fixations et nécessitant une stabilité dimensionnelle après revêtement, les deux matériaux peuvent atteindre des tolérances stables. La principale différence est que les pièces zinguées maintiennent généralement des tolérances plus strictes lors de la production, car le processus de moulage sous pression est plus reproductible sur des parois minces.
Facteurs de coûts que les acheteurs OEM devraient comparer
La véritable question du coût n’est pas le prix par kilogramme de métal mais le coût total par pièce acceptable. C'est là que la discussion change pour chaque acheteur.
- Coût du matériau : le zinc est plus cher au kilogramme que l'aluminium, mais une pièce en zinc peut avoir moins de matière découpée car la cavité se remplit plus efficacement au niveau des parois minces.
- Temps de cycle : le zinc cycle plus rapidement, ce qui réduit la main-d'œuvre et les frais généraux de la machine par pièce.
- Durée de vie de l'outillage : les matrices en zinc durent plus longtemps, de sorte que le coût de maintenance par pièce diminue avec le temps.
- Opérations secondaires : le zinc nécessite moins de coupe et nécessite généralement moins d'usinage, tandis que l'aluminium nécessite souvent un ébavurage et parfois un travail CNC pour atteindre des tolérances serrées.
- Taux de rejet : le zinc présente un risque de porosité plus faible sur les sections minces, ce qui signifie moins de rebuts. Les rebuts d’aluminium peuvent apparaître sous forme de porosité aux gaz ou de défauts de retrait, augmentant ainsi le coût de la qualité.
Pour une pièce visuellement exposée qui nécessite une faible porosité et une finition brillante, le zinc offre souvent le coût total le plus bas. Pour une pièce structurelle où la réduction de poids est la priorité, l’aluminium peut toujours surpasser le zinc même si son temps de cycle est plus long.
Scénarios d'application dans l'automobile et au-delà
Les pièces d’éclairage automobile sont l’un des exemples les plus clairs de pression de sélection des matériaux. Un dissipateur thermique pour éclairage de voiture doit être suffisamment léger pour le véhicule mais thermiquement capable de gérer la chaleur de la source lumineuse. L'aluminium est la valeur par défaut habituelle pour le dissipateur thermique lui-même. Cependant, les petits composants d'éclairage en zinc, y compris les dissipateurs thermiques, sont toujours spécifiés dans des positions où le flux lumineux est plus faible et où la pièce est entourée de plastique ou où un moulage en zinc simplifie l'assemblage. La décision d'utiliser du zinc pour un dissipateur thermique d'éclairage est généralement motivée par le besoin d'une répétabilité dimensionnelle plus stricte et d'une géométrie fine et complexe, et non par une capacité thermique brute.
Les systèmes d'essuie-glace offrent un autre contraste. Un boîtier de moteur d'essuie-glace peut être moulé en aluminium pour réduire la masse sur le bras d'essuie-glace, en particulier dans les modules d'essuie-glace avant. Une version en zinc peut être préférée pour l'essuie-glace arrière ou pour les pièces mécaniques internes, où la finition plaquée et la précision dimensionnelle réduisent le bruit et les frottements.
Les véhicules lourds introduisent des contraintes thermiques. Les composants d’embrayage à l’huile de silicone pour véhicules lourds sont confrontés à des températures et à des couples élevés et soutenus. L'aluminium est le choix rationnel pour ces boîtiers car il évacue la chaleur et résiste à l'affaissement sous la charge.
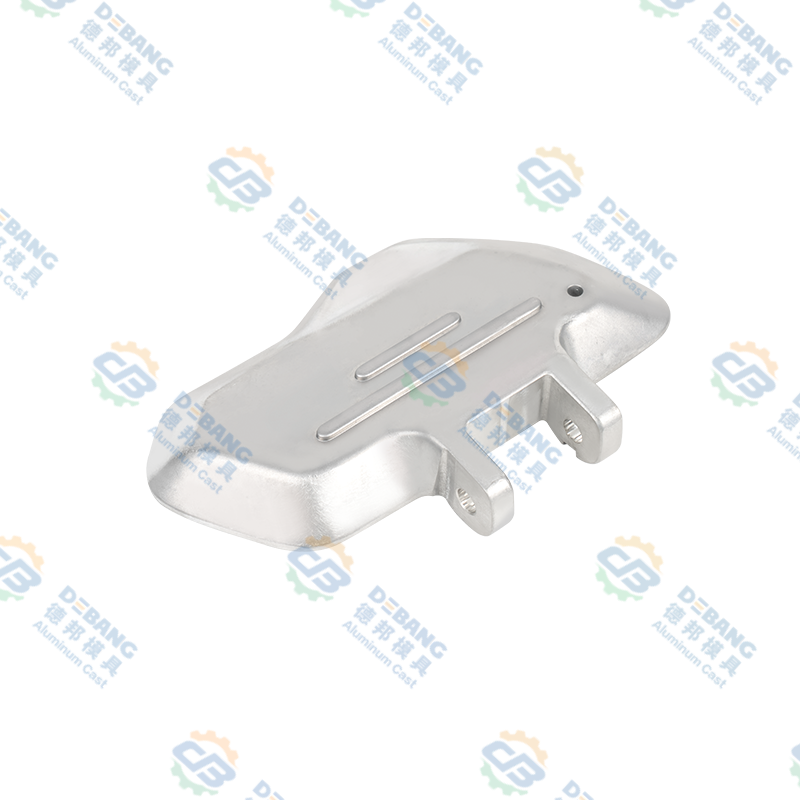
Les motos et les équipements de loisirs combinent souvent les deux matériaux. Les repose-pieds et les supports d'ailes privilégient l'aluminium pour réduire le poids. Les petites équerres et caches décoratifs privilégient le zinc pour des détails plus fins et une meilleure finition.
Cadre de décision final pour les acheteurs
Avant d'envoyer une RFQ, appliquez la séquence suivante. Tout d’abord, indiquez la plage de température de fonctionnement. Si la température dépasse 120°C pendant une période prolongée, l’aluminium est la voie la plus sûre. Deuxièmement, calculez le poids maximum acceptable des composants. Si chaque gramme compte pour l’économie de carburant ou la charge utile, l’aluminium est la seule option judicieuse. Troisièmement, examinez le dessin pour connaître l’épaisseur minimale de la paroi. Si le concepteur demande des murs de 0,5 à 1,0 mm, le zinc est le matériau le plus résistant. Quatrièmement, décidez de l'arrivée. S'il s'agit d'une surface décorative chromée, le zinc l'emporte. S'il s'agit d'un revêtement anodisé coloré, l'aluminium l'emporte.
La candidature doit également être prise en considération. Pour l’éclairage des dissipateurs thermiques, l’aluminium est le choix classique dans la plupart des conceptions de véhicules modernes. Pour les pièces mécaniques fines et les supports complexes d’un même véhicule, le zinc est souvent l’option la plus économique. De nombreux fournisseurs de moulage sous pression OEM prennent en charge les deux matériaux, ce qui signifie qu'un bon partenaire peut proposer le matériau en fonction de la fonction de la pièce, et non du métal qu'il a en stock.
L'assurance qualité joue également un rôle. Lorsque vous travaillez avec un fabricant expérimenté avec les deux matériaux, il peut vous fournir un ensemble solide de données de référence, notamment des niveaux de porosité, des rapports dimensionnels et des échantillons de finition de chaque famille de matériaux, ce qui vous donne la confiance nécessaire pour prendre une décision avant de vous engager dans un outillage.
Liste de contrôle avant de passer la commande
- Définir la plage de température de fonctionnement et la vérifier par rapport au plafond de service du matériau
- Définissez l'objectif de poids et confirmez le volume de la pièce par rapport à la différence de densité
- Confirmer l'épaisseur minimale de la paroi et si la conception est compatible avec la capacité de remplissage en aluminium
- Spécifiez la finition de surface requise et confirmez la disponibilité du placage ou de l'anodisation
- Estimez le volume annuel, puis calculez l'amortissement de l'outillage et la durée de vie prévue des matrices pour chaque matériau.
- Demandez au fournisseur les données d'échantillon de porosité, de tolérance et de finition avant l'approbation de l'outil.
Avec ces réponses en main, la décision entre le zinc et l’aluminium est généralement simple. Le matériau qui correspond le mieux à la fonction de la pièce et à l'environnement d'application devient la bonne réponse, quel que soit l'alliage le moins cher par kilogramme.
Dernières nouvelles
En savoir plus sur les actualités de l'industrie
-
28
Sep
 Alliage de zinc Zamak 3 : propriétés, applications de moulage sous pression et guide de sélection pour les OEMLorsqu'une pièce métallique nécessite une géométrie complexe, des tolérances serrées et une bonne finition de surface à un coût raisonnable, le Zamak 3 est souvent le premier choix vers leq...
-
02
Sep
Moulage sous pression de magnésium et d'aluminium : comparaison de la densité, de la résistance, du coût et des applicationsUn ingénieur OEM examinant un nouveau composant de véhicule électrique arrive à un carrefour familier : ce boîtier doit-il être en magnésium ou en aluminium ? La réponse n’est jamais une simple ... -
14
Jul
Un guide complet sur les pièces moulées sous pression : processus, matériaux et applicationsLes pièces moulées sous pression sont des composants métalliques produits en forçant du métal en fusion, généralement de l'aluminium, du zinc ou du magnésium, dans un moule en acier réu... -
16
Jul
Guide technique complet : Que sont les composants moulés sous pression en aluminium et aperçu complet des processus de moulage sous pression en alliage d'aluminiumTable des matières Définition directe Processus de fabrication Que sont les composants ...
Que vous soyez acheteur ou partenaire de développement, nous nous engageons à vous apporter une solution fiable.
LIENS PRODUITS
- Produits en alliage d'aluminium
- Produits de moulage sous pression en alliage de zinc
- Produits de moulage sous pression en alliage de magnésium
Mobile
Service client
LIENS RAPIDES
OBTENIR UN DEVIS
CONTACTEZ-NOUS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, parc scientifique et technologique Daqi, district de Beilun, ville de Ningbo, province du Zhejiang, Chine
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tous droits réservés.
 Fabricants de moulage sous pression OEM/ODM