

Définition directe et aperçu des composants de moulage sous pression en aluminium
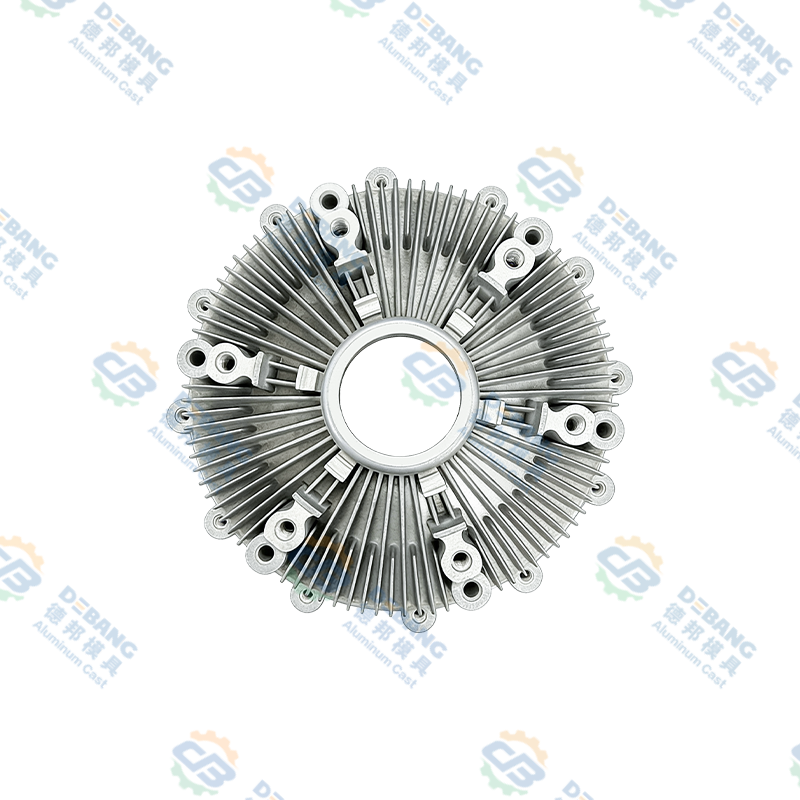
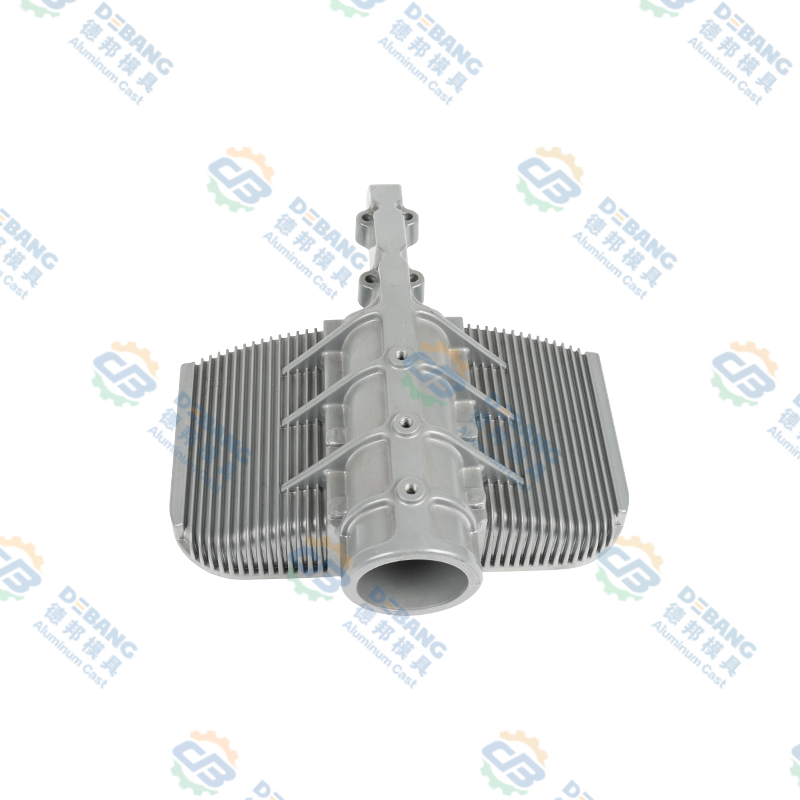
Composants en aluminium moulé sous pression représentent des pièces métalliques d'ingénierie de précision fabriquées par injection à haute pression d'aluminium fondu dans des moules en acier trempé, créant des géométries complexes avec des tolérances dimensionnelles serrées et des finitions de surface supérieures dans des cycles de production uniques .
Le processus de moulage sous pression force l'aluminium fondu à des pressions supérieures à 1 500 à 3 500 livres par pouce carré dans des cavités usinées avec précision, permettant la production de composants avec une précision dimensionnelle de plus ou moins 0,003 pouce et une finition de surface comparable aux pièces usinées sans opérations de finition secondaire. .
La sélection d'alliages d'aluminium, notamment 380, 390, A356 et des formulations exclusives spécialisées, permet d'obtenir des propriétés de matériaux sur mesure répondant aux exigences d'application spécifiques, notamment les performances à haute température, la résistance à la corrosion et l'optimisation de la résistance mécanique. .
Principes fondamentaux du processus de moulage sous pression d'aluminium et procédures de fabrication
Comprendre les procédures de fabrication de moulage sous pression clarifie les caractéristiques de capacité et de qualité.
Machines de moulage sous pression et composants de systèmes sous pression
Les machines de moulage sous pression classées en catégories de chambre chaude et de chambre froide offrent des avantages opérationnels distincts, avec des systèmes de chambre chaude maintenant le métal en fusion à température constante permettant des cycles de coulée successifs rapides produisant 400 à 600 composants par heure, tandis que les machines à chambre froide acceptent des métaux avec des températures de fusion plus élevées permettant une polyvalence des alliages d'aluminium et une qualité de produit supérieure. . Des pressions d'injection allant de 1 500 livres par pouce carré pour les gros composants à 3 500 livres par pouce carré pour les pièces de précision à paroi mince forcent le métal en fusion dans chaque détail de la cavité du moule.
Conception des moules et spécifications de l'acier à outils
Les moules en acier à outils trempés avec précision, fabriqués selon des tolérances de plus ou moins 0,0005 pouces, fournissent une géométrie de cavité définissant la forme finale du composant et les caractéristiques dimensionnelles, avec des attentes de durée de vie du moule de 100 000 à 500 000 pièces moulées en fonction de la sélection des matériaux et de la conception du système de refroidissement. . Les moules à cavités multiples produisant 4 à 8 composants par cycle réduisent considérablement le coût de fabrication unitaire.
Conception du système de portail et d’alimentation
Des systèmes d'injection sophistiqués dirigeant le flux d'aluminium fondu dans les cavités du moule à des vitesses contrôlées avec précision empêchent les turbulences, réduisant le piégeage de l'air et permettant un remplissage métallique constant éliminant les vides et les défauts de porosité. . Les systèmes d’alimentation fournissent un flux continu de métal compensant le retrait de solidification.
Procédures de solidification et de refroidissement
Des vitesses de refroidissement contrôlées allant généralement de 50 à 200 degrés Celsius par seconde permettent d'obtenir les caractéristiques de microstructure souhaitées, notamment la taille des grains et la répartition des phases, optimisant ainsi les propriétés mécaniques. . Les parois creuses refroidies à l’eau permettent une extraction thermique rapide.
Que sont les composants moulés sous pression en aluminium et définition par application
Compréhension composant moulé sous pression en aluminium les applications clarifient l’importance de la fabrication et la portée des capacités.
Les blocs moteurs, les culasses, les carters de transmission et les collecteurs d’admission représentent 20 à 30 % du poids des véhicules modernes.
- Réduction de la consommation de carburant de 5 à 10 %
- Capacité d'alliage à haute température
- Passages de refroidissement intégrés
Les composants du train d'atterrissage, les raccords structurels et le matériel du système de carburant exigent des normes zéro défaut.
- Exigences de qualité aérospatiale
- Traçabilité complète
- Performances d'alliages spécialisés
Les serveurs informatiques, les équipements de télécommunications et les armoires de commande industrielles bénéficient de la gestion thermique.
- Création de géométries complexes
- Intégration de la dissipation thermique
- Capacité de blindage EMI
Les corps de pompe, les corps de vanne et les composants du compresseur offrent des performances fiables.
- Capacité pour environnements difficiles
- Rentabilité
- Passages intégrés
Les outils électriques, les équipements de jardinage et les appareils portables font preuve de polyvalence.
- Finition de surface esthétique
- Construction légère
- Flexibilité de conception
Les boîtiers d'équipement et le matériel réseau présentent des capacités de précision.
- Dimensionnement de précision
- Intégration de composants
- Performances de fiabilité
Alliages d'aluminium pour la sélection et les spécifications du moulage sous pression
La sélection de l’alliage a un impact fondamental sur les propriétés des composants et l’adéquation des applications.
| Désignation de l'alliage | % de silicium primaire | Résistance à la traction ksi | % d'allongement | Applications principales |
|---|---|---|---|---|
| Alliage 380 | 8,5 à 11,5 | 47 à 49 | 3 à 5 | Groupe motopropulseur automobile |
| Alliage 390 | 17 à 19 | 53 à 56 | 1 à 2 | Pompes de blocs moteurs |
| Alliage A356 | 7,0 nominal | 33 à 55 | 3 à 6 | Automobile aérospatiale |
Choix industriel standard
8,5 à 11,5 % de silicium offre une excellente coulabilité permettant des conceptions complexes à parois minces avec une résistance supérieure à la corrosion, ce qui en fait le choix optimal pour les composants du groupe motopropulseur automobile.
Option haute performance
17 à 19 % de silicium offrent une dureté et une résistance à l'usure supérieures à celles du 380, avec des caractéristiques de résistance élevées adaptées aux applications à contraintes élevées.
Qualité supérieure
7 % de silicium permet un traitement thermique par durcissement par précipitation, augmentant la résistance de 30 à 50 %, offrant ainsi des propriétés exceptionnelles pour les applications aérospatiales.
Avantages du processus de moulage sous pression et avantages concurrentiels
Défis and Limitations in Aluminum Die Casting Processes
Le piégeage des gaz et la formation de porosité de retrait pendant la solidification créent des vides dans les pièces moulées. Le moulage sous pression à haute pression réduit mais n’élimine pas les problèmes de porosité.
Précision hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Les limitations d'épaisseur de paroi, les exigences d'angle de dépouille et les restrictions de lignes de joint limitent la liberté de conception par rapport à l'usinage.
De nombreuses applications nécessitent un détourage des bords, un traitement thermique et une finition de précision, ajoutant 10 à 30 % au coût total.
Contrôle qualité and Testing Procedures for Die Cast Components
Contrôle dimensionnel
Des machines à mesurer tridimensionnelles et des systèmes d'inspection optique automatisés vérifient la conformité dimensionnelle, avec des plans d'échantillonnage inspectant 0,5 à 5 % des quantités de production.
Détection de porosité
L'examen radiographique aux rayons X détecte la porosité interne et la formation de vides, avec une analyse automatisée quantifiant la taille et l'emplacement des défauts.
Tests mécaniques
Les éprouvettes d'essai de traction vérifient la résistance à la traction, la limite d'élasticité et la conformité à l'allongement avec les exigences des spécifications.
Qualité des surfaces
L'inspection visuelle et la profilométrie optique vérifient la douceur de la finition de surface et identifient les défauts, notamment les marques de retrait et les recouvrements à froid.
Documentation
Une documentation complète enregistrant l’identification des moules, les paramètres de production et les résultats d’inspection crée une traçabilité complète des produits.
Conformité
Les systèmes de gestion électronique des données permettent un accès efficace aux enregistrements répondant aux exigences réglementaires et des clients.
Économie et analyse des coûts du moulage sous pression d’aluminium
Le moulage sous pression devient économiquement viable à des volumes de 50 000 à 100 000 unités en fonction de la complexité des composants. En dessous de ce seuil, l'usinage ou d'autres procédés peuvent s'avérer plus économiques.
Directives de conception and Best Practices for Die Casting
Uniformité de l'épaisseur de paroi
Maintenez une épaisseur de paroi uniforme de 0,100 à 0,150 pouces pour éviter un retrait excessif et des points chauds. Utilisez des rayons généreux d'au moins 0,050 pouces pour les transitions.
Exigences relatives à l'angle de dépouille
Appliquez des angles de dépouille minimum de 1 à 2 degrés permettant une éjection facile des composants des moules sans marquage ni dommage.
Côtes et bosses
Utilisez des nervures et un placement de bossages stratégiques pour augmenter la rigidité et la résistance sans augmentation proportionnelle du poids. L'épaisseur des nervures doit être comprise entre 50 et 70 % de l'épaisseur nominale de la paroi.
Minimisation des contre-dépouilles
Minimisez les contre-dépouilles et les géométries complexes nécessitant des noyaux mobiles, qui augmentent considérablement la complexité et le coût des moules.
Stratégie de tolérance
Spécifiez des tolérances réalistes correspondant à la capacité de moulage sous pression, généralement ± 0,003 pouces pour les caractéristiques et ± 0,001 par pouce de dimension.
Placement de la ligne de séparation
Positionnez les lignes de joint sur des surfaces non critiques pour minimiser l'impact esthétique et simplifier la conception des moules.
Technologie avancée de moulage sous pression et innovations en matière de processus
Moulage par compression et métal semi-solide
L'application de pressions élevées pendant la solidification crée des pièces moulées ultra denses et sans défauts, avec des propriétés mécaniques proches des composants forgés.
Coulée sous pression assistée sous vide
L'extraction sous vide pendant le remplissage du moule empêche le piégeage des gaz, réduisant ainsi la porosité de 75 à 90 pour cent, permettant des pièces moulées étanches à la pression.
Contrôle du moulage sous pression thermique
Les systèmes de refroidissement avancés permettent un contrôle précis des cycles thermiques optimisant la microstructure et les propriétés pour des structures à grains plus fins.
Simulation de processus et IA
Un logiciel de simulation avancé et l'intelligence artificielle optimisent les paramètres pour obtenir une qualité supérieure et améliorer continuellement les performances.
Intégration de l'Industrie 4.0
Les systèmes connectés collectant des données de production en temps réel permettent une maintenance prédictive et une surveillance à distance.
Foire aux questions sur les composants de moulage sous pression en aluminium
Le moulage sous pression de l'aluminium devient économiquement compétitif grâce à l'usinage à des volumes de production dépassant 50 000 à 100 000 unités en fonction de la complexité des composants. , avec un calcul du seuil de rentabilité comparant le coût du moule aux économies unitaires déterminant le volume minimum viable.
Les alliages d'aluminium spécialisés, notamment les variantes 390 et A356 modifiées, conservent des propriétés acceptables à des températures allant jusqu'à 300 à 350 degrés Celsius. , bien qu'un service prolongé à haute température nécessite une sélection minutieuse des matériaux et un éventuel traitement thermique secondaire.
Les opérations secondaires courantes incluent le rognage des bords de la ligne de séparation, l'élimination des marques de coulée, le perçage et le taraudage de précision créant des trous filetés, ainsi que l'alésage et l'usinage de finition occasionnels. pour les dimensions critiques où la tolérance du moulage sous pression s'avère insuffisante.
La radiographie aux rayons X permet une détection définitive des défauts internes, y compris l'identification de la porosité, tandis que les tests par ultrasons permettent un dépistage rapide des défauts. pour une production en grand volume nécessitant des cycles d’inspection plus rapides.
Les surfaces moulées sous pression peuvent recevoir une anodisation pour la protection contre la corrosion et la variation de couleur, un revêtement en poudre pour des finitions colorées durables, un placage incluant du nickel et du chrome. , ou polissage pour un aspect métallique brillant.
Des alliages d'aluminium spécialisés de qualité alimentaire et des procédures de moulage avec une documentation rigoureuse de nettoyage et de traçabilité permettent la production de composants approuvés pour le contact alimentaire répondre aux exigences réglementaires, y compris la conformité de la FDA.
Une épaisseur de paroi uniforme, des rayons généreux pour les transitions, un placement stratégique des nervures pour plus de rigidité et un positionnement soigné des lignes de joint minimisent les défauts. et améliorer considérablement le rendement de production.
Les pièces moulées sous pression en aluminium non protégées se corrodent facilement dans les environnements d'eau salée, nécessitant des revêtements de protection, notamment une anodisation, une peinture polyuréthane ou des systèmes époxy spécialisés. offrant une protection fiable à long terme.
Précision die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , avec une conception soignée et une analyse de l'empilement des tolérances garantissant une répétabilité fiable de l'assemblage.
Le délai de livraison complet s'étend généralement sur 8 à 12 semaines, y compris la conception et la construction du moule, l'essai et la validation des outils, ainsi que la livraison initiale des échantillons de production. , avec un outillage accéléré ajoutant un calendrier de réduction du surcoût de 20 à 40 pour cent.