

Magnésium dans les alliages d'aluminium : comment le magnésium contrôle la résistance, le moulage et la corrosion
 2026.11.09
 Nouvelles de l'industrie
Le magnésium est le chiffre le plus petit sur la plupart des certificats d'alliage d'aluminium, et souvent celui qui détermine le comportement de la pièce. Quelques dixièmes de pour cent peuvent augmenter la limite d'élasticité d'une pièce moulée sous pression de plusieurs dizaines de mégapascals. Quelques dixièmes de trop peuvent laisser une masse fondue recouverte de scories, ralentir le cycle et produire un composant qui se boursoufle la première fois qu'il entre dans un four à solution.
Si vous spécifiez, achetez, usinez ou coulez des composants en aluminium, le magnésium mérite d'être bien compris. Cela explique pourquoi la feuille 5xxx résiste au brouillard salin, pourquoi l'A360 surpasse l'A380 dans les environnements humides et pourquoi un dissipateur thermique à LED haute puissance ne peut pas simplement être fabriqué à partir de l'alliage à usage général le moins cher du marché.
Ce qui suit est une présentation pratique du magnésium dans un alliage d'aluminium : où se trouvent les atomes, quelle quantité chaque famille transporte, ce qu'il fait à la fusion et à la matrice, et comment un fondeur sous pression le maintient à l'intérieur d'une fenêtre qui est parfois inférieure à 0,2 point de pourcentage. Nonnnus coulons de l'aluminium et construisons des moules de précision à Ningbo depuis 1991, les notes ci-dessous proviennent donc autant de l'expérience de production que des ouvrages de référence.
Le rôle du magnésium dans l'aluminium
Le magnésium se dissout dans l'aluminium comme soluté de substitution. Son atome est plus gros que celui de l'aluminium, il déforme donc le réseau qui l'entoure et rend le mouvement de dislocation plus difficile. Il s’agit d’un renforcement en solution solide, qui apparaît presque immédiatement lors d’un essai de traction, même à quelques dixièmes de pour cent.
Le magnésium rend également l’aluminium traitable thermiquement, à condition qu’il y ait du silicium ou du zinc. Dans les alliages Al-Mg-Si, le magnésium et le silicium se combinent en particules de Mg2Si lors du vieillissement artificiel. Dans les alliages Al-Zn-Mg, la phase de renforcement est MgZn2. Dans les deux cas, la quantité de magnésium qui reste dissoute après la trempe détermine le degré de renforcement disponible plus tard.
Mais il y a un plafond. Dans le système Al-Mg, la solubilité solide atteint bien plus de 15 % à la température eutectique de 450 °C, mais tombe à une fraction de pour cent à température ambiante. Cet écart est ce qui rend les alliages 5xxx écrouissables. C’est aussi ce qui les rend vulnérables à la sensibilisation : maintenir suffisamment longtemps un alliage à haute teneur en magnésium entre environ 50°C et 200°C, et la phase bêta (Al3Mg2) précipite le long des joints de grains, augmentant fortement le risque de fissuration par corrosion sous contrainte. Pour les travaux maritimes et offshore, c'est la raison pour laquelle la teneur en magnésium est plafonnée et la température de service est surveillée.
Deux autres propriétés fondamentales comptent. Le magnésium est plus léger que l'aluminium (environ 1,74 g/cm³ contre 2,70 g/cm³), donc augmenter la teneur en magnésium diminue légèrement la densité. Et il fond à environ 650 °C, proche des 660 °C de l'aluminium, il se dissout donc rapidement lorsqu'il est ajouté à un bain et s'oxyde tout aussi rapidement. Cette seconde moitié de la phrase devient très importante dans la fonderie.
Les principaux alliages d'aluminium utilisant du magnésium
Presque toutes les familles d’aluminium contiennent du magnésium, mais les quantités diffèrent d’un ordre de grandeur. Le tableau ci-dessous récapitule les gammes que vous rencontrerez le plus souvent.
| Famille | Mg typique (% en poids) | Traité thermiquement | Notes communes | Utilisation typique |
|---|---|---|---|---|
| 1xxx (aluminium pur) | En dessous de 0,05 | No | 1050, 1100 | Feuille, conducteurs |
| 3xxx (Al-Mn) | Jusqu'à 0,5 | No | 3003, 3004 | Tôle d'échangeur de chaleur, toiture |
| 5xxx (Al-Mg) | 0,5 à 5,5 | No | 5052, 5083, 5182 | Plaque marine, panneaux de carrosserie, réservoirs |
| 6xxx (Al-Mg-Si) | 0,4 à 1,2 | Oui | 6061, 6063 | Extrusions, cadres, supports |
| 7xxx (Al-Zn-Mg) | 1,0 à 2,9 | Oui | 7075, 7050 | Structures aérospatiales à haute résistance |
| Couler Al-Si-Mg | 0,2 à 0,7 | Oui (T5 or T6) | A356, A360, AlSi10Mg | Roues, carters, pièces moulées structurelles |
Lisez le tableau comme un ensemble de décisions de conception plutôt que comme un classement. Les alliages 5xxx renoncent à la possibilité de traitement thermique en échange d'une excellente résistance à la corrosion, soudabilité et capacité d'écrouissage. Les alliages 6xxx acceptent une résistance maximale inférieure en échange d'une extrusion facile et d'une finition anodisée propre. Les alliages 7xxx recherchent la plus haute résistance disponible en aluminium et le paient avec une protection contre la corrosion qui doit être conçue dès le départ.
Faites également attention au rapport Mg:Si dans la famille 6xxx. Le Mg2Si stœchiométrique nécessite environ 1,73 partie de magnésium pour une partie de silicium en poids. Les alliages avec un excès de silicium vieillissent plus rapidement et atteignent une résistance plus élevée ; les alliages avec un excès de magnésium ont tendance à mieux s'anodiser. Ce rapport est choisi délibérément pour l’application et n’est pas hérité par hasard.
Quelle quantité de magnésium ? Une comparaison visuelle
Les chiffres deviennent plus faciles à lire sous forme d'image. Le tableau ci-dessous utilise la même échelle de pourcentage de poids pour chaque famille.
Teneur typique en magnésium par famille d'alliages (% en poids)
Le point pratique à retenir est la largeur des fenêtres. Les alliages corroyés peuvent contenir plusieurs pour cent de magnésium tout en conservant un comportement prévisible. Les alliages de moulage sous pression vivent dans une bande beaucoup plus étroite : l'A360 est spécifié entre 0,40 et 0,60 % de Mg, et l'ADC12 est généralement maintenu à 0,30 % ou moins. Ces limites ne sont pas arbitraires. Ils définissent la plage dans laquelle l'alliage remplit une paroi mince, se détache de la filière, s'usine proprement et répond aux propriétés approuvées par le client.
Un bain qui dérive à 0,75% de Mg dans l'A360 n'est pas "un peu plus fort". Il est hors spécifications et se comportera différemment dans la filière, lors du traitement thermique et sur le terrain.
Magnésium dans les alliages de moulage sous pression
Dans le moulage sous pression, le magnésium doit gagner sa place. Chaque dixième de pour cent modifie la fluidité, le comportement à l'oxydation et les performances thermiques, c'est pourquoi les développeurs d'alliages le traitent comme un outil de précision plutôt que comme un additif en vrac.
| Alliage | Silicium (%) | Cuivre (%) | Magnésium (%) | Caractère |
|---|---|---|---|---|
| A360 | 9,0-10,0 | 0,6 maximum | 0,40-0,60 | Meilleure résistance à la corrosion et solidité que l'A380 |
| A380 | 7,5-9,5 | 3.0-4.0 | 0,10 maximum | Cheval de bataille à usage général, excellente coulabilité |
| ADC12 | 9,6-12,0 | 1,5-3,5 | 0,30 maximum | Largement utilisé, coulabilité et coût équilibrés |
| AlSi10Mg | 9.0-11.0 | 0,10 maximum | 0,20-0,50 | Pièces moulées structurelles à haute intégrité et traitables thermiquement |
Le contraste entre l’A360 et l’A380 en est l’exemple le plus clair. L'A380 s'appuie sur le cuivre pour sa résistance et constitue le cheval de bataille à usage général de l'industrie : il se coule magnifiquement et s'usine facilement, mais sa teneur en cuivre lui est défavorable dans les environnements humides ou salés. L'A360 maintient le cuivre à un faible niveau et ajoute du magnésium, qui offre une meilleure résistance à la corrosion et un comportement légèrement meilleur à température élevée, à un faible coût en termes de coulabilité.
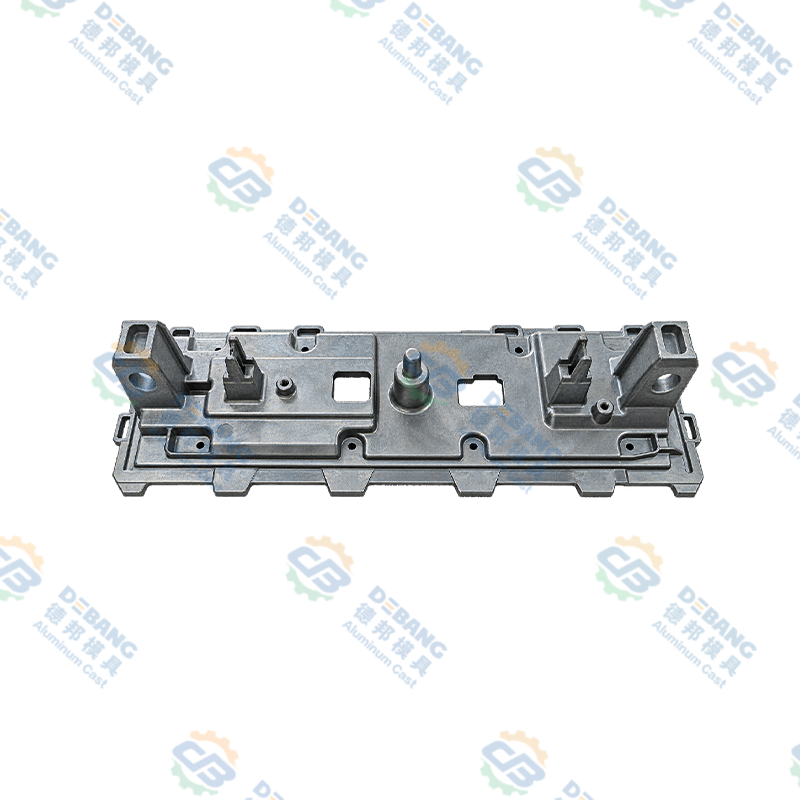
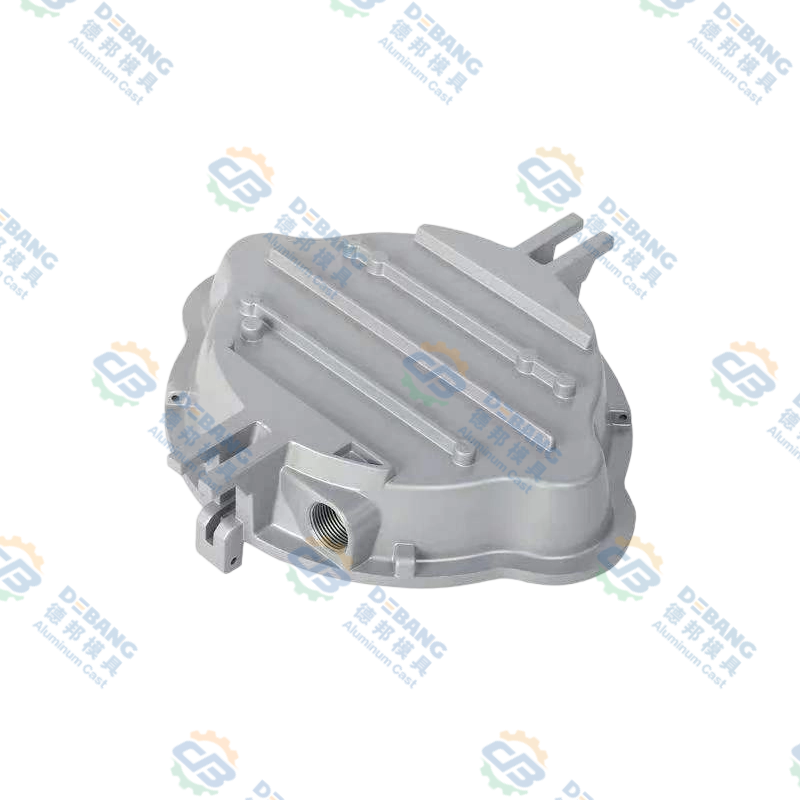
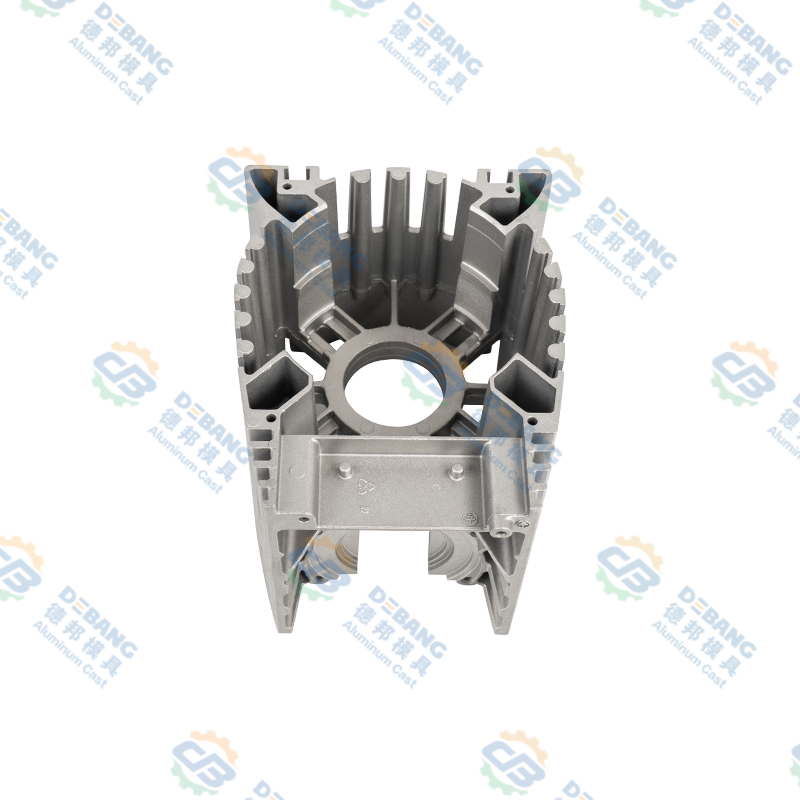 Moteur et boîtier de contrôleur en aluminium moulé sous pression Boîtier moteur/contrôleur intégré en aluminium moulé sous pression avec ailettes de dissipation thermique et montage modulaire, adapté aux assemblages automobiles sujets aux vibrations où la rigidité structurelle et le contrôle thermique sont importants. Voir le produit →
Cette combinaison est la raison pour laquelle les alliages Al-Si contenant du magnésium apparaissent dans les carters de moteur, les carters de transmission, les pièces d'embrayage et les composants structurels qui subissent à la fois chaleur et charge. Le magnésium n’est pas là pour rendre l’alliage exotique. Il est là pour conserver la résistance lorsque la pièce devient chaude et pour garder la surface intacte lorsque la pièce est mouillée.
Les alliages de moulage sous pression pouvant être traités thermiquement poussent l'idée plus loin. Les produits chimiques de type AlSi10Mg associés au moulage sous vide peuvent être traités en solution et vieillis sans les cloques que le gaz emprisonné provoquerait normalement, ce qui ouvre la porte à des pièces structurelles qui devaient auparavant être coulées ou forgées par gravité.
Ce que le magnésium fait au processus de coulée
À l’intérieur d’un four de maintien, le magnésium est l’élément réactif du bain. Son oxyde ne forme pas la peau serrée et auto-protectrice que l'oxyde d'aluminium, de sorte qu'une masse fondue contenant du magnésium développe une couche superficielle lâche et sombre qui doit être écumée avant chaque coulée. Quelques conséquences pratiques s’ensuivent.
- Oxydation et scories. Un taux de magnésium plus élevé signifie plus de scories par quart de travail et plus de métal perdu à écumer. Le contrôle de la température de fusion est important, car pousser le bain plus chaud pour améliorer le remplissage accélère également la perte de magnésium.
- Le magnésium s'estompe. Le magnésium ajouté est récupéré à environ 85 à 95 % et le reste est perdu par oxydation au fil du temps. Dans une longue campagne de maintien, le magnésium mesuré en début de quart de travail n'est pas celui qu'il y a dans le bain à la fin. Les contrôles chimiques font partie du programme, pas seulement lors de la première manche.
- La démagnétisation est plus difficile que l'ajout. Si un four doit passer d'une chimie de type A360 à une chimie de type A380 à faible teneur en magnésium, l'excès de magnésium doit être éliminé par fluxage, généralement avec des composés chlorés ou des mélanges gazeux argon-chlore. L'ajout de magnésium prend quelques minutes ; le retirer demande de la planification.
- Déchets et recyclage. Les flux de déchets mixtes correspondent rarement à une seule spécification. Un four chargé d’un mélange de retours d’A360 et d’A380 atterrira quelque part entre les deux, et il devra être corrigé avec un lingot certifié plutôt que supposé correct.
- Fluidité et parois fines. L'augmentation du magnésium réduit légèrement la fluidité des alliages Al-Si, ce qui est particulièrement important pour l'éclairage à paroi mince et les boîtiers électroniques où le remplissage est déjà marginal.
La règle au sol est simple : ne jamais ajouter de magnésium à l’oeil nu. Pesez l'addition, introduisez-la à une température de bain contrôlée et confirmez le résultat avec un échantillon spectrométrique prélevé sur la masse fondue elle-même plutôt que sur une poche qui aurait pu se trouver à la surface.
Résistance, corrosion et conductivité thermique
La plupart des spécifications des composants demandent trois choses à la fois : la solidité, la résistance à la corrosion et la conductivité thermique. Le magnésium aide avec le premier, peut aider avec le second dans le bon alliage et agit contre le troisième lorsqu'il reste en solution solide.
237 W/m·K, aluminium pur
95-110 W/m·K, alliage de type A380
150-170 W/m·K, AlSi10Mg à faible teneur en cuivre
La conductivité thermique est le compromis le plus évident. Les éléments dissous diffusent à la fois les électrons et les phonons, de sorte que chaque dixième de pour cent de magnésium ou de silicium contenu en solution coûte un peu en conductivité. Le cuivre est beaucoup plus dommageable que le magnésium, c'est exactement pourquoi les alliages à faible teneur en cuivre et contenant du magnésium sont préférés pour les chemins thermiques.
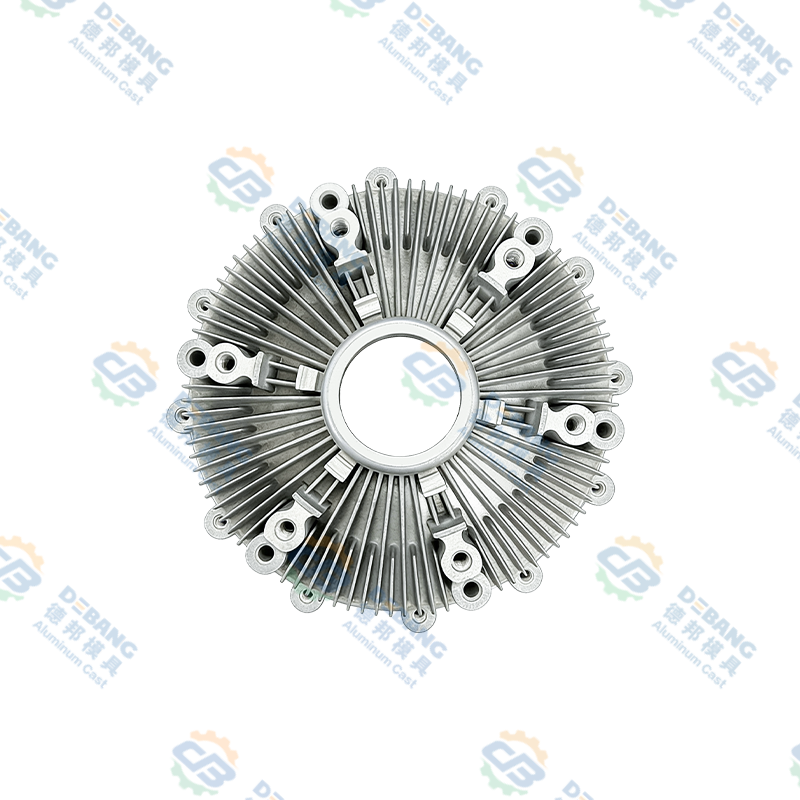
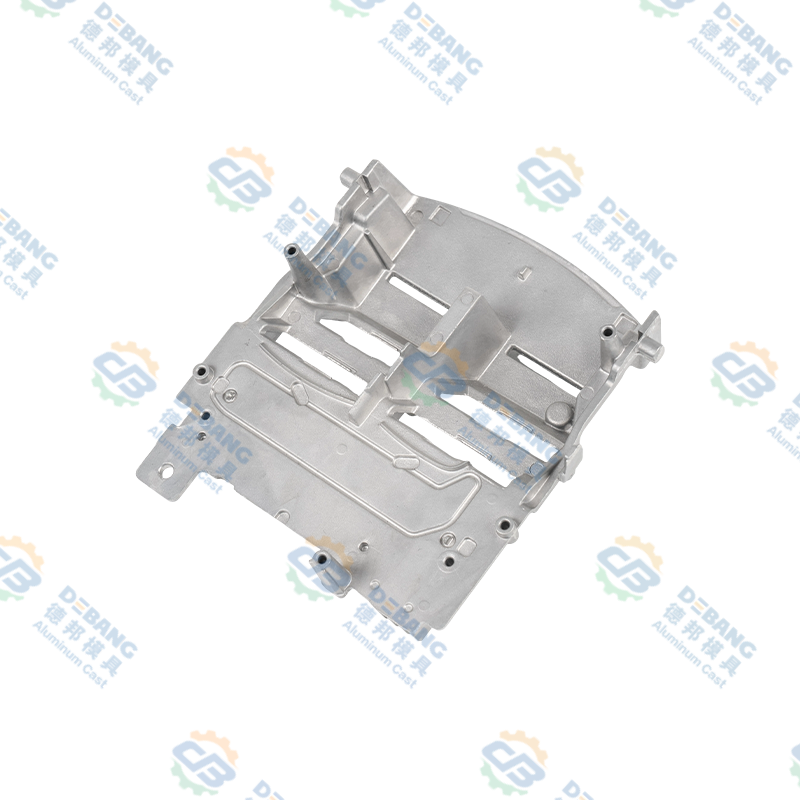 Dissipateur thermique d'éclairage automobile en aluminium moulé sous pression Dissipateur thermique en aluminium moulé sous haute pression avec ailettes denses et canaux de ventilation pour modules de phares à LED, prenant en charge la gestion thermique et un fonctionnement d'éclairage stable. Voir le produit →
Les dissipateurs thermiques de l’éclairage automobile en sont une bonne illustration. La pièce doit évacuer la chaleur d'un module LED, maintenir une surface de contact plane et survivre aux cycles thermiques pendant toute la durée de vie du véhicule. Un alliage Al-Si-Mg à faible teneur en cuivre fait les trois. Un alliage à usage général à haute teneur en cuivre serait moins cher à couler et nettement moins efficace, ce qui constitue une fausse économie une fois que la lampe commence à s'estomper.
La corrosion suit une logique similaire. Dans les alliages corroyés Al-Mg, le magnésium constitue un véritable avantage dans les environnements chlorés. Dans les alliages coulés Al-Si-Mg, le bénéfice est moindre et le cuivre cause la plupart des dégâts. Lorsque le sel de déneigement ou les produits chimiques de lavage font partie du cycle de service, la spécification d'une faible teneur en cuivre et le contrôle de la teneur en fer sont plus importants que la recherche d'un indice de magnésium.
Où l'aluminium contenant du magnésium apparaît dans les véhicules
L’électrification a poussé l’aluminium à des endroits qui appartenaient autrefois à l’acier, et les alliages contenant du magnésium ont évolué avec elle.
- Corps et fermetures. Feuille 5xxx pour panneaux intérieurs et renforts structurels, extrusions 6xxx pour structures de collision et cadres de batterie.
- Gestion thermique. Boîtiers en fonte Al-Si-Mg, collecteurs de liquide de refroidissement et dissipateurs thermiques, ainsi que tôles 3xxx et 4xxx dans des échangeurs de chaleur brasés.
- Groupe motopropulseur et transmission. Carters moteur, carters de transmission, composants d'embrayage et pièces d'accouplement en A360 ou AlSi10Mg.
- Éclairage. Dissipateurs de chaleur, clips de phares et tours où résistance et transfert de chaleur se rencontrent.
- Electronique intérieure. Boîtiers d'écran, boîtiers d'appareil photo et supports qui nécessitent de la rigidité sans poids.
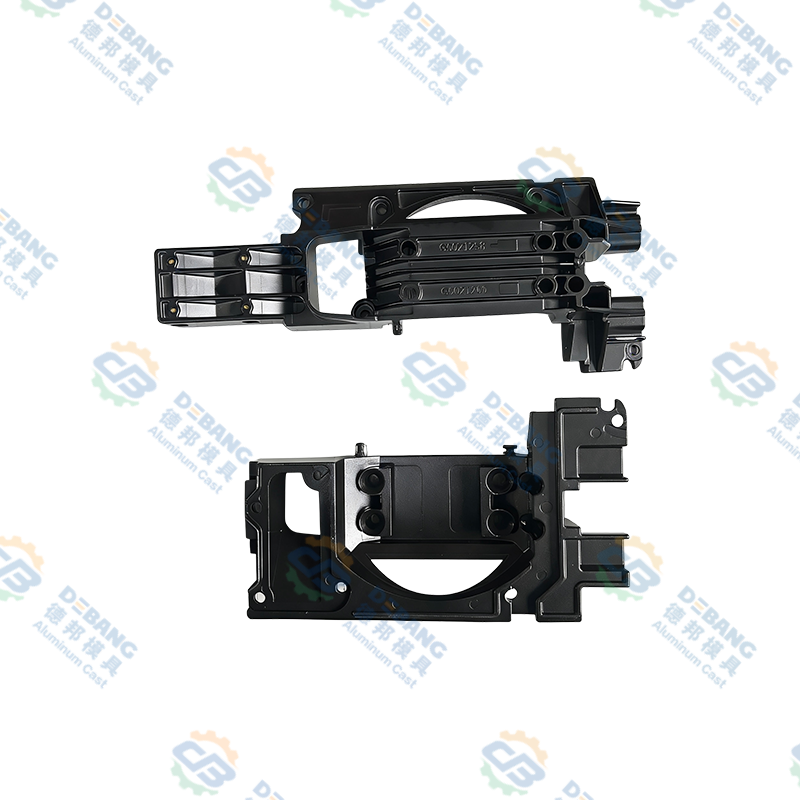
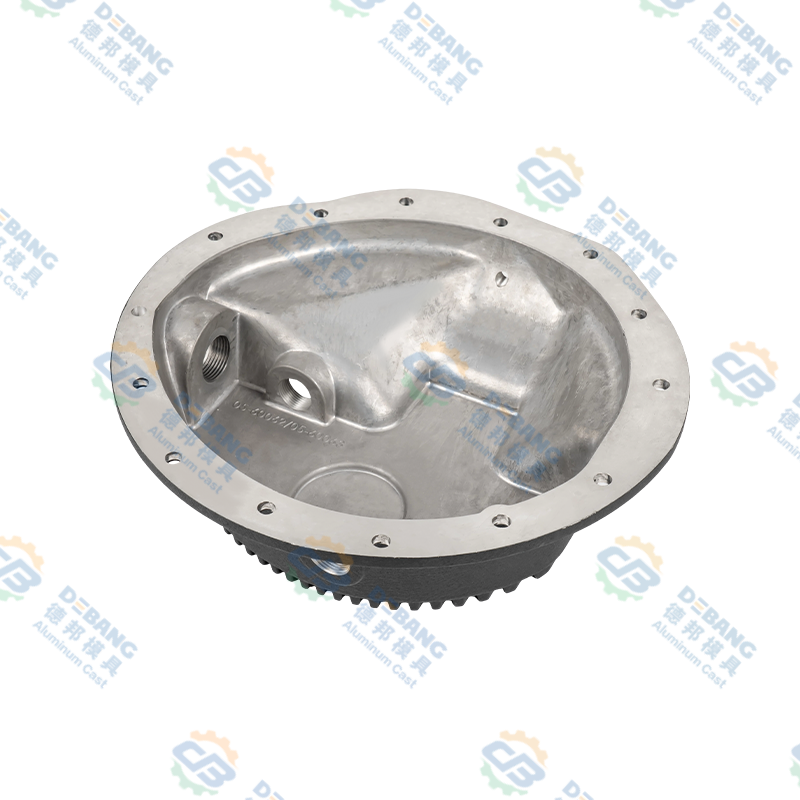 Carters d'huile de transmission en aluminium moulé sous pression Carters de transmission en aluminium moulé sous pression avec filetages usinés avec précision et finition mate résistante à la corrosion, conçus pour une étanchéité étanche et une large compatibilité avec les véhicules. Voir le produit →
Les carters d’huile de transmission montrent bien la combinaison. Ils doivent être étanches, suffisamment rigides pour maintenir un joint d'étanchéité sous charge et suffisamment conducteurs pour aider à refroidir le fluide. Un alliage Al-Si contenant du magnésium permet de mouler des parois fines et uniformes, de maintenir la bride d'étanchéité plate et de conserver ses propriétés pendant des années de cycles thermiques. Le magnésium effectue un travail silencieux, mais sans lui, la pièce ne répondrait pas aux spécifications.
Garder le magnésium sous contrôle
Le contrôle du magnésium est une discipline de qualité et non une curiosité métallurgique. Une fenêtre de spécification de 0,20 point de pourcentage ne laisse aucune place à des hypothèses.
- Chimie à chaque manche. La spectrométrie d'émission optique sur une broche refroidie donne du magnésium, du silicium, du cuivre et du fer en quelques minutes, avant le premier tir de production.
- Journaux du four et fréquence d’échantillonnage. Les campagnes de maintien de longue durée sont échantillonnées à intervalles définis, car le magnésium s'estompe et les dernières coulées d'une équipe peuvent différer des premières.
- Contrôle de porosité. Les contrôles aux rayons X ou par tomodensitométrie confirment qu'un alliage traitable thermiquement est suffisamment propre pour survivre au traitement en solution sans formation de cloques.
- Vérification mécanique. Les tests de traction et de dureté par lot confirment que le magnésium présent dans le bain se traduit réellement par les propriétés demandées par le dessin.
- Traçabilité. Les numéros de chaleur, les certificats de lingots et les enregistrements de tests voyagent avec la pièce, de sorte qu'une question soulevée deux ans plus tard peut toujours trouver une réponse.
Le nôtre programme de contrôle de la qualité est construit autour de ces étapes, car le magnésium est l'un des rares éléments où une petite erreur analytique se transforme en une défaillance visible sur le terrain.
Erreurs courantes lors de la spécification de l'aluminium contenant du magnésium
- Choisir un alliage uniquement en fonction de sa résistance. Un alliage à haute teneur en magnésium peut être plus résistant mais constituer un mauvais choix si la pièce nécessite une conductivité thermique ou une résistance aux brouillards salins.
- Traiter l’A360 et l’A380 comme interchangeables. Ce n’est pas le cas. Les niveaux de cuivre et de magnésium diffèrent suffisamment pour modifier le comportement à la corrosion, le transfert de chaleur et la réponse de l'usinage.
- Ajout de magnésium sans nouveau test. La récupération varie en fonction de la température, de l'agitation et du temps. Vérifiez chaque ajout.
- En supposant qu'un alliage traitable thermiquement puisse toujours être traité thermiquement. Les pièces moulées sous pression conventionnelles piègent les gaz ; sans assistance par le vide ni alliage spécialement conçu, un cycle T6 produit des ampoules plutôt que de la résistance.
- Ignorer la sensibilisation en 5xxx. Une feuille à haute teneur en magnésium exposée à une chaleur modérée pendant des années peut perdre sa résistance à la corrosion même si rien n'a été fait de « mauvais ».
- Oublier la pénalité de conductivité. Chaque élément dissous coûte en performance thermique, et le cuivre coûte le plus cher.
Foire aux questions
Que fait le magnésium dans un alliage d’aluminium ?
Le magnésium renforce l'aluminium en déformant le réseau cristallin, ce qui renforce les solutions solides, et, lorsque du silicium ou du zinc est également présent, en formant de fins précipités tels que Mg2Si ou MgZn2 au cours du vieillissement. Il réduit également légèrement la densité et, dans les alliages corroyés Al-Mg, il améliore la résistance aux environnements chlorés.
Quelle quantité de magnésium contient un moulage sous pression en aluminium typique ?
La plupart des alliages de moulage sous pression contiennent du magnésium entre 0,10 % et 0,60 % en poids. A360 est spécifié à 0,40 à 0,60 % de Mg, AlSi10Mg à environ 0,20 à 0,50 %, A380 à 0,10 % ou moins et ADC12 à 0,30 % ou moins.
Le magnésium rend-il l’aluminium plus fort ou plus faible ?
Plus fort, jusqu'à un certain point. En solution solide et sous forme de précipités contrôlés, le magnésium augmente le rendement et la résistance à la traction. Au-delà de la plage spécifiée, il peut réduire la fluidité, augmenter les pertes par oxydation et abaisser la conductivité thermique sans gain utile de propriétés.
Pourquoi l’A360 contient-il du magnésium alors que l’A380 n’en contient pas ?
L'A380 s'appuie sur le cuivre pour sa résistance, qui se moule et s'usine très bien mais fonctionne mal dans des conditions humides ou salées. L'A360 échange du cuivre contre du magnésium, offrant une meilleure résistance à la corrosion et un comportement à haute température légèrement meilleur. C'est pourquoi l'A360 apparaît dans les composants marins et de traitement des fluides.
Le magnésium peut-il être éliminé d’une fonte d’aluminium ?
Oui, mais cela demande des efforts. La démagnétisation est généralement réalisée par fluxage avec des composés chlorés ou des mélanges gazeux argon-chlore. L’ajout de magnésium est rapide et peu coûteux ; son retrait nécessite du temps, de l'équipement et une vérification chimique par la suite.
Le magnésium affecte-t-il la conductivité thermique de l'aluminium ?
C’est le cas, mais moins que le cuivre. Les éléments contenus dans une solution solide dispersent les caloporteurs, de sorte que le magnésium dissous diminue légèrement la conductivité. Pour les dissipateurs thermiques et les boîtiers, les alliages Al-Si-Mg à faible teneur en cuivre offrent généralement le meilleur équilibre entre coulabilité, résistance et transfert de chaleur.
Le magnésium est facile à ignorer sur un certificat de matériau et difficile à ignorer dans une pièce finie. Il définit la résistance d'une pièce moulée, la durée de vie d'un panneau de carrosserie à la corrosion, le trajet thermique d'un composant d'éclairage et la façon dont une fonte se comporte au cours d'un long après-midi lorsque le four tient depuis le matin.
Faire les choses correctement est avant tout une question de discipline : choisissez l'alliage pour le cycle de service, gardez le bain dans une fenêtre étroite et vérifiez avec des mesures plutôt qu'avec des hypothèses. Si vous travaillez sur un composant en aluminium, qu'il s'agisse d'un boîtier, d'un dissipateur thermique, d'un moulage structurel ou du moule qui le fabrique, nous serons heureux de discuter du choix de l'alliage et du processus qui le sous-tend. Contactez notre équipe et nous regarderons votre dessin ensemble.
Dernières nouvelles
En savoir plus sur les actualités de l'industrie
-
16
Nov
 Moulage sous pression magnésium vs aluminium : un guide pratique pour les équipes de conceptionDemandez à dix ingénieurs ce qui différencie le magnésium de l’aluminium et vous obtiendrez généralement dix variantes des mêmes trois mots : poids, coût, corrosion. Tous les trois comptent, mai...
-
16
Jul
Guide technique complet : Que sont les composants moulés sous pression en aluminium et aperçu complet des processus de moulage sous pression en alliage d'aluminiumTable des matières Définition directe Processus de fabrication Que sont les composants ... -
28
Sep
Alliage de zinc Zamak 3 : propriétés, applications de moulage sous pression et guide de sélection pour les OEMLorsqu'une pièce métallique nécessite une géométrie complexe, des tolérances serrées et une bonne finition de surface à un coût raisonnable, le Zamak 3 est souvent le premier choix vers leq... -
19
Oct
Aluminium moulé sous pression automobile : un guide pratique sur les alliages, les pièces et la qualitéLe moulage sous pression d’aluminium est l’un des chevaux de bataille silencieux de l’automobile moderne. Regardez derrière un phare ou sous le capot et vous trouverez des pièces en fonte d'...
Que vous soyez acheteur ou partenaire de développement, nous nous engageons à vous apporter une solution fiable.
LIENS PRODUITS
- Produits en alliage d'aluminium
- Produits de moulage sous pression en alliage de zinc
- Produits de moulage sous pression en alliage de magnésium
Mobile
Service client
LIENS RAPIDES
OBTENIR UN DEVIS
CONTACTEZ-NOUS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, parc scientifique et technologique Daqi, district de Beilun, ville de Ningbo, province du Zhejiang, Chine
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tous droits réservés.
 Fabricants de moulage sous pression OEM/ODM