

Moulage sous pression magnésium vs aluminium : un guide pratique pour les équipes de conception
 2026.11.16
 Nouvelles de l'industrie
Demandez à dix ingénieurs ce qui différencie le magnésium de l’aluminium et vous obtiendrez généralement dix variantes des mêmes trois mots : poids, coût, corrosion. Tous les trois comptent, mais aucun d’eux ne décide seul d’un projet. Dans notre atelier d'outillage à Beilun, Ningbo, nous découpons des matrices pour les deux métaux depuis 1991, et la conversation qui règle réellement la question ne porte presque jamais sur le métal dans l'abstrait. Il s'agit de la pièce : l'épaisseur des murs, la rigidité du support, l'apparence de la pile de fixations et la façon dont le composant passera les dix prochaines années de sa vie.
Ce guide est la version de cette conversation que nous avons habituellement avec les équipes de conception et d'approvisionnement avant l'émission d'un devis. Ce n'est pas un cours de métallurgie. Il s'agit d'une comparaison pratique des deux alliages légers tels qu'ils se comportent dans une cellule de moulage sous pression, dans un montage d'usinage et sur le terrain.
La réponse courte, avant d'entrer dans les détails
Si nous devions résumer vingt années de citations en deux phrases, elles se liraient comme ceci :
L'aluminium est la valeur par défaut la plus sûre lorsque la rigidité, la planéité, la conductivité thermique, la résistance à la corrosion et une chaîne d'approvisionnement mature pèsent plus lourd que les derniers grammes. Il est indulgent à concevoir, facile à anodiser et presque tous les processus secondaires de l’industrie sont construits autour de lui.
Le magnésium devient sérieux lorsque la masse est la contrainte incontournable, la pièce est à paroi fine et bien protégée, et le volume annuel est suffisamment élevé pour justifier un processus dédié. Il ne s'agit pas d'un substitut immédiat ; c'est une philosophie de conception différente.
Le reste de cet article explique d’où viennent ces deux affirmations et où elles commencent à s’effondrer.
Magnésium vs aluminium en un coup d'œil
Le tableau ci-dessous rassemble les chiffres qui reviennent le plus souvent dans les revues de projets. Considérez-les comme des valeurs indicatives pour les qualités de moulage sous pression les plus courantes, et non comme des propriétés garanties pour un alliage ou un traitement thermique spécifique.
| Propriété | Aluminium (type A380) | Magnésium (type AZ91) |
|---|---|---|
| Densité | env. 2,7 g/cm³ | env. 1,81 g/cm³ |
| Itinéraire de casting habituel | Chambre froide | La chambre chaude est courante |
| Résistance à la traction | env. 320 MPa | env. 230 MPa |
| Limite d'élasticité | env. 160 MPa | env. 150 MPa |
| Allongement | env. 3% | env. 3% |
| Module élastique | env. 70 GPa | env. 45 GPa |
| Conductivité thermique | env. 96 W/m·K | env. 51 W/m·K |
| Mur minimum typique | 1,0 – 1,5 mm | 0,6 – 1,0 mm |
| Meurs la vie | Référence | Souvent plus long, moins de soudure |
| Comportement à la corrosion | Oxyde auto-passivant | Nécessite un revêtement et une isolation |
| Finition commune | Anodisation, chromatation, revêtement en poudre | Chromatisation, e-coat, revêtement en poudre |
| Usinage | Bien | Très bien, risque d'incendie de copeaux |
| Prix du métal | Référence per kg | Plus élevé par kg, souvent inférieur par litre de métal |
Lisez ce tableau rapidement et le magnésium semble gagner en masse et perdre sur tout le reste. C’est à peu près exact, et c’est aussi la raison pour laquelle tant de projets du type « nous allons simplement passer au magnésium » stagnent. La partie intéressante est dans les marges.
Poids et rigidité : pourquoi 33 % plus léger devient rarement 33 % plus léger
Le magnésium est environ un tiers plus léger que l’aluminium pour le même volume. Il s'agit d'un avantage réel et reproductible, et c'est la raison pour laquelle le magnésium a tenu bon dans les appareils portables, les tableaux de bord et les boîtiers à paroi mince, où l'épaisseur de la paroi est déterminée par les limites de coulée plutôt que par la charge.
Le piège apparaît au moment où la pièce doit conserver une forme. Le module élastique du magnésium est d'environ 45 GPa contre environ 70 pour l'aluminium, de sorte qu'une poutre en magnésium de géométrie identique dévie environ la moitié sous la même charge. Pour retrouver la rigidité, le concepteur épaissit les parois ou ajoute des nervures, et chaque gramme ajouté ronge l'économie.
Masse de même volume
100
Masse de magnésium
67
Rigidité, même géométrie
64
Conductivité thermique
53
Aluminium = 100 sur chaque rangée. Rapports indicatifs uniquement, basés sur les qualités typiques de type A380 et de type AZ91.
Dans la pratique, une conversion de magnésium bien exécutée entraîne généralement une réduction de masse de l’ordre de 20 à 30 pour cent plutôt que d’un tiers. Sur un boîtier de 400 grammes, cela fait quand même 80 à 120 grammes, ce qui vaut la peine d'être présent dans un véhicule. Sur une tranche de 40 grammes, il s’agit d’une erreur d’arrondi et le coût d’ingénierie supplémentaire est difficile à justifier.
Comportement à l'intérieur de la cellule de moulage sous pression
C'est la partie de la comparaison qui apparaît rarement dans les fiches techniques des matériaux, et c'est là que les décisions en matière d'outillage sont réellement prises.
Fluidité et épaisseur de paroi minimale
Le magnésium fondu s'écoule bien et libère rapidement de la chaleur, ce qui permet d'obtenir des sections sensiblement plus fines que l'aluminium dans la même géométrie. Un mur qui se stabilise à 1,2 mm en aluminium peut fonctionner de manière convaincante à 0,8 mm en magnésium. Pour une équipe de conception à la recherche d’une coque cosmétique fine, cette différence peut avoir plus d’importance que le chiffre de densité lui-même.
Durée de vie de la matrice et charge thermique
L'aluminium est chimiquement agressif envers l'acier moulé. L'aluminium fondu dissout le fer, favorise la soudure et érode progressivement la cavité, notamment à haute température dans les sections lourdes. Le magnésium est plus doux à cet égard et la durée de vie des matrices lors de la production de magnésium est souvent plus longue, ce qui améliore le coût amorti de l'outillage par pièce. La mise en garde concerne la fatigue thermique : la température de coulée plus basse du magnésium est utile, mais les matrices en magnésium à paroi mince nécessitent toujours un refroidissement et une gestion des contraintes robustes.
Fusion, protection et sécurité
Le magnésium a besoin d'une atmosphère protectrice sur la matière fondue, généralement un mélange de gaz de couverture contenant du fluor ou un système de gaz alternatif, ainsi que d'une manipulation disciplinée des copeaux et de la poussière. Cela ajoute des équipements et des formations qu'un atelier uniquement spécialisé dans l'aluminium ne propose pas. Tout fournisseur que vous évaluez pour les travaux sur le magnésium devrait être en mesure de vous guider sans hésitation dans la manipulation des copeaux, l’entretien ménager et l’intervention en cas d’incendie.
Temps de cycle et rendement
Une solidification plus rapide signifie généralement des cycles plus courts et, dans les machines à chambre chaude, une bonne répétabilité à volume élevé. Le contrepoids est que la manipulation des déchets de magnésium et des canaux nécessite plus de soin, et un atelier qui mélange les deux métaux doit les maintenir strictement séparés pour éviter toute contamination dans la masse fondue.
Corrosion, finition et problème des fixations en acier
L'aluminium se protège. Une fine couche d'oxyde auto-cicatrisante se forme quelques minutes après l'exposition et maintient la surface stable dans un large éventail d'environnements. Il peut toujours se corroder en présence de chlorures ou lorsqu'il est couplé à l'acier, mais le mode de défaillance est plus lent et plus prévisible.
Le magnésium est le moins noble des métaux de structure, ce qui signifie que lorsqu'il est placé à côté de l'acier en présence d'un électrolyte, le magnésium devient l'anode sacrificielle. Un boîtier en magnésium boulonné à un support en acier et exposé au sel de déneigement se corrodera au niveau de la fixation, et non au milieu de la pièce. Il s’agit d’un problème résoluble, mais il doit être conçu et non testé par la suite :
- Isolez les interfaces métalliques différentes avec des rondelles revêtues, des inserts en plastique ou des joints scellés.
- Spécifiez un système de revêtement approprié : conversion au chromate plus revêtement électronique, revêtement en poudre ou cycle de peinture humide avec couverture complète des bords.
- Évitez les poches et les crevasses qui retiennent l’eau ; le drainage compte plus que la finition générale de la surface.
- Gardez les paires galvaniques hors de la conception lorsque cela est possible plutôt que de vous fier éternellement à l'intégrité du revêtement.
- Attendez-vous à ce que les tests au brouillard salin soient une étape de validation de la conception et non une formalité.
Pour des applications intérieures, sèches ou bien scellées, rien de tout cela n’est dramatique. Pour une partie adjacente au châssis exposée au traitement des routes hivernales, c’est la principale raison pour laquelle les projets de magnésium échouent dans ce domaine.
Coût : par kilogramme, ce n'est pas le bon objectif
Les acheteurs comparent souvent les deux métaux sur le prix du métal par kilogramme, et le magnésium perd généralement cette comparaison. Les ingénieurs les comparent en fonction du coût par pièce, et le tableau est beaucoup moins unilatéral, car le magnésium vous permet d'acheter plus de volume par kilogramme et, dans le cas des pièces à paroi mince, moins de matériau dans l'ensemble.
| Inducteur de coûts | Aluminium | Magnésium | Effet pratique |
|---|---|---|---|
| Prix du métal per kg | 1.00 | 13h30 – 13h45 | Favorise l’aluminium |
| Prix du métal per unit volume | 1.00 | 0,85 – 0,95 | Globalement neutre à légèrement favorable |
| Masse de la pièce pour fonction équivalente | 1.00 | 0,70 – 0,80 | Favorise le magnésium |
| Amortissement des outillages | 1.00 | 0,85 – 1,00 | Favorise légèrement le magnésium |
| Revêtement et isolation | 1.00 | 1h15 – 1h40 | Favorise l’aluminium |
| Usinage time | 1.00 | 0,75 – 0,95 | Favorise légèrement le magnésium |
| Frais généraux de processus et de sécurité | 1.00 | 13h10 – 13h30 | Favorise l’aluminium |
La conclusion honnête est que les deux métaux se situent dans une fourchette de coût similaire sur de nombreuses pièces, et le gagnant est décidé en fonction du volume, du degré de finition dont la pièce a besoin et selon que l'économie de masse est associée à un prix dans votre programme.
Où l’aluminium gagne sa place
La plupart des pièces moulées qui quittent notre usine sont en aluminium, et ce n'est pas un hasard de l'histoire. C’est simplement le matériau qui répond au plus grand nombre d’exigences à la fois.
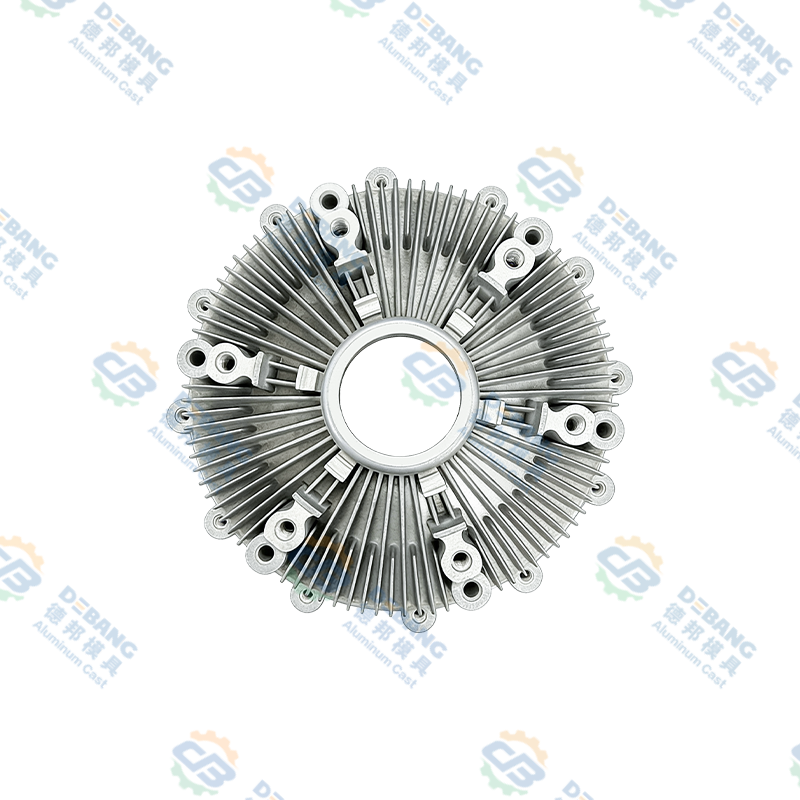
La gestion thermique en est l’exemple le plus clair. Les dissipateurs thermiques d'éclairage vivent ou meurent en fonction de la conductivité thermique, et les 96 W/m·K de l'aluminium contre environ 51 pour le magnésium rendent le choix simple pour tout module LED avec une chaleur réelle à déplacer.
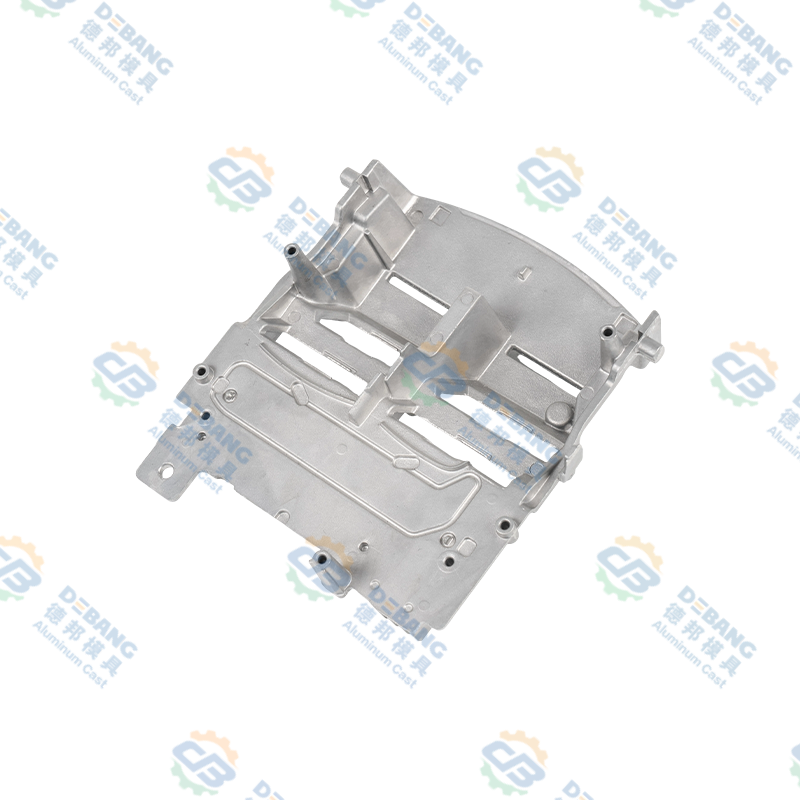 Dissipateur thermique d'éclairage automobile en alliage d'aluminium pour modules LED Dissipateur thermique en aluminium moulé sous pression pour l'éclairage LED automobile, avec ailettes denses, canaux de circulation d'air et nervures de renfort pour une dissipation thermique efficace. Voir le produit →
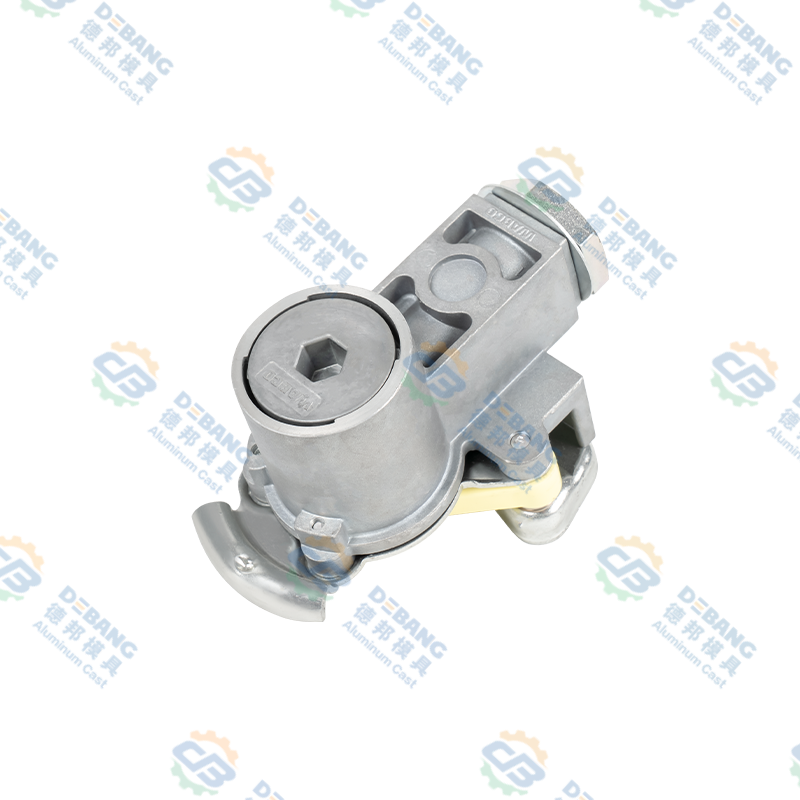
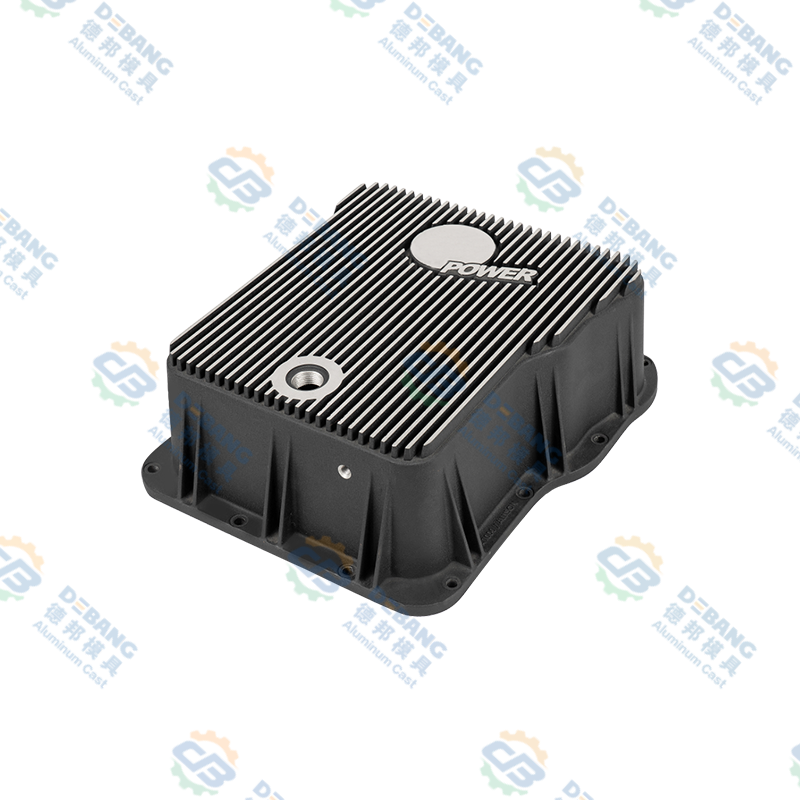
Les couvertures structurelles et les pièces retenant les fluides racontent une histoire similaire. Les carters de transmission ont besoin de planéité, de rigidité et de faces d'étanchéité fiables, et l'aluminium donne aux concepteurs plus de marge sur les trois sans ajouter de matériau.
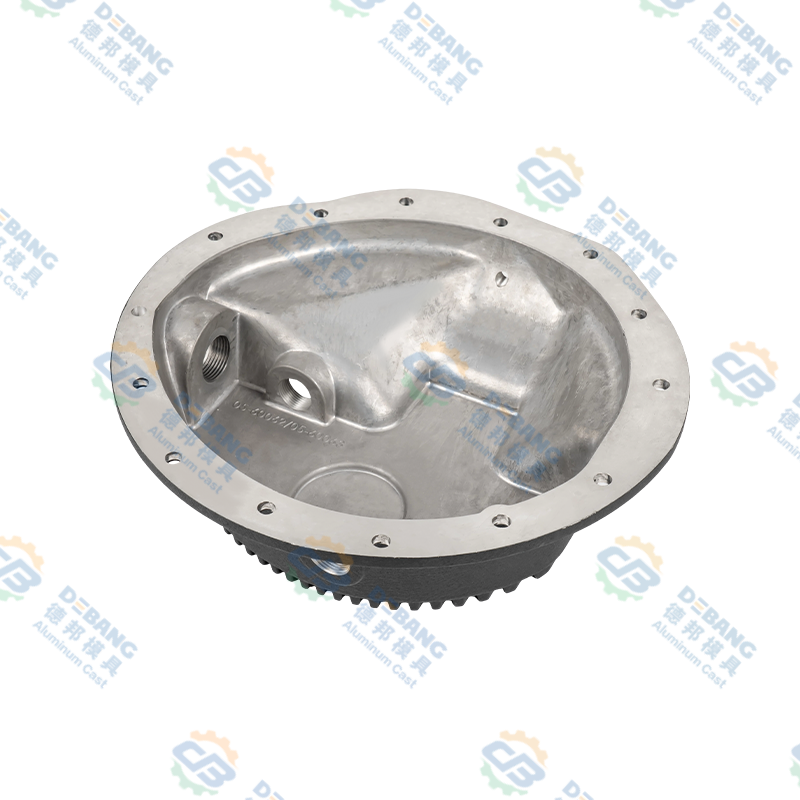 Carters de transmission en aluminium moulé sous pression pour applications automobiles Carter de transmission en aluminium moulé sous pression à haute résistance avec filetages usinés avec précision, résistance à la corrosion et finition mate résistante aux rayures pour une utilisation automobile. Voir le produit →
Au-delà de cela, les raisons quotidiennes pour lesquelles l’aluminium domine sont peu glamour mais décisives :
- L'anodisation donne une surface dure, décorative et électriquement isolante que le magnésium ne peut égaler sans procédés spéciaux.
- La planéité et la stabilité dimensionnelle après usinage sont plus faciles à maintenir sur des panneaux grands et minces.
- La fixation sur l’acier est bien plus indulgente lorsque l’isolation est imparfaite.
- Chaque fournisseur d'usinage, de soudage et d'assemblage de la chaîne est équipé pour cela.
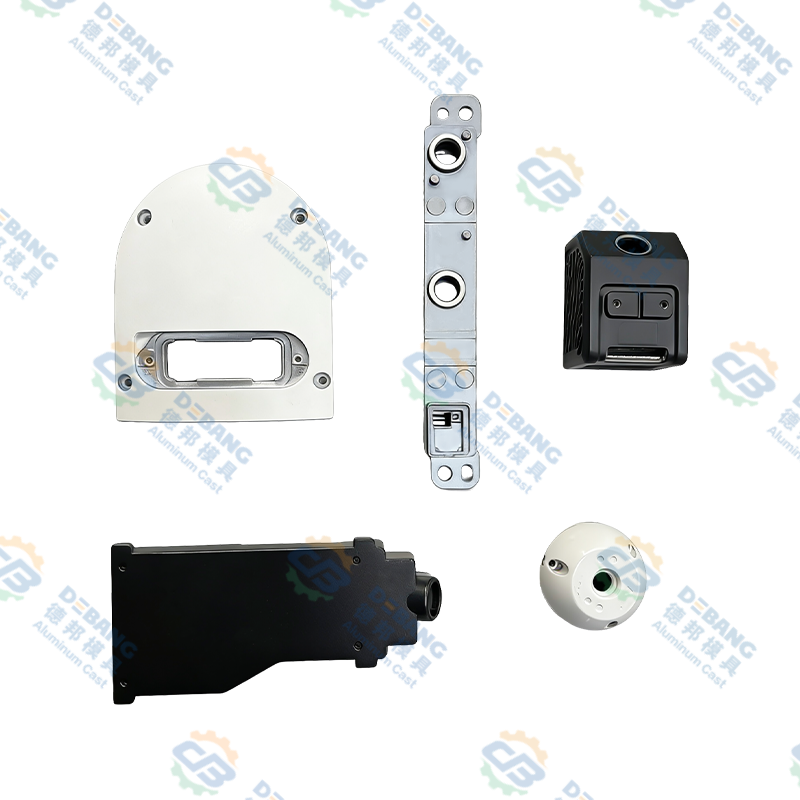
Si votre programme est précoce et que les exigences sont larges, l’aluminium est généralement la voie la moins risquée. Nous avons rassemblé l'image plus large du processus dans un aperçu technique distinct de composants en aluminium moulé sous pression , ce qui constitue une prochaine lecture raisonnable si vous êtes encore en train de façonner la pièce.
Où le magnésium gagne sa place
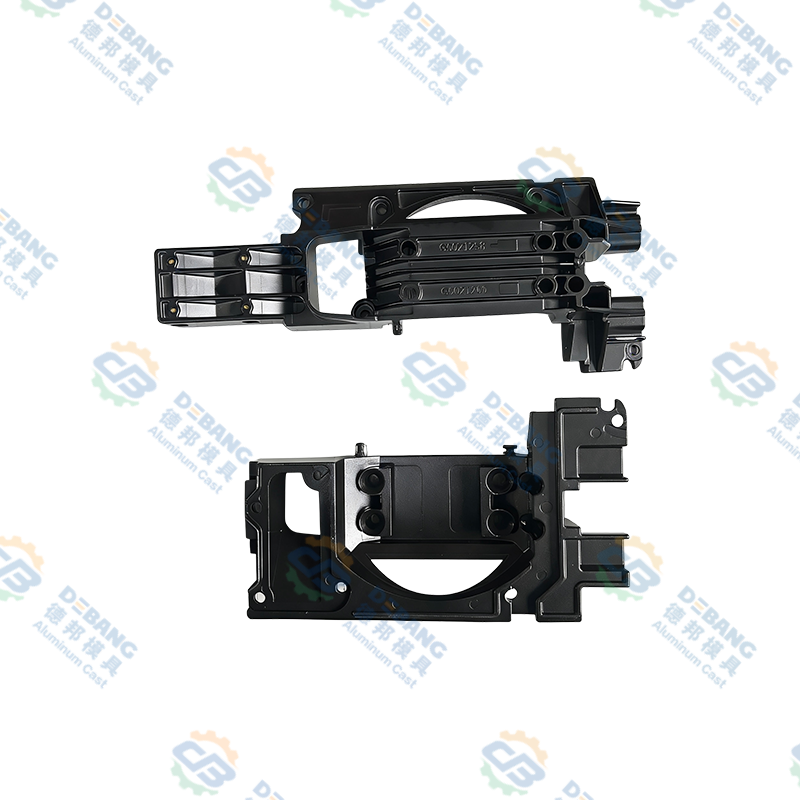
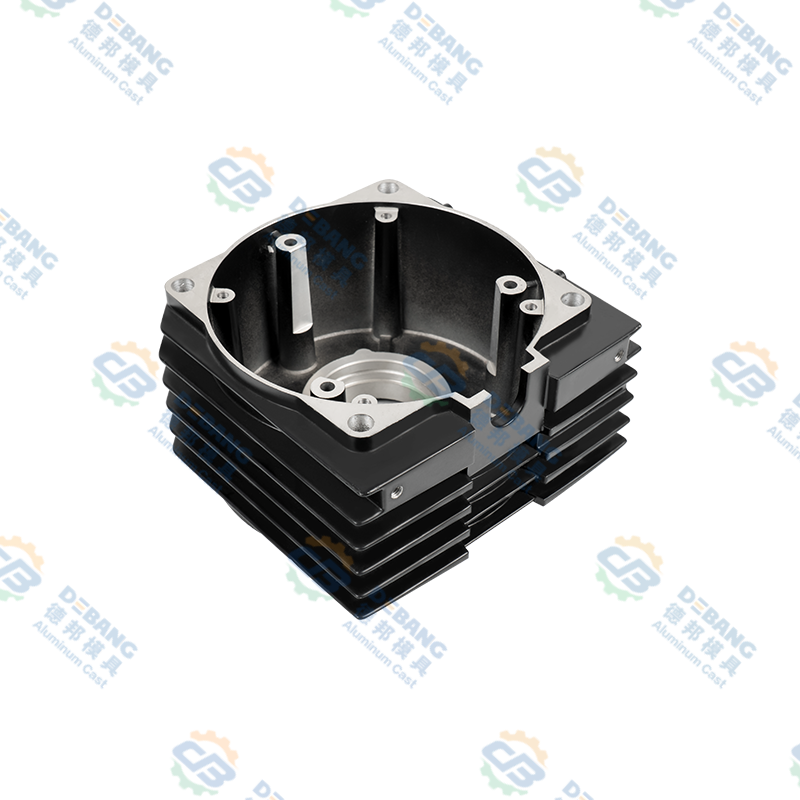
Le magnésium gagne dans un ensemble de cas plus restreint mais croissant : boîtiers à parois minces, dos d'écran, corps d'équipements portables et pièces où l'ensemble de la conception est construit autour d'une masse de rasage à partir d'une structure déjà optimisée. Son comportement d'amortissement est également véritablement utile dans les supports et les couvercles qui autrement sonneraient ou transmettraient des vibrations.
Notre propre gamme de magnésium s'ajoute aux familles d'aluminium et de zinc plutôt que de les remplacer, ce qui reflète la manière dont les clients achètent réellement. Un seul programme peut utiliser de l'aluminium pour le dissipateur thermique, du magnésium pour le boîtier et du zinc pour un petit loquet de précision, le tout provenant du même fournisseur d'outillage.
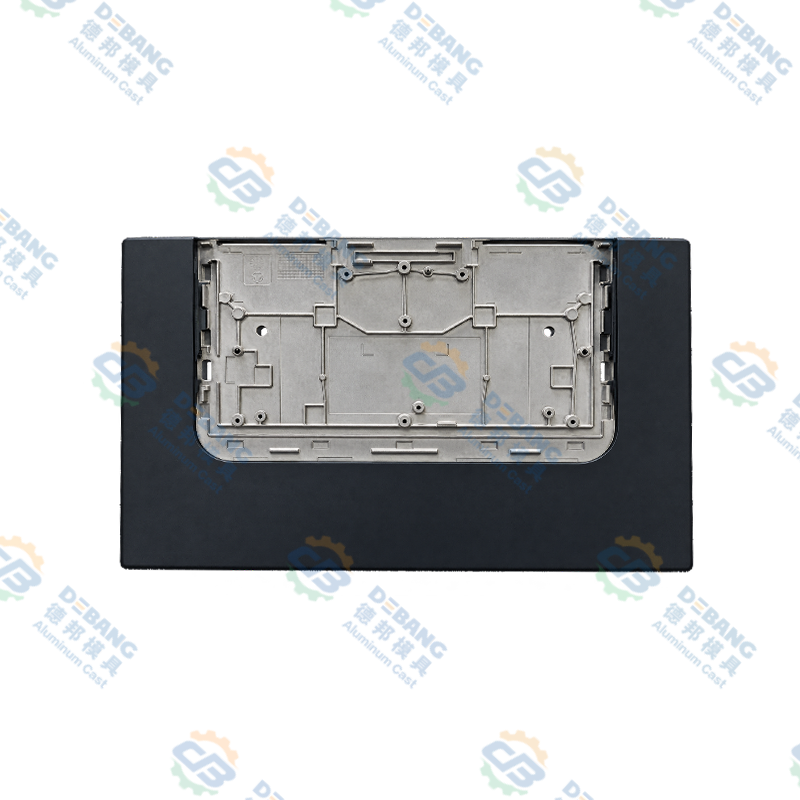 Composants structurels moulés sous pression en alliage de magnésium sur mesure Gamme de supports, supports, cadres et supports personnalisés en magnésium moulé sous pression pour modules de rétroéclairage d'affichage, assemblages à double écran et groupes d'instruments de véhicule. Voir le produit →
Les conditions que nous recherchons avant de recommander le magnésium sont cohérentes : un objectif de masse qui ne peut être atteint autrement, des parois suffisamment fines pour exploiter la fluidité, un environnement sec ou bien étanche, une spécification de revêtement écrite à l'avance et un volume annuel qui supporte le processus.
Un chemin de décision que vous pouvez utiliser sur une pièce réelle
Lorsqu’un client nous apporte une pièce et nous demande quel métal utiliser, c’est à peu près la séquence que nous parcourons ensemble.
- Définissez la contrainte réellement contraignante : masse, rigidité, performance thermique, étanchéité ou coût. Habituellement, l’un de ces éléments domine et les autres sont négociables.
- Vérifiez l’épaisseur de paroi dont la conception a besoin. S'il est inférieur à environ 1 mm sur de grandes surfaces, le magnésium devient attractif ; s'il est épais et structurel, le module de l'aluminium compte davantage.
- Cartographier l’environnement. Le brouillard salin, l’humidité, les produits chimiques routiers et les couples galvaniques déterminent si le magnésium est réaliste ou non.
- Estimez honnêtement le gain de masse, y compris les nervures et l'épaisseur ajoutées pour récupérer la rigidité. Un chiffre inférieur à environ 15 pour cent paie rarement le changement.
- Rédigez les spécifications de finition avant le gel de la conception de l'outil. Les revêtements appliqués ultérieurement sur une géométrie qui emprisonne l'eau sont une fausse économie.
- Exécutez un petit outil ou un prototype usiné avant de vous engager dans l'outillage de production et incluez la pile d'assemblage dans cet essai, pas seulement le moulage.
Comment nous testons un matériau avant de nous engager dans l'outillage
Les décisions matérielles sont bon marché sur le papier et chères sur l’acier. Notre habitude est de prototyper d'abord les éléments difficiles : la paroi fine qui inquiète tout le monde, le bossage qui doit prendre un filetage, la face d'étanchéité qui doit rester plate après usinage. Nous préférons passer deux semaines à prouver qu'une paroi de 0,8 mm se remplit de manière fiable plutôt que de la découvrir une fois la matrice découpée.
Tout au long de ce processus, les mêmes disciplines s'appliquent aux deux métaux : des paramètres de processus documentés, des rapports dimensionnels par rapport au dessin et un plan d'inspection clair convenu avant le premier tir. La façon dont nous gérons cet aspect du travail est décrite sur notre page de qualité , et c'est la même routine que l'alliage soit de l'aluminium, du magnésium ou du zinc.
Ce que nous repoussons gentiment, c’est l’idée selon laquelle le choix du matériau est une question purement technique. C'est aussi une question commerciale. Une pièce en magnésium qui permet d'économiser 90 grammes mais ajoute une étape de revêtement, une nouvelle pile de fixations et une deuxième qualification de fournisseur peut toujours être la bonne réponse, mais seulement si l'objectif de masse vaut réellement cette chaîne de conséquences.
Questions fréquemment posées
Le magnésium est-il plus résistant que l'aluminium ?
Pas dans l'absolu. Les qualités typiques de magnésium moulé sous pression ont une résistance à la traction inférieure à celle des alliages d'aluminium moulés sous pression courants, bien que leur rapport résistance/poids soit compétitif car ils sont beaucoup plus légers. Le magnésium est également moins rigide, c'est pourquoi la rigidité plutôt que la résistance régit généralement la conception.
Lequel est le moins cher par pièce finie ?
Cela dépend des pièces, mais ils atterrissent souvent dans une bande similaire. Le magnésium coûte plus cher par kilogramme tout en offrant plus de volume par kilogramme, et il peut réduire le temps d'usinage et prolonger la durée de vie des matrices. Par contre, le revêtement, l’isolation et les frais généraux de processus augmentent les coûts. Exécutez la comparaison sur une conception réelle plutôt que sur les prix des métaux.
Une pièce en aluminium existante peut-elle simplement être remplacée par du magnésium ?
Rarement sans refonte. L'épaisseur de la paroi, la disposition des nervures, la dépouille, la position de la porte et la pile de fixations doivent tous être révisés. La protection contre la corrosion doit généralement être spécifiée à partir de zéro. Un simple échange de matériaux est la manière la plus courante par laquelle les conversions de magnésium déçoivent.
Le magnésium a-t-il toujours besoin d’un revêtement spécial ?
Pour toute pièce exposée à l'humidité, au sel ou à des métaux différents, oui, prévoyez un système de revêtement plus une isolation galvanique. Pour les composants intérieurs scellés, les exigences sont plus légères, mais nous ne laisserons jamais le magnésium nu là où la condensation est possible.
Quel métal choisir pour un dissipateur thermique ou un boîtier thermique ?
L'aluminium, dans presque tous les cas. Sa conductivité thermique est environ le double de celle des qualités de magnésium moulées sous pression courantes, et la propagation de la chaleur compte plus que quelques grammes de masse dans la plupart des conceptions thermiques.
Le moulage sous pression de magnésium est-il sûr à spécifier ?
Oui, avec un fournisseur qui le traite correctement. Le magnésium fondu et les fines poussières de magnésium nécessitent des pratiques de manipulation spécifiques, des atmosphères protectrices et une discipline d'entretien spécifique. Il s'agit d'une question de qualification des fournisseurs, et il est juste de la poser directement lors d'une visite d'usine.
Dernières nouvelles
En savoir plus sur les actualités de l'industrie
-
02
Nov
 Conception HPDC : un guide pratique pour la conception de moules de coulée sous pression haute pressionLe moulage sous pression à haute pression a la réputation d'être un processus de mise en forme quasiment net, ce qui donne l'impression que la plupart du travail réel se déroule à l&#x...
-
02
Sep
Moulage sous pression de magnésium et d'aluminium : comparaison de la densité, de la résistance, du coût et des applicationsUn ingénieur OEM examinant un nouveau composant de véhicule électrique arrive à un carrefour familier : ce boîtier doit-il être en magnésium ou en aluminium ? La réponse n’est jamais une simple ... -
19
Oct
Aluminium moulé sous pression automobile : un guide pratique sur les alliages, les pièces et la qualitéLe moulage sous pression d’aluminium est l’un des chevaux de bataille silencieux de l’automobile moderne. Regardez derrière un phare ou sous le capot et vous trouverez des pièces en fonte d'... -
28
Sep
Alliage de zinc Zamak 3 : propriétés, applications de moulage sous pression et guide de sélection pour les OEMLorsqu'une pièce métallique nécessite une géométrie complexe, des tolérances serrées et une bonne finition de surface à un coût raisonnable, le Zamak 3 est souvent le premier choix vers leq...
Que vous soyez acheteur ou partenaire de développement, nous nous engageons à vous apporter une solution fiable.
LIENS PRODUITS
- Produits en alliage d'aluminium
- Produits de moulage sous pression en alliage de zinc
- Produits de moulage sous pression en alliage de magnésium
Mobile
Service client
LIENS RAPIDES
OBTENIR UN DEVIS
CONTACTEZ-NOUS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, parc scientifique et technologique Daqi, district de Beilun, ville de Ningbo, province du Zhejiang, Chine
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tous droits réservés.
 Fabricants de moulage sous pression OEM/ODM