

Conception HPDC : un guide pratique pour la conception de moules de coulée sous pression haute pression
 2026.11.02
 Nouvelles de l'industrie
Le moulage sous pression à haute pression a la réputation d'être un processus de mise en forme quasiment net, ce qui donne l'impression que la plupart du travail réel se déroule à l'intérieur de la machine. En réalité, presque toutes les caractéristiques de qualité d'une pièce moulée, depuis le motif de remplissage et la porosité jusqu'à la planéité et la durée de vie de l'outil, sont verrouillées dès la phase de conception. La conception HPDC est la discipline qui consiste à prendre ces décisions délibérément : quelle doit être la géométrie de la pièce, comment le métal se déplacera à travers la cavité, où ira la chaleur et comment l'outil s'ouvrira, s'éjectera et survivra à quelques centaines de milliers de cycles.
Ce guide explique la façon dont nous abordons ce travail chez Debang Mold, un constructeur de moules de moulage sous pression et fondeur sous pression OEM basé à Ningbo, en Chine, qui gère des projets HPDC depuis 1991. Il est écrit pour les ingénieurs et les acheteurs qui veulent comprendre à quoi ressemble une bonne conception de moulage sous pression et pourquoi certains outils fonctionnent silencieusement pendant des années tandis que d'autres combattent leurs opérateurs dès le premier coup.
Ce que couvre ce guide
- Comment la conception des pièces et la conception des matrices s'articulent sur un même projet
- La séquence étape par étape depuis l'impression de la pièce jusqu'à la libération de l'outillage
- Règles de géométrie pour les murs, les dépouilles, les nervures et les bossages
- Décisions de déclenchement, de débordement et de ventilation
- Disposition du refroidissement et bilan thermique
- Comment le choix de l'alliage remodèle l'outil, pas seulement la pièce
- Des erreurs de conception qui apparaissent dans presque toutes les critiques
Ce que couvre réellement la conception HPDC
Les gens utilisent l’expression conception HPDC pour désigner deux choses liées mais différentes : la conception du moulage lui-même et la conception de la matrice qui le produit. Les deux sont importants, et aucun ne peut vraiment être terminé sans l’autre.
La conception de fonderie, souvent appelée conception de pièces ou conception pour la fabrication, fonctionne sur la géométrie dont le client a besoin. Cela signifie des sections de mur suffisamment épaisses pour être remplies mais suffisamment fines pour refroidir, des angles de dépouille qui permettent à la pièce de se libérer, des congés qui répartissent les contraintes et des éléments qui peuvent être usinés sans ouvrir la porosité souterraine.
La conception des matrices transforme cette géométrie en matériel : disposition des lignes de joint et des cavités, système d'injection et de canaux, stratégie de trop-plein et de ventilation, circuits de refroidissement, disposition des éjecteurs, glissières et noyaux, et tolérances que l'atelier d'outillage doit respecter. C'est aussi un exercice économique. Un outil avec deux cavités, quatre glissières et un bloc à vide coûte sensiblement plus cher qu'un outil à une seule cavité avec une simple traction droite, et le prix des pièces doit justifier cette différence sur la durée de vie du programme.
Dans la plupart des projets, les deux se chevauchent constamment. La modification d'un degré de dépouille dans le modèle de pièce peut supprimer une diapositive de la matrice. L'ajout d'un petit bossage peut nécessiter une broche d'éjection supplémentaire. C'est dans ce va-et-vient, effectué tôt et à l'écran plutôt que tard et dans l'acier, que réside réellement la valeur de la conception HPDC.
La séquence de conception, étape par étape
Chaque projet a ses propres bizarreries, mais la séquence sous-jacente est cohérente. Dans notre boutique, cela ressemble généralement à ceci.
- Revue fonctionnelle de l'impression de la pièce. Que fait le composant, quelles surfaces sont critiques, quelles charges, quelles exigences d'étanchéité ou thermiques s'appliquent ?
- Sélection des alliages et des machines. L'alliage fixe la température de coulée, la fluidité et le retrait ; la machine définit la force de verrouillage, la capacité de tir et la taille du plateau.
- Ligne de séparation et dépouille. La ligne de séparation est positionnée de manière à ce que la pièce reste dans une moitié, les contre-dépouilles soient évitées et les lignes de rappel visibles atterrissent à un endroit acceptable.
- Épaisseur des parois et transitions. Des murs uniformes et des transitions progressives sont établis avant le début des travaux de portail.
- Disposition du portail et des glissières. L'emplacement de la porte, la surface de la porte et le temps de remplissage cible sont calculés en fonction du volume de la cavité et de l'épaisseur de la paroi.
- Conception de trop-plein et de ventilation. L'air doit sortir aussi vite que le métal entre, c'est pourquoi des trop-pleins, des évents et, si nécessaire, une assistance par le vide sont prévus avec la porte.
- Disposition du circuit de refroidissement. Des canaux, des déflecteurs et des barboteurs sont placés pour extraire d'abord la chaleur des sections épaisses.
- Éjection, diapositives et noyaux. Les positions des éjecteurs, les directions de glissement et les tirages du noyau sont définis avec des dépouilles qui permettent une libération propre.
- Simulation et revue d'outils. Le remplissage, la solidification et le comportement thermique sont vérifiés, puis le dessin de l'outil est lancé pour la fabrication.
- Essai, échantillonnage et itération. Les premiers clichés confirment ou corrigent les hypothèses, et le dossier de conception est mis à jour pour la production.
Les étapes trois à huit sont celles où la majeure partie du coût de production est décidée en toute discrétion. Un outil facile à exécuter est presque toujours un outil soigneusement spécifié à ces étapes.
Règles géométriques qui déterminent si un outil fonctionne bien
Certaines règles de conception sont anciennes, testées et méritent d'être suivies, sauf raison spécifique de ne pas le faire. Le tableau ci-dessous résume les directives que nous suivons le plus souvent sur les pièces moulées en aluminium et en zinc pour les applications automobiles et industrielles.
| Caractéristique | Ligne directrice typique | Pourquoi c'est important |
|---|---|---|
| Mur minimum, aluminium | 1,2 à 2,5 mm | Les parois plus minces se remplissent rapidement mais gèlent tôt et peuvent manquer de remplissage |
| Mur minimum, zinc | 0,6 à 1,5 mm | Le zinc s'écoule davantage à basse température, permettant des détails fins |
| Transition du mur | Graduel, effilé sur au moins trois fois le changement | Des changements brusques créent des points chauds, un rétrécissement de la porosité et des déformations. |
| Dépouille, surfaces extérieures | 1 à 2 degrés minimum | Réduit la force d'éjection, les éraflures et l'usure de la matrice |
| Tirants, trous carottés et nervures profondes | 2 à 5 degrés | Le métal se rétrécit sur les noyaux, donc les caractéristiques plus profondes nécessitent plus de dépouille |
| Rayon du coin intérieur | Au moins 0,5 fois le mur mitoyen | Améliore le flux de métal et réduit la concentration de contraintes |
| Épaisseur des côtes | 0,6 à 0,8 fois la paroi nominale | Empêche les marques d'évier sur la surface opposée |
| Épaisseur de paroi du bossage | Environ 0,75 fois le mur principal | Les sections épaisses isolées refroidissent en dernier et tirent la porosité |
| Matériel d'usinage | 0,3 à 0,8 mm par surface | Un stock supplémentaire coûte du temps de cycle et peut exposer des vides souterrains |
Les coins arrondis comptent plus que ce à quoi de nombreux designers s’attendent. Les coins internes pointus augmentent les contraintes dans la pièce finie et piègent la chaleur dans la matrice, tandis qu'un rayon d'environ la moitié de l'épaisseur de la paroi est généralement suffisant pour que les deux se comportent.
Porte, trop-plein et ventilation
Le système de contrôle est la partie de la conception HPDC qui reçoit le plus d'attention après l'apparition d'un défaut, c'est exactement pourquoi il vaut la peine de réussir du premier coup. L’objectif est simple : remplir la cavité rapidement et en douceur, maintenir le front métallique en mouvement dans une direction et laisser le dernier métal arrivé terminer son voyage dans un trop-plein plutôt qu’à l’intérieur d’un mur structurel.
En pratique, cela signifie choisir la surface de la porte en fonction du temps de remplissage et du volume de la cavité prévus, viser une vitesse de porte qui atomise le métal sans faire exploser la paroi de la cavité et diriger le flux des sections épaisses vers les sections minces plutôt que l'inverse. Lorsqu'une pièce comporte plusieurs nœuds épais, des portes et des trop-pleins individuels sont souvent nécessaires afin que chaque nœud dispose de sa propre alimentation en métal et de son propre chemin pour que l'air s'échappe.
La ventilation mérite la même attention. L'air emprisonné dans une cavité produit de la porosité, des cloques et un remplissage incomplet, et l'air qui ne peut pas s'échapper par les évents est souvent éliminé par aspiration. Un outil bien ventilé fonctionne également à une pression d'injection plus faible, ce qui prolonge la durée de vie de la matrice. Pour les pièces ayant des exigences strictes en matière de solidité interne, le vide combiné à une disposition de trop-plein équilibrée surpasse généralement une porte plus épaisse à elle seule.
Bilan thermique et disposition de refroidissement
Le refroidissement est la partie la plus lente du cycle et l’une des plus fortes influences sur la durée de vie de la matrice. Si l'outil refroidit de manière inégale, une zone de la cavité reste chaude, la pièce se déforme vers ce côté et les opérateurs compensent par une pulvérisation de matrice supplémentaire, ce qui éloigne davantage l'équilibre thermique.
Une bonne configuration du refroidissement commence par la pièce. L'apport de chaleur suit l'épaisseur de la section, de sorte que les nœuds les plus épais ont besoin de plus de refroidissement et qu'ils en ont besoin le plus près de la cavité. Les canaux sont normalement placés à une distance de la surface de la cavité égale à environ deux à trois diamètres de canal, et ils s'étendent parallèlement à la surface de la cavité plutôt qu'à travers celle-ci. Les noyaux profonds et les broches minces sont refroidis avec des chicanes ou des barboteurs, et les lames sont refroidies séparément afin qu'elles ne se grippent pas.
Alliages de zinc environ 390 °C
Alliages d'aluminium environ 600 °C
Alliages de magnésium environ 630 °C
Le tableau ci-dessus compare les températures de coulée typiques pour les trois familles d'alliages. Plus la température est élevée, plus l'acier de la matrice absorbe de contraintes thermiques à chaque cycle, ce qui explique en partie pourquoi les outils en zinc durent souvent plus longtemps que les outils en aluminium de complexité similaire.
La fatigue thermique, plutôt que l'usure, est généralement ce qui met fin à la durée de vie d'une matrice. Les fissures commencent dans les coins internes pointus et sur les bords des canaux de refroidissement, puis s'étendent jusqu'à apparaître sur la surface de coulée. Des rayons lisses, un espacement raisonnable des canaux et un préchauffage constant retardent ce moment.
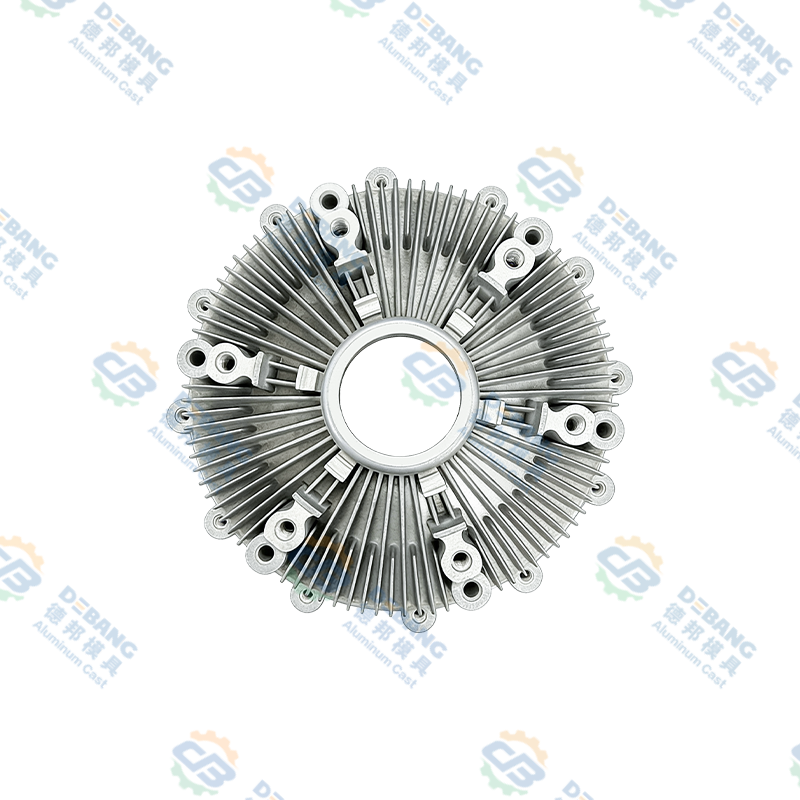
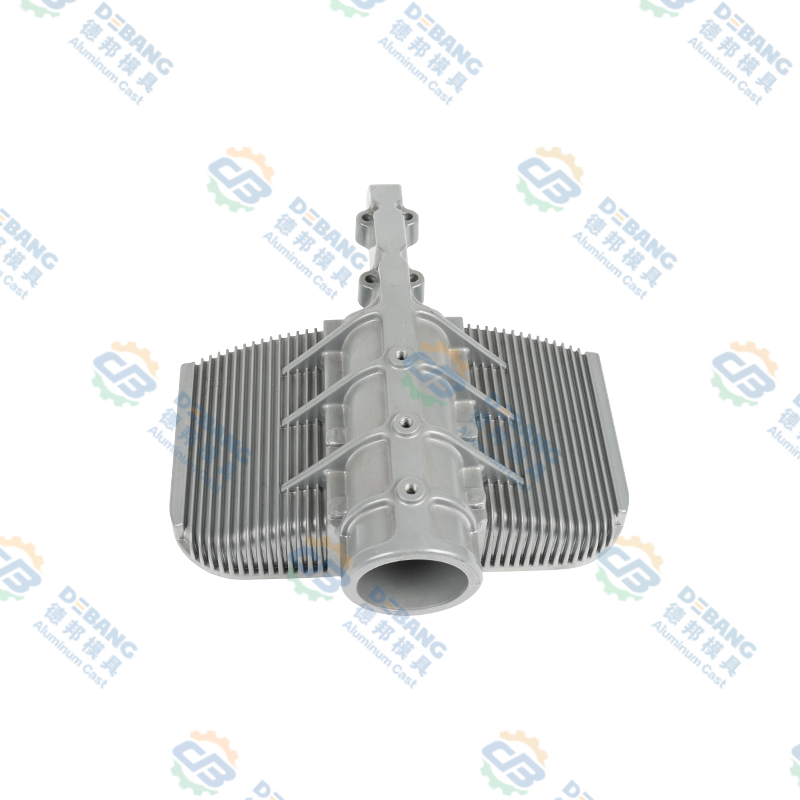
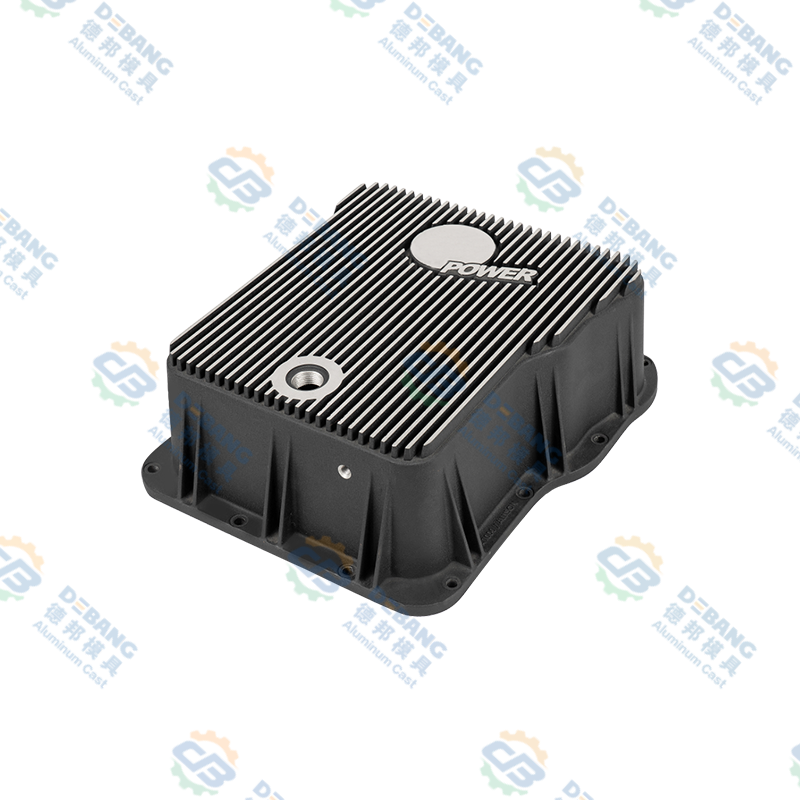
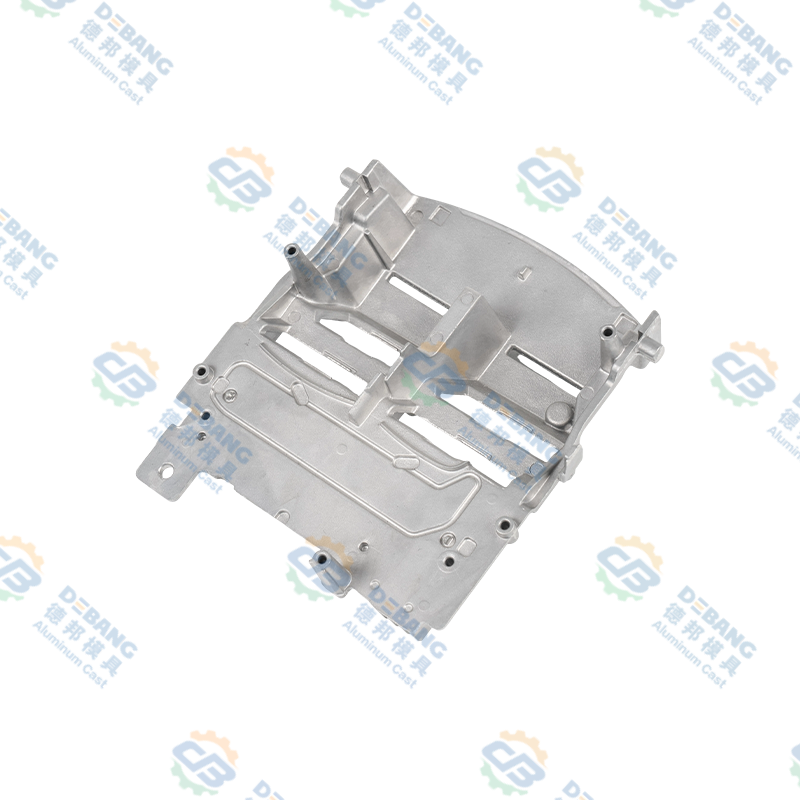 Dissipateur thermique d'éclairage automobile en aluminium moulé sous pression Dissipateur thermique d'éclairage automobile en aluminium moulé sous pression avec ailettes haute densité, canaux de ventilation et nervures pour une gestion thermique des LED et une dissipation thermique stable. Voir le produit →
Comment le choix de l'alliage change l'outil
L’alliage est choisi pour la pièce, mais il change aussi l’outil. L'aluminium, le zinc et le magnésium se situent à des endroits très différents en ce qui concerne la température de coulée, la fluidité, la capacité des parois et l'usure de la matrice, et une conception qui fonctionne parfaitement dans une famille peut s'avérer peu rentable dans une autre.
| Famille d'alliages | Température de coulée | Gamme murale | Implications en matière d'outillage |
|---|---|---|---|
| Aluminium (ADC12, A380, A360) | 580 à 620 °C | 1,2 à 4 mm | Charge thermique élevée, acier à outils H13, refroidissement robuste, bonne résistance au poids |
| Zinc (Zamak 3, Zamak 5) | 385 à 420 °C | 0,6 à 3 mm | Durée de vie de la matrice plus longue, détails excellents et parois fines, adapté aux pièces plaquées |
| Magnésium (AZ91D, AM60) | 600 à 650 °C | 1,0 à 3 mm | Protection et déclenchement minutieux de la fonte, densité la plus faible, contrôle strict du processus |
L'aluminium est la valeur par défaut pour les pièces structurelles et thermiques telles que les boîtiers, les dissipateurs thermiques, les supports et les composants de transmission, et notre guide technique des composants en aluminium moulé sous pression va plus en profondeur dans les domaines où la famille est la plus performante. Le zinc est fréquemment sélectionné pour les petites pièces précises ou décoratives où les parois fines et la finition de surface comptent plus que le poids. Le magnésium est l'option la plus légère et est généralement réservé aux boîtiers sensibles au poids, avec des contrôles plus stricts autour de la manipulation et du déclenchement de la matière fondue.
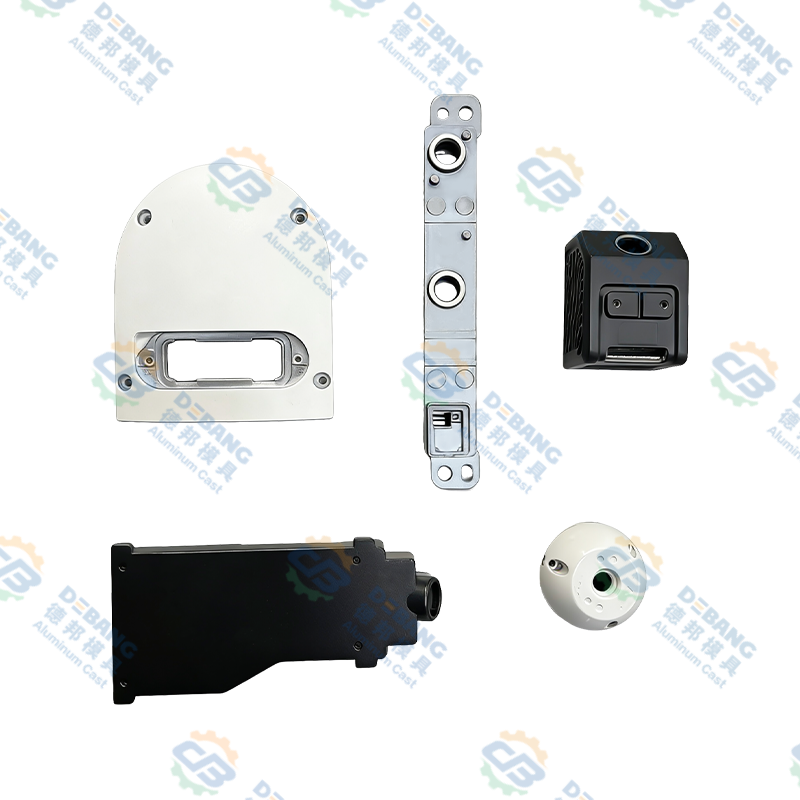
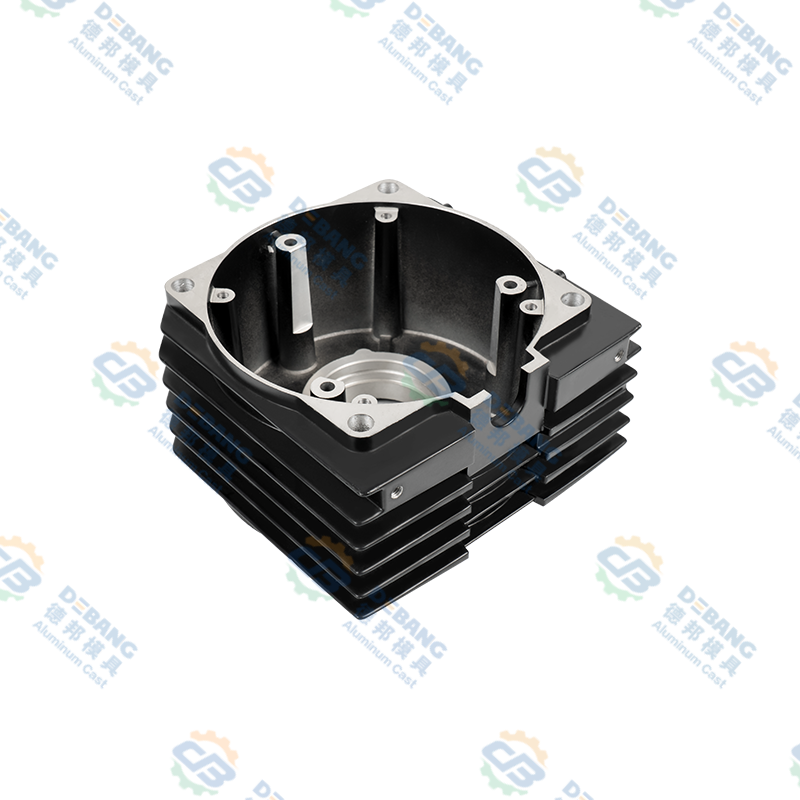
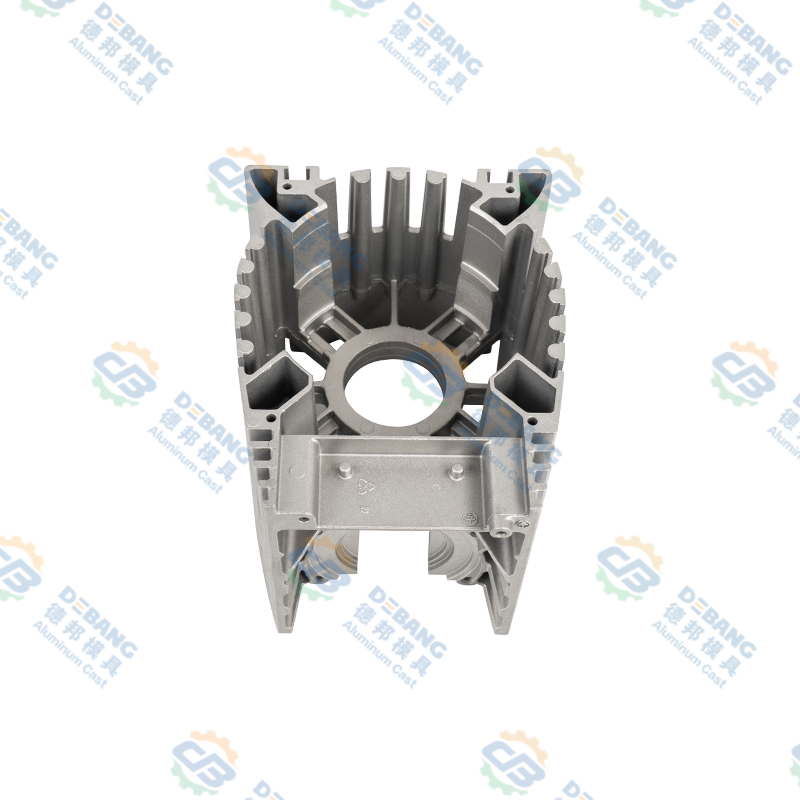 Moteur et boîtier de contrôleur en aluminium moulé sous pression Boîtier de moteur ou de contrôleur intégré en aluminium moulé sous pression avec ailettes de dissipation thermique, points de montage et rigidité pour la protection des composants en cas de vibration. Voir le produit →
Éjection, diapositives et tirages de noyau
La conception d’éjection est peu glamour et décisive. Les éjecteurs sont placés là où le moulage est rigide, dans les coins et le long des nervures, et ils sont dimensionnés de manière à ce que la pression locale reste suffisamment faible pour ne pas marquer une surface cosmétique. La plaque d'éjection est équilibrée de sorte que la pièce quitte le noyau droit plutôt que de s'incliner et de glisser d'un côté.
Les diapositives et les noyaux ajoutent à la fois des capacités et des coûts. Chaque glissière a besoin de son propre tirage, de son propre refroidissement et de ses propres surfaces d'usure, et chaque noyau a besoin d'une conicité suffisante pour que le moulage rétractable puisse le libérer proprement. Les coulisses hydrauliques sont utilisées là où la course est longue ou lorsque la coulisse doit se déplacer indépendamment de l'ouverture de la filière, tandis que les coulisses mécaniques sont moins chères et très fiables lorsque le mouvement est simple.
Simulation et vérification avant la découpe de l'acier
La simulation est désormais une pratique courante avant la découpe de l'acier sur toute pièce à paroi mince, géométriquement complexe ou liée à la sécurité. La simulation de remplissage montre si la façade métallique se brise, si deux façades se rencontrent lors d'une soudure à froid et où l'air est susceptible d'être emprisonné. La solidification et l'analyse thermique révèlent des points chauds et prédisent où apparaîtra la porosité de retrait. L'analyse du gauchissement estime l'ampleur de la déformation de la pièce après éjection et refroidissement.
Le résultat n’est pas une prédiction parfaite, mais c’est un filtre très utile. Il est beaucoup moins coûteux d'ajouter un trop-plein ou de repositionner une porte dans une simulation que de souder et de réusiner un insert de matrice. Lorsque la simulation et l'expérience ne sont pas d'accord, nous avons tendance à faire confiance à l'expérience sur la position de la porte et à la simulation sur l'équilibre thermique, puis à vérifier les deux lors des essais.
Erreurs courantes de conception HPDC que nous recherchons en premier
Après suffisamment de révisions de conception, les mêmes problèmes réapparaissent. Ce sont ceux-là que nous vérifions avant toute chose.
- Sections de mur non uniformes, en particulier un nœud épais situé à côté d'un mur mince
- Pas de dépouille sur les nervures profondes ou les trous carottés, ou dépouille appliquée dans la mauvaise direction
- Un portail placé sur une surface cosmétique visible ou dirigé directement vers un mur mince
- Refroidissement conçu pour la moitié du couvercle uniquement, laissant la moitié de l'éjecteur chaude
- Coins internes pointus dans la pièce moulée et dans l'insert de matrice
- Tolérances irréalistes telles que la coulée, en particulier la planéité et la coaxialité
- Stock d'usinage excédentaire qui augmente les coûts et expose la porosité
- Goupilles d'éjection placées sur une face d'étanchéité ou sur une surface à peindre
- Conception de l'outil terminée sans plan d'essai ni itinéraire défini pour les révisions
Comment nous abordons la conception HPDC chez Debang Mold
Nous construisons des outils de moulage sous pression à Ningbo depuis 1991, et la méthode de travail n'a pas beaucoup changé depuis : comprendre la fonction, concevoir l'outil autour du métal et garder la même équipe responsable du premier étirage jusqu'à la pièce de production.
Cette continuité est importante car la conception et la fabrication se trouvent dans un seul bâtiment. La conception et la fabrication de moules, le moulage sous pression, les opérations secondaires, l'usinage de précision, le traitement de surface et l'assemblage final fonctionnent comme une seule chaîne plutôt que comme des fournisseurs distincts, ce qui raccourcit la boucle entre une décision de conception et ses conséquences. Notre contrôle de qualité le processus se déroule parallèlement au projet d'outil plutôt qu'après, avec des rapports dimensionnels sur les premiers échantillons et des enregistrements de processus conservés pendant toute la durée de vie du programme.
Les pièces que nous produisons suivent le plus souvent la chaîne d'approvisionnement automobile : composants d'éclairage et de gestion thermique, pièces de système d'essuyage, pièces de système de refroidissement, composants d'embrayage et visserie de carrosserie, en aluminium, zinc et magnésium. Chacune de ces catégories apporte ses propres habitudes de conception. Un dissipateur thermique d'éclairage doté de longues ailettes fines se comporte très différemment d'un boîtier de moteur d'essuie-glace doté de deux alésages de roulements coaxiaux, et l'outillage doit refléter cette différence par rapport au premier croquis.
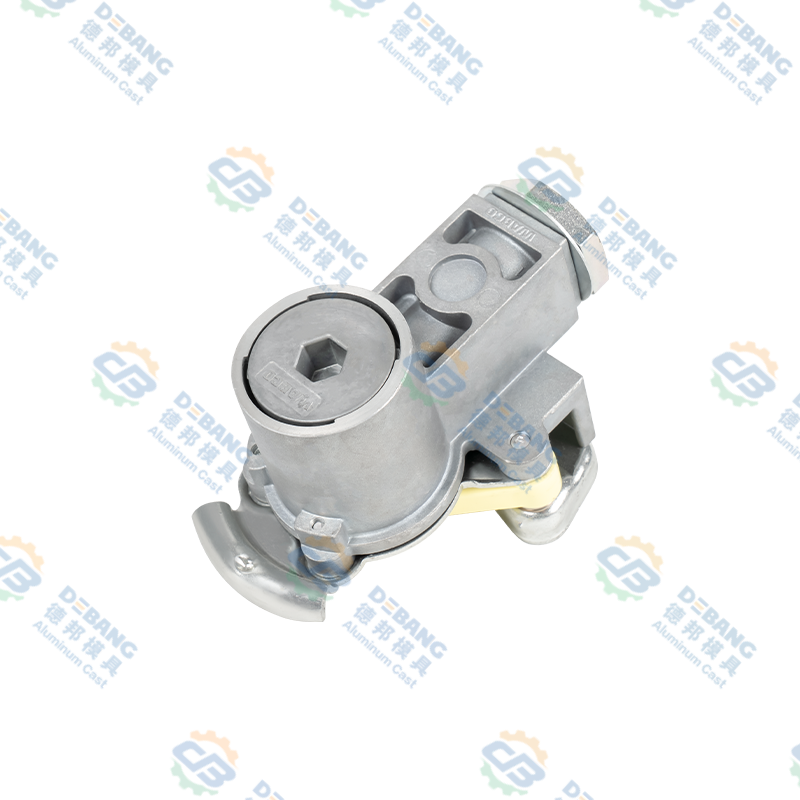
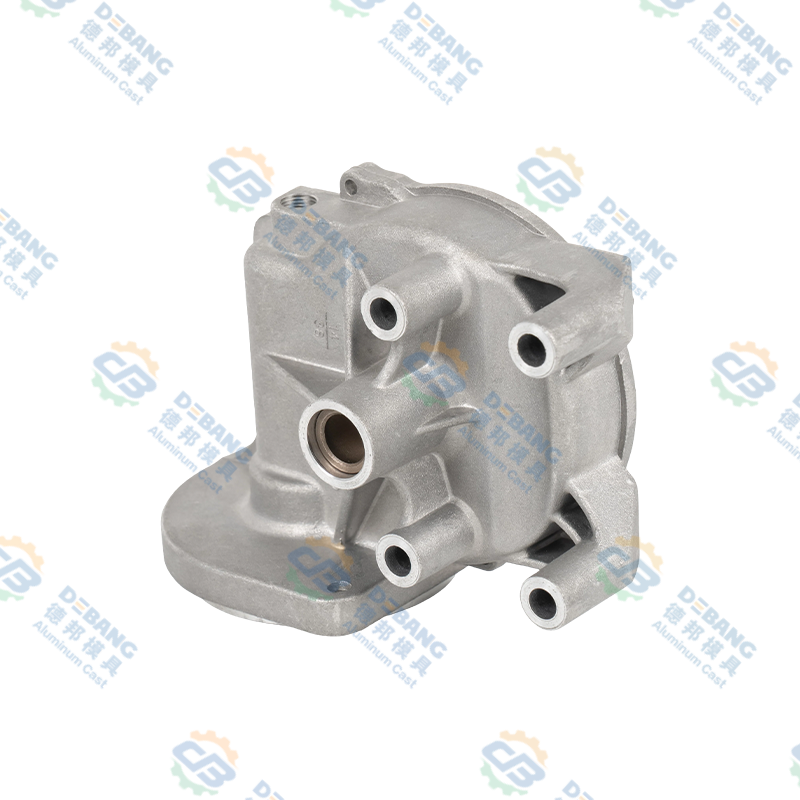 Boîtier de moteur d'essuie-glace de voiture moulé sous pression en aluminium Boîtier de moteur d'essuie-glace en aluminium moulé sous pression de précision avec parois uniformes, tolérances serrées, résistance à la corrosion et dissipation thermique pour les systèmes d'essuie-glace automobiles. Voir le produit →
Questions fréquemment posées sur la conception HPDC
Qu’est-ce que la conception HPDC ?
La conception HPDC couvre deux éléments liés : la conception de la pièce moulée elle-même, y compris les parois, la dépouille, les rayons et les tolérances, et la conception de la matrice qui la produit, y compris la ligne de joint, l'injection, le trop-plein, le refroidissement, l'éjection et les coulisses. Les deux sont développés ensemble car la plupart des décisions géométriques ont une conséquence directe sur l’outillage.
Quelle est l’épaisseur de paroi minimale pour le moulage sous pression haute pression ?
Pour l'aluminium, les minimums pratiques se situent généralement autour de 1,2 mm, la plupart des pièces de production se situant entre 1,5 mm et 3 mm. Le zinc peut devenir plus mince, jusqu'à environ 0,6 mm sur de petites pièces, car il s'écoule plus loin à une température plus basse. Descendre en dessous de ces plages est possible, mais cela réduit la fenêtre de traitement et augmente le risque de rebut.
De quelle quantité de tirage une pièce HPDC a-t-elle besoin ?
Un à deux degrés est normal pour les murs extérieurs. Les trous carottés, les nervures profondes et toute caractéristique sur laquelle la pièce moulée se rétracte nécessitent davantage, généralement de deux à cinq degrés en fonction des exigences de profondeur et de finition de surface.
Combien de temps prend la conception des matrices ?
Pour une pièce automobile simple à empreinte unique, la phase de conception prend généralement de deux à quatre semaines, simulation et examens clients compris. Les outils multi-diapositives complexes avec des exigences d'étanchéité ou optiques prennent plus de temps, en partie parce que davantage d'itérations de simulation sont nécessaires avant la publication du dessin.
Les pièces moulées sous pression peuvent-elles être traitées thermiquement ?
Les pièces moulées sous pression en aluminium ne sont généralement pas traitées en solution à haute température, car le gaz emprisonné se dilate et forme des cloques sur la surface. Les traitements de soulagement des contraintes et de stabilisation à basse température sont courants, et la coulée assistée par vide améliore la solidité interne que le traitement thermique ne peut pas réparer par la suite.
Quand la simulation en vaut-elle la peine ?
La simulation est rentable lorsqu'une pièce est à paroi mince, comporte plusieurs nœuds épais, est soumise à des exigences strictes en matière de fuite ou de fatigue, ou lorsque l'outil est suffisamment cher pour qu'une deuxième itération soit préjudiciable. Pour des pièces simples à parois épaisses avec un tirage généreux, une révision minutieuse de la conception peut suffire.
Fournissez-vous à la fois le moule et les pièces moulées ?
Oui. Nous concevons et construisons l'outil, exécutons d'abord des échantillons, puis fournissons des pièces moulées de production avec usinage secondaire, traitement de surface et assemblage selon les besoins, de sorte que la même équipe reste responsable du composant fini.
La conception HPDC est une discipline de petites décisions prises tôt : un certain degré de tirage ici, un débordement supplémentaire là, une conduite de refroidissement rapprochée de dix millimètres de la cavité. Aucun d'entre eux n'a l'air spectaculaire sur un dessin, mais ensemble, ils décident si un outil fonctionne silencieusement et à un rythme soutenu pendant des années ou s'il passe sa vie dans le hall de maintenance. Si vous êtes encore au stade où l'impression d'une pièce est susceptible d'être modifiée, c'est le meilleur moment pour impliquer le constructeur d'outils dans la conversation, et c'est la conversation que nous avons le plus souvent avec les clients.
Dernières nouvelles
En savoir plus sur les actualités de l'industrie
-
16
Nov
 Moulage sous pression magnésium vs aluminium : un guide pratique pour les équipes de conceptionDemandez à dix ingénieurs ce qui différencie le magnésium de l’aluminium et vous obtiendrez généralement dix variantes des mêmes trois mots : poids, coût, corrosion. Tous les trois comptent, mai...
-
19
Oct
Aluminium moulé sous pression automobile : un guide pratique sur les alliages, les pièces et la qualitéLe moulage sous pression d’aluminium est l’un des chevaux de bataille silencieux de l’automobile moderne. Regardez derrière un phare ou sous le capot et vous trouverez des pièces en fonte d'... -
28
Sep
Alliage de zinc Zamak 3 : propriétés, applications de moulage sous pression et guide de sélection pour les OEMLorsqu'une pièce métallique nécessite une géométrie complexe, des tolérances serrées et une bonne finition de surface à un coût raisonnable, le Zamak 3 est souvent le premier choix vers leq... -
14
Jul
Un guide complet sur les pièces moulées sous pression : processus, matériaux et applicationsLes pièces moulées sous pression sont des composants métalliques produits en forçant du métal en fusion, généralement de l'aluminium, du zinc ou du magnésium, dans un moule en acier réu...
Que vous soyez acheteur ou partenaire de développement, nous nous engageons à vous apporter une solution fiable.
LIENS PRODUITS
- Produits en alliage d'aluminium
- Produits de moulage sous pression en alliage de zinc
- Produits de moulage sous pression en alliage de magnésium
Mobile
Service client
LIENS RAPIDES
OBTENIR UN DEVIS
CONTACTEZ-NOUS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, parc scientifique et technologique Daqi, district de Beilun, ville de Ningbo, province du Zhejiang, Chine
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tous droits réservés.
 Fabricants de moulage sous pression OEM/ODM