

Coulée d'un moteur : matériaux, processus et moulage sous pression expliqués aux constructeurs OEM
 2026.10.26
 Nouvelles de l'industrie
Demandez à dix personnes ce que signifie couler un moteur et vous obtiendrez dix images différentes. On voit une louche de fer en fusion basculer dans un moule en sable. Une autre montre un bras de robot pulvérisant un agent de démoulage dans une matrice en acier poli. Un troisième ne pense qu’au bloc moteur fini posé sur une palette, usiné et prêt pour la chaîne de montage.
Les trois images sont correctes, car le moulage d'un moteur est à la fois une opération unique et une longue chaîne de décisions. Quel processus ? Quel alliage ? Quelle doit être l’épaisseur des murs ? Quelle surépaisseur d'usinage laissez-vous ? À qui appartient l’outillage et qui est responsable lorsqu’un lot revient avec de la porosité sous la face du joint ? Répondez bien à ces questions et vous obtiendrez un composant léger, rigide et sans fuite qui s'usine proprement et survit à une décennie de cycles thermiques. Si vous y répondez mal, vous passerez les six prochains mois à courir après les taux de rebut.
Ce guide s'adresse aux ingénieurs, acheteurs et chefs de produit qui souhaitent une vision pratique du sujet plutôt qu'un manuel. Nous construisons des outils de moulage sous pression et produisons des pièces moulées en aluminium et en zinc à Ningbo, en Chine, et nous le faisons depuis 1991, donc les notes ci-dessous proviennent autant de l'atelier que de la bibliothèque.
Ce que signifie réellement lancer un moteur
Le moulage est un processus de mise en forme. Le métal en fusion est coulé ou injecté dans une cavité dont la forme est le négatif de la pièce souhaitée. Lorsque le métal gèle, vous vous retrouvez avec une forme proche du net : proche de la taille finale, mais pas définitive. L'usinage enlève ensuite une fine couche des faces qui nécessitent des tolérances serrées, une finition fine ou une surface d'étanchéité fiable.
Pourquoi ne pas simplement découper la pièce entière dans une billette solide ? Parce qu'un moteur regorge de géométries qu'aucune fraise ne peut atteindre. Des chemises de liquide de refroidissement s'enroulent autour des cylindres, des galeries d'huile serpentent à travers le bloc et des nervures se trouvent à l'intérieur des couvercles là où un outil ne peut pas aller. Le moulage produit ces caractéristiques en une seule fois, en utilisant un métal déjà proche de son état métallurgique final. Il gaspille également beaucoup moins de matériaux et permet d'atteindre des volumes que l'usinage ne pourrait jamais atteindre.
D'une manière générale, il existe deux familles de casting. Dans les processus de moulage consommable, le moule est détruit pour libérer la pièce, et le moulage au sable, la mousse perdue et le moulage à modèle perdu fonctionnent tous de cette façon. Dans les processus de moulage permanent, le même outil en acier ou en graphite est utilisé encore et encore, et le moulage sous pression haute pression, le moulage sous pression basse pression et le moulage sous pression par gravité appartiennent à ce groupe.
Une précision évite bien des confusions lors des réunions. Couler un moteur au sens strict signifie couler le bloc, la culasse et les principales pièces structurelles du moteur lui-même. Dans la chaîne d'approvisionnement, l'expression couvre également les pièces moulées qui entourent un moteur : carters de distribution, carters de moteur, carters d'huile, carters de transmission, supports, dissipateurs de chaleur et carters d'embrayage. Les deux significations sont importantes et proviennent généralement du même type de fournisseur.
Règle générale : une grande pièce creuse produite par dizaines de milliers est normalement moulée au sable ou moulée sous pression à basse pression. Une petite pièce à paroi mince produite par centaines de milliers est presque toujours moulée sous haute pression.
Les principaux processus utilisés pour les composants du moteur
La plupart des pièces moulées de moteurs proviennent de six itinéraires. Ils diffèrent par le coût de l'outillage, le temps de cycle, l'épaisseur de paroi réalisable, la finition de surface et la solidité interne du métal. Choisir entre eux est une question d'adaptation de la pièce au volume, et non de choisir un favori.
| Processus | Pièces de moteur typiques | Alliages courants | Coût de l'outillage | Meilleur ajustement |
|---|---|---|---|---|
| Moulage au sable | Blocs, culasses, collecteurs d'échappement | Fonte grise, fonte ductile, aluminium | Faible à moyen | Grandes pièces, volume faible à moyen |
| Moulage sous pression haute pression | Carters moteur, couvercles, carters d'huile, supports, dissipateurs thermiques | Aluminium ADC12 et A380, zinc, magnésium | Élevé | Élevé volume, thin walls, tight tolerances |
| Coulée sous pression basse pression | Culasses, carters structurels | Aluminium A356 | Moyen à élevé | Moulages plus denses, volume modéré |
| Coulée sous pression par gravité | Pistons, corps de pompe, couvercles | Aluminium et alliages hypereutectiques | Moyen | Pièces denses, volume modéré |
| Moulage de mousse perdue | Blocs complexes avec passages internes | Aluminium, fer | Moyen | Géométrie complexe, volume moyen |
| Moulage de précision | Composants turbo, petites pièces de précision | Acier inoxydable, superalliages | Élevé | Alliages de précision et haute température |
Partez de la pièce, pas du processus. Une fonderie sous pression ne peut pas remplir économiquement un bloc de 40 kilogrammes, et une fonderie de sable ne peut pas maintenir l'épaisseur de paroi qu'exige une conception de couvercle moderne. La réponse honnête quant au meilleur processus dépend généralement de trois chiffres : le volume annuel, la différence d’épaisseur de paroi maximale et la tolérance la plus stricte qui affecte réellement le fonctionnement.
Il convient également de rappeler que le choix du processus est fixé dès le début. Une fois qu'une matrice existe, changer l'alliage ou l'épaisseur de paroi signifie couper un nouvel acier. C'est pourquoi la révision de la conception est plus importante que presque toute autre chose dans cette industrie.
Choisir l'alliage : Fer, Aluminium, Magnésium et Zinc
L’alliage décide souvent davantage de la pièce finie que le processus. Il fixe le poids, la dilatation thermique, le comportement à la corrosion et le coût d'usinage. Dans le domaine des moteurs, quatre familles dominent.
| Famille d'alliages | Utilisation typique du moteur | Pourquoi il est choisi | Que regarder |
|---|---|---|---|
| Fonte grise | Blocs moteurs, chemises de cylindre | Excellent amortissement, résistance à l'usure, faible coût | Capacité lourde et limitée pour les parois minces |
| Fonte ductile | Vilebrequins, quelques blocs, supports | Élevéer strength and ductility | Plus de rétrécissement, nécessite une alimentation soignée |
| Aluminium A356 et A360 | Culasses, carters structurels | Bonne coulabilité et traitabilité thermique | Nécessite des inserts ou des doublures sur les surfaces d'usure |
| Aluminium ADC12 et A380 | Carters moteur, couvercles, casseroles, dissipateurs thermiques | S'écoule bien dans les matrices, parois fines, bonne finition | Le contrôle de la porosité est essentiel |
| Magnésium AZ91 et AM60 | Couvercles, supports, boîtiers légers | Très léger, bon amortissement | Protection contre la corrosion et manipulation de la matière fondue |
| Zinc ZAMAK 3 et 5 | Petits supports, boîtiers de capteurs, pièces d'essuie-glace | Stabilité dimensionnelle, excellentes parois minces | Limites de poids, inadapté aux zones chaudes |
L'aluminium a pris le pas sur la plupart des nouveaux carters de moteur et de transmission, car il enlève le poids exactement là où le poids fait le plus mal. Le fer continue de gagner là où la rigidité, l’amortissement et le coût par kilogramme comptent plus que la masse. Le zinc est un matériau spécialisé : il se coule magnifiquement, retient des parois très fines et s'usine rapidement, mais il est lourd et perd de sa résistance à des températures élevées.
L’enseignement pratique est qu’une même pièce existe souvent dans deux alliages. Un radiateur d'éclairage, par exemple, peut être réalisé en aluminium pour un véhicule performant et en zinc pour un véhicule compact, avec une géométrie de montage identique et un comportement thermique différent. La spécification de l'alliage est une décision système et non une décision d'achat.
Couler un composant de moteur étape par étape
Un carter de moteur moulé sous pression traverse une séquence prévisible. La séquence semble simple sur un organigramme, mais chaque étape comporte des variables qui décident si la pièce finie est vendue ou mise au rebut.
- Revue de conception et DFM. La géométrie de la pièce, la ligne de joint, les angles de dépouille, les positions des portes et la disposition des éjecteurs sont examinés ensemble. La plupart des problèmes de coulée sont conçus à ce stade, bien avant que l'acier ne soit coupé.
- Fabrication d'outillage. Une matrice ou un motif est usiné, traité thermiquement et ajusté. Les outils de moulage sous pression sont généralement fabriqués en acier H13, avec des inserts trempés dans les zones à forte usure autour des portes et des noyaux.
- Essais et prélèvements. L'outil est exécuté, les premières pièces sont mesurées et la fenêtre de processus est établie : pression de tir, température de la matrice, temps de cycle, niveau de vide le cas échéant.
- Traitement de fusion et de fusion. L'alliage est fondu, dégazé et affiné. La teneur en hydrogène et le niveau de fer sont surveillés, car tous deux déterminent la porosité et sont tous deux invisibles dans une pièce finie.
- Remplissage de la cavité. Lors du moulage sous pression, un manchon à grenaille pousse le métal à travers les canaux et les portes dans la cavité en quelques millisecondes. Le modèle de remplissage décide où aboutit l’air emprisonné, et cela décide où la pièce fuira.
- Solidification et éjection. Le casting se fige en quelques secondes. Les broches d'éjection le dégagent et le contrôle thermique de la matrice permet de contrôler la déformation et les points chauds.
- Dégagement et ébavurage. Les glissières, débordements et bavures sont éliminés, puis des presses de vibrofinition, de culbutage ou de détourage nettoient les bords.
- Usinage. Les opérations CNC ajoutent des alésages, des filetages, des faces d'étanchéité et des trous de montage avec des tolérances qu'aucune surface moulée ne peut tenir seule.
- Traitement de surface. Le grenaillage, l'anodisation, le revêtement en poudre, le revêtement électronique ou la conversion au chromate protègent la pièce et donnent une apparence cohérente à l'ensemble d'un lot.
- Inspection et emballage. Les rapports dimensionnels, les tests d'étanchéité, les images radiographiques et les certificats de matériaux accompagnent l'expédition, afin que le client puisse retracer chaque lot jusqu'à un numéro de série.
Deux de ces étapes méritent une attention particulière. Le traitement par fusion est invisible mais décisif, car une fusion mal dégazée produira des pièces qui passeront avec succès une inspection visuelle et échoueront à un test de pression. C'est dans l'usinage qu'une pièce moulée saine mérite sa réputation, car une pièce moulée présentant une porosité interne ne s'ouvrira souvent que lorsqu'un alésage y sera découpé.
Quelles pièces de moteur sont réellement coulées ?
Dans un moteur moderne, la liste des acteurs est plus longue que ce à quoi la plupart des gens s’attendent. Il comprend le bloc, la culasse, les carters d'huile, les couvercles de soupapes, les carters de distribution, les collecteurs d'admission, les collecteurs d'échappement, les carters de turbo, les carters de pompe à eau, les carters de thermostat, les supports de moteur et une longue queue de petits supports.
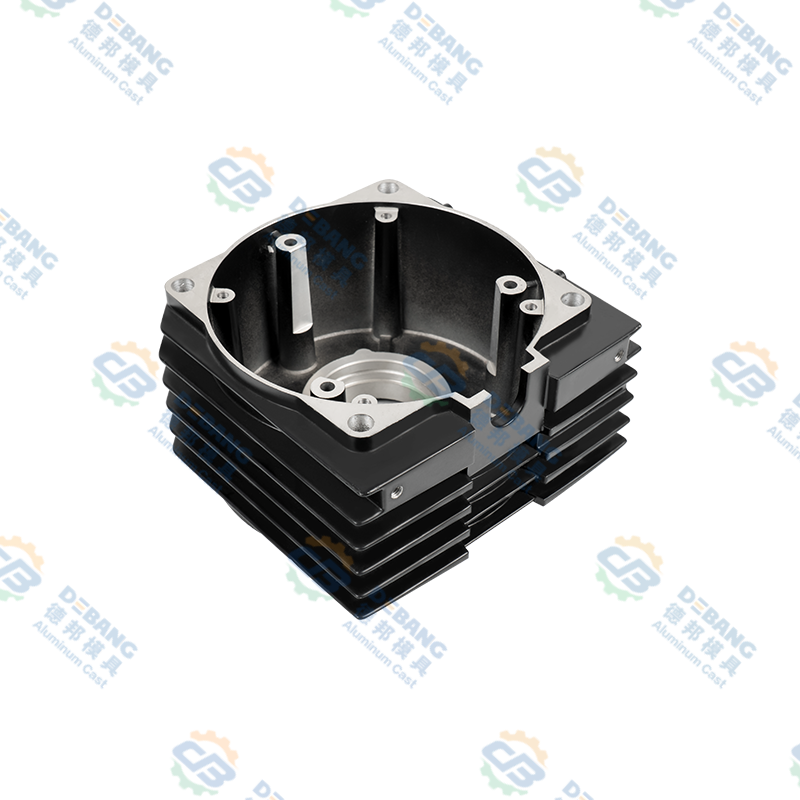
En dehors du noyau de combustion, la pièce moulée sous pression la plus courante est le carter du moteur lui-même, parfois appelé carter de distribution, couvercle avant ou boîtier d'accessoires. Il est à paroi mince, porte une rainure d'étanchéité, supporte les bossages de boulons et comprend souvent des alésages de roulement pour les arbres. Il doit être plat, dimensionnellement stable et totalement exempt de porosité traversante, car il sépare l'huile d'un côté de l'air de l'autre.
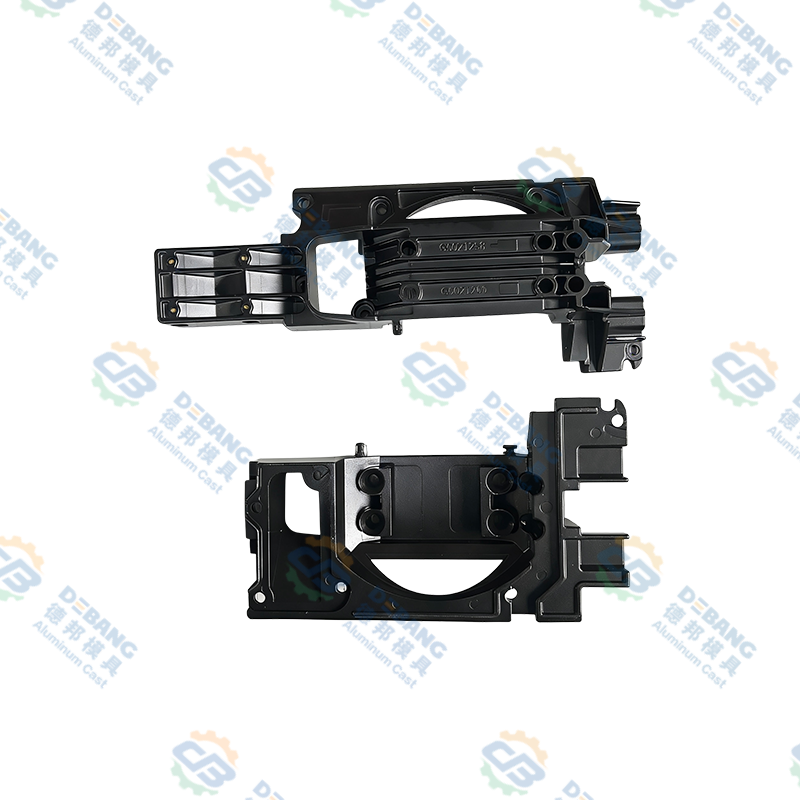
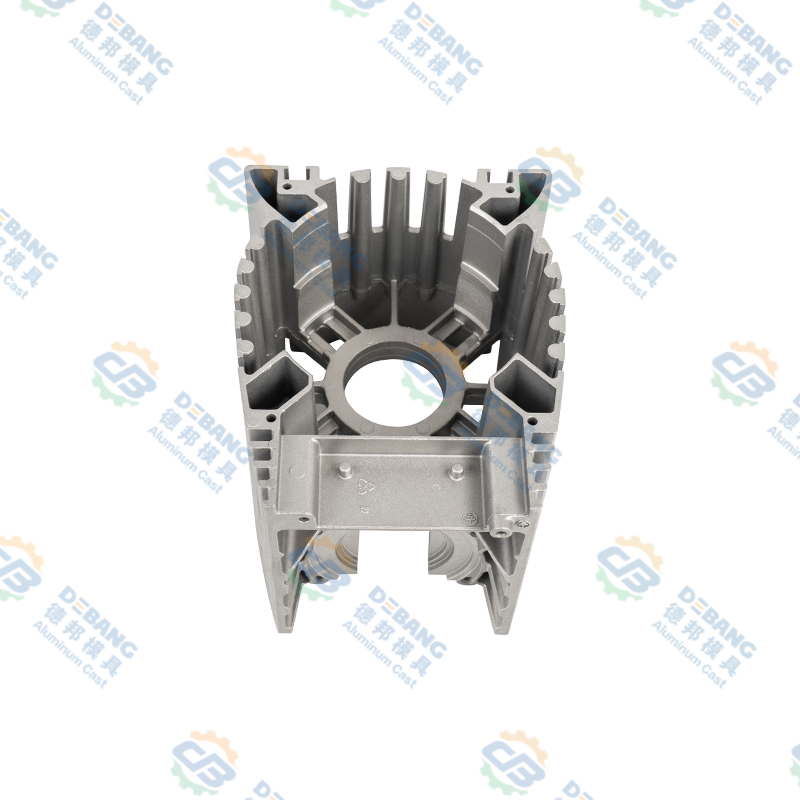 Boîtier de moteur et boîtier de contrôleur en aluminium moulé sous pression Carter de moteur en aluminium moulé sous pression ou boîtier de contrôleur automobile avec ailettes de dissipation thermique et construction intégrée, adapté à l'étanchéité à paroi mince et à la rigidité structurelle. Voir le produit →
Des pièces comme celle-ci récompensent un fournisseur qui contrôle toute la chaîne. Si l'outillage est découpé à un endroit, la coulée coulée à un autre et l'usinage sous-traité à un troisième, personne n'est propriétaire de l'épaisseur de paroi qui a provoqué la fuite. Un fournisseur unique, depuis la conception des matrices jusqu'au moulage fini et usiné, élimine cet écart.
Pièces moulées autour du moteur : transmission, embrayage et pièces thermiques
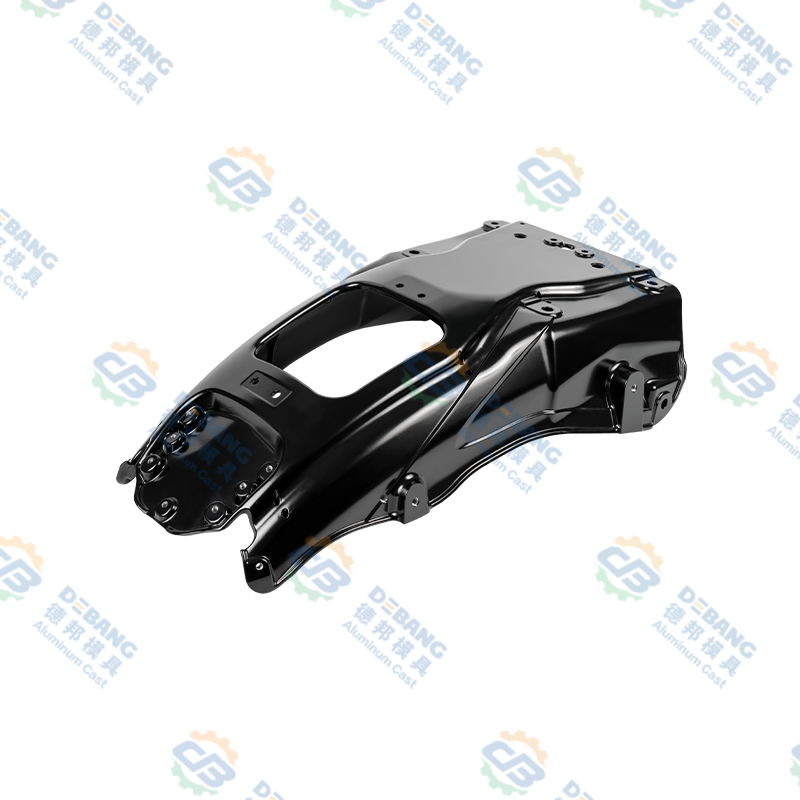
Le moteur ne fonctionne pas seul, et ses pièces moulées non plus. Les carters d'huile de transmission se trouvent au bas de la transmission, collectant le liquide et faisant également office de couvercle structurel. Ils sont généralement grands, plats et nervurés, avec un bossage de bouchon de vidange et une bride d'étanchéité qui doit rester plate après des années de cycles thermiques.
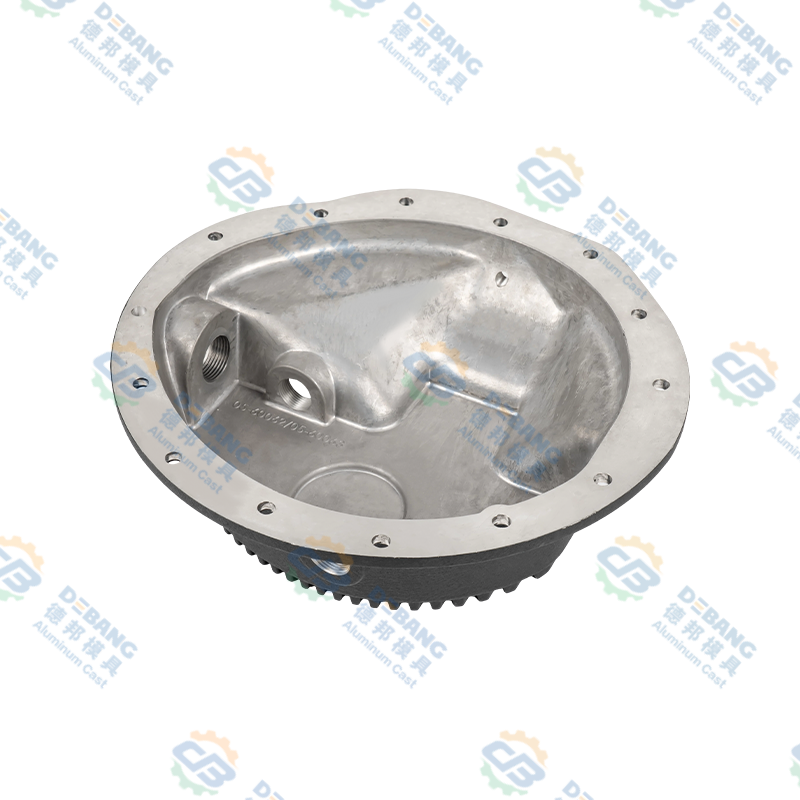 Carters de transmission en aluminium moulé sous pression pour transmissions automobiles Ce carter de transmission en aluminium moulé sous pression met l'accent sur une finition résistante à la corrosion et une étanchéité étanche pour le rôle de collecte des fluides de transmission sous les véhicules. Voir le produit →
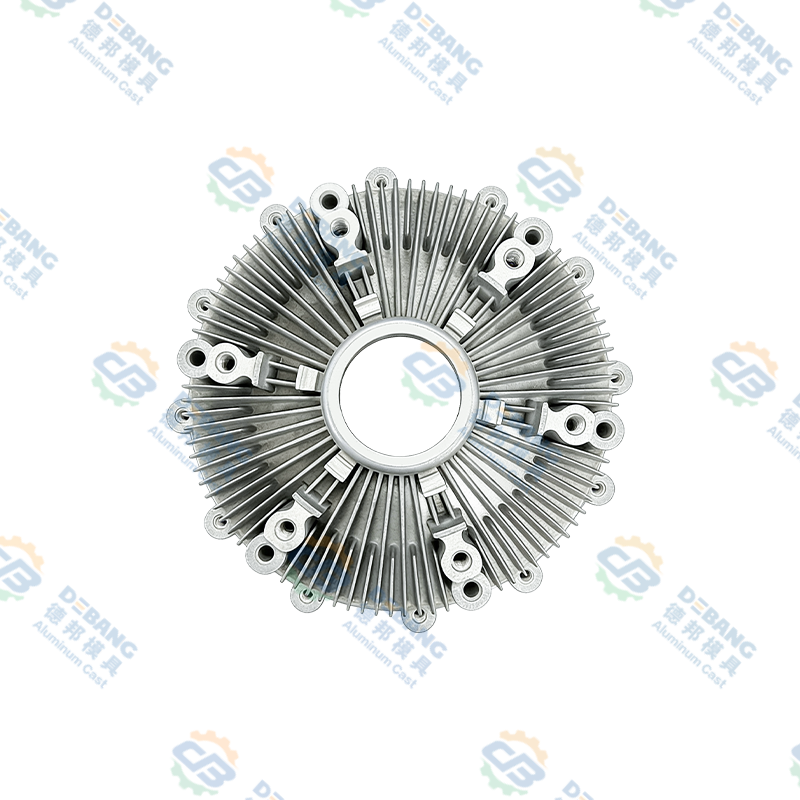
Les composants d’embrayage représentent un défi différent. Les pièces d'embrayage à l'huile de silicone pour véhicules lourds fonctionnent sous une charge et une température continues, de sorte que la précision dimensionnelle et la solidité interne comptent plus que l'apparence. L'épaisseur des parois doit être suffisamment uniforme pour éviter les points chauds, et le stock d'usinage doit être suffisamment prévisible pour que la pièce finie s'équilibre.
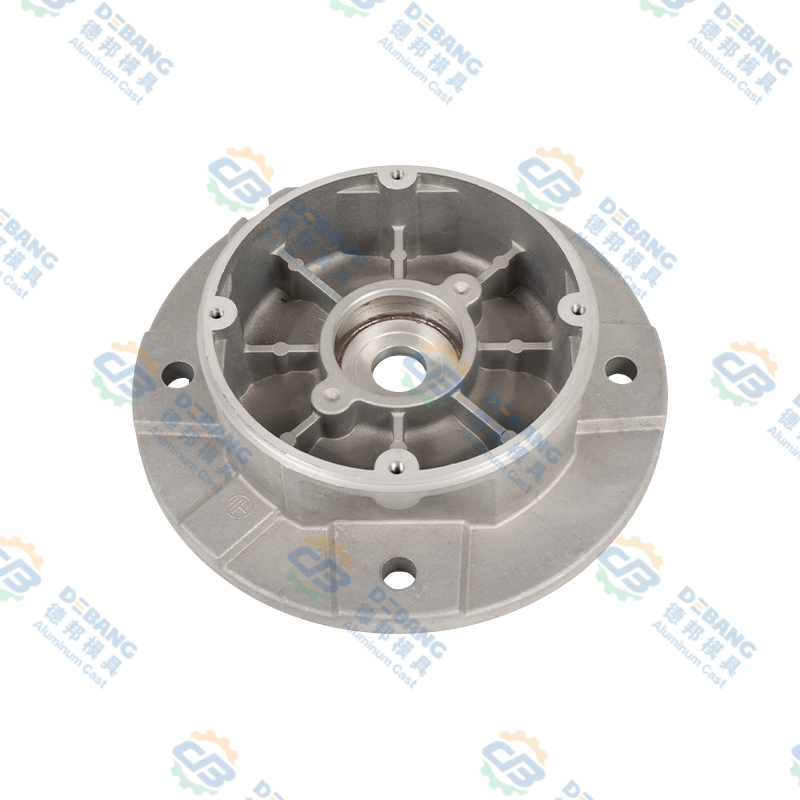 Composants d'embrayage d'huile de silicone de moulage sous pression en aluminium Composants d'embrayage à huile en silicone moulé sous pression en aluminium robuste pour ventilateurs de refroidissement du moteur, ajustant la vitesse du ventilateur en fonction de la température pour soutenir le refroidissement et l'économie de carburant. Voir le produit →
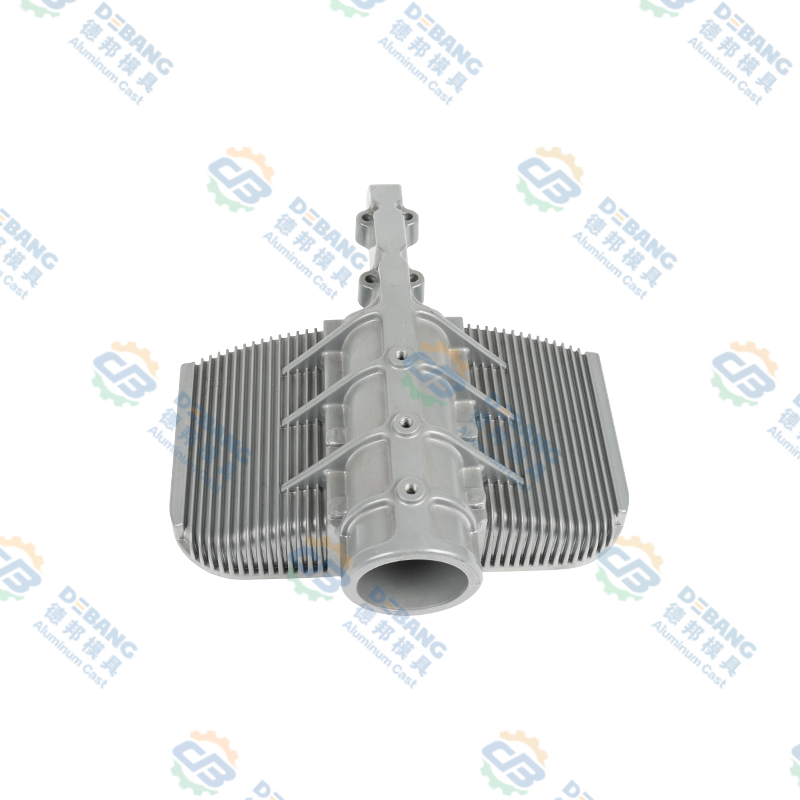
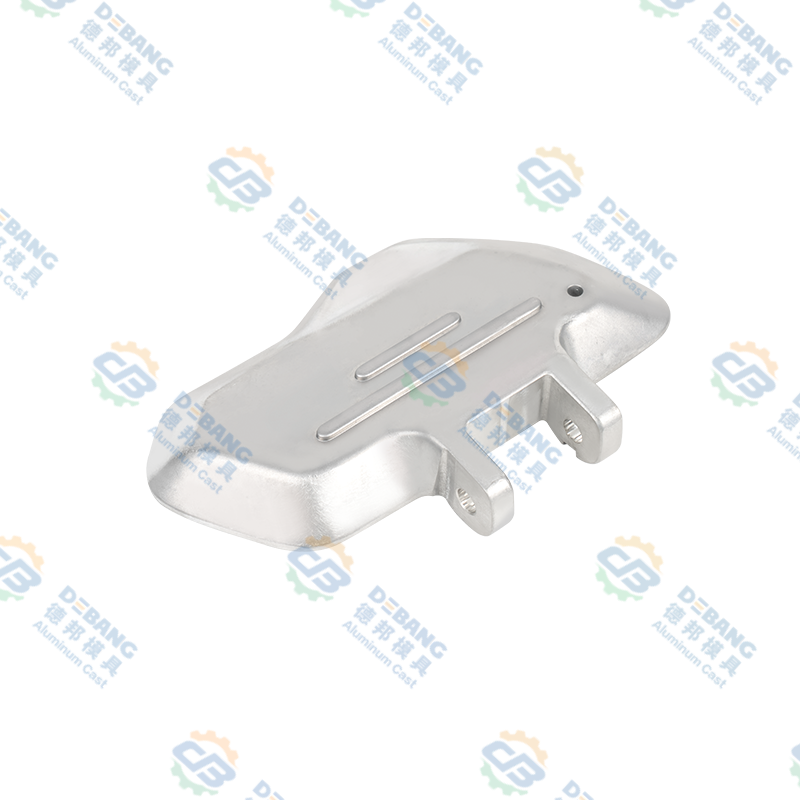
Des pièces thermiques complètent le tableau. Avec le passage aux transmissions électriques et hybrides, les pièces moulées ont migré du bloc moteur vers le boîtier de la batterie, le boîtier de l'onduleur, le boîtier du moteur et le dissipateur thermique d'éclairage. Le métal est souvent le même, l’épaisseur de la paroi est souvent plus fine et les exigences d’étanchéité sont généralement plus strictes. Les fournisseurs qui maîtrisent déjà les carters moteur ont tendance à s’adapter rapidement à ces pièces, car la discipline sous-jacente est identique.
Règles de conception qui préservent le bon fonctionnement des pièces moulées du moteur
Les bons moulages sont conçus et non inspectés. Les règles suivantes s'appliquent à presque toutes les pièces moulées liées au moteur, quel que soit le processus.
- Gardez l’épaisseur des parois aussi uniforme que possible. Les sections épaisses refroidissent lentement et arrachent le métal des voisines minces, créant ainsi des vides de retrait.
- Utilisez des filets généreux dans les coins internes. Les coins pointus concentrent les contraintes et limitent le flux de métal.
- Ajoutez une dépouille sur chaque face verticale. Sans cela, la pièce traîne à l'éjection et la surface se déchire.
- Concevez des nervures plutôt que des bossages épais. La rigidité vient de la géométrie et non de la masse.
- Placez la surépaisseur d'usinage uniquement là où l'usinage aura réellement lieu. Un stock supplémentaire sur une surface moulée représente un gaspillage de métal et un temps de cycle supplémentaire.
- Pensez tôt à l’emplacement des broches d’éjection. Une goupille atterrissant sur une face d’étanchéité est une fuite imminente.
- Gardez les trous carottés simples et alignés avec la direction d’ouverture de la matrice. Les noyaux latéraux ajoutent du coût et de la maintenance.
- Spécifiez les tolérances qui correspondent au processus. Des tolérances trop strictes sur une surface moulée augmentent le coût de l'outillage et le taux de rebut sans améliorer le fonctionnement.
Lorsque ces règles sont respectées, la pièce moulée arrive au centre d'usinage dans un état prévisible et l'ensemble du programme s'exécute plus rapidement. Lorsqu’ils sont ignorés, le premier échantillon devient une négociation coûteuse.
Défauts courants et comment les éviter
Chaque fonderie tient mentalement une liste de défauts, car chacun a une signature et une cause. Ces six apparaissent le plus souvent dans les pièces moulées des moteurs.
Porosité du gaz
Vides internes ronds causés par de l'air emprisonné ou de l'hydrogène dissous. Prévenu par une meilleure ventilation, une assistance au vide et un dégazage approprié de la matière fondue.
Porosité de retrait
Vides irréguliers dans des sections épaisses qui gèlent en dernier lieu. Ceci est évité grâce à une épaisseur de paroi uniforme, une meilleure alimentation et une température de filière contrôlée.
Fermetures à froid
Deux façades métalliques se rejoignant sans fusion, laissant une couture visible et un joint fragile. Empêché par une température de matrice plus élevée et un remplissage plus rapide.
Flash
Du métal s'échappe le long de la ligne de joint. Évité par l'entretien de la matrice, une force de serrage correcte et une pression de tir contrôlée.
Déformation
Distorsion après éjection due à un refroidissement irrégulier. Empêché par des circuits de refroidissement équilibrés et un timing d’éjection correct.
Soudure
L'aluminium colle à la surface de la matrice, laissant une rugosité. Évité par le revêtement sous pression, le contrôle de la température et la chimie des alliages appropriée.
Le motif est cohérent : presque tous les défauts sont dus à la température, au motif de remplissage ou à la qualité du métal. C'est pourquoi la surveillance des processus est plus précieuse que l'inspection finale. Une pièce mise au rebut après l’usinage a déjà consommé de la main d’œuvre, de l’énergie et de la durée de vie de l’outil.
Contrôle qualité lors du moulage de pièces de moteur
La planification de la qualité des pièces moulées de moteur commence par la fonction de la pièce. Un couvercle qui retient l’huile doit être étanche à la pression. Un support nécessite une répétabilité dimensionnelle. Un dissipateur thermique a besoin d’intégrité murale pour que la chaleur puisse réellement traverser le métal.
En pratique, un plan de contrôle typique combine plusieurs niveaux. Les contrôles au spectromètre confirment la chimie de l’alliage avant que la masse fondue ne soit utilisée. La surveillance en cours de processus enregistre les profils de tir et les températures des matrices. L'inspection dimensionnelle utilise des pieds à coulisse, des jauges et des machines à mesurer tridimensionnelles pour les caractéristiques critiques. Les méthodes non destructives telles que les rayons X et les tests de pression ou d'étanchéité recherchent les vides internes que l'inspection visuelle ne peut pas trouver. Enfin, des contrôles destructifs sur des échantillons de pièces révèlent la microstructure, la dureté et les niveaux réels de porosité.
La documentation compte autant que les tests. Un fournisseur de pièces moulées doit être en mesure de montrer à un client le dossier d'inspection d'un lot spécifique, associé à un numéro de coulée et à une machine. Cette traçabilité est ce qui transforme une expédition en une relation d'approvisionnement fiable, et c'est la raison pour laquelle nous traitons nos propres dossiers d'inspection comme un produit à part entière. Vous pouvez en savoir plus sur la façon dont nous abordons cela sur notre page de qualité .
Coût, outillage et délai de livraison
Les acheteurs demandent souvent un seul numéro par pièce, mais le prix d’une pièce moulée est la somme de plusieurs coûts très différents. Le tableau ci-dessous montre approximativement comment se répartit généralement le coût total du programme d’un composant de moteur en aluminium moulé sous pression.
Deux conclusions s’ensuivent. Premièrement, les matériaux et l’outillage dominent, de sorte qu’un petit changement dans l’épaisseur des parois peut faire varier le prix unitaire plus qu’une longue négociation sur les taux de main-d’œuvre. Deuxièmement, les dépenses de qualité ne sont pas des frais généraux. Il s’agit de l’assurance la moins chère contre une réclamation au titre de la garantie concernant une couverture qui fuit.
Le délai de livraison suit une logique similaire. L'outillage prend généralement plusieurs semaines entre le gel de la conception et le premier échantillon, et les montages d'usinage ajoutent du temps en plus. Un calendrier réaliste permet un cycle d'échantillonnage, une correction de conception si nécessaire et un petit lot de pré-production avant la montée en puissance complète.
Travailler avec un partenaire de moulage sous pression
L’échec le plus courant dans les projets de casting n’est pas technique. Il s'agit d'un écart de transfert. Le fabricant d'outils blâme la fonderie, la fonderie blâme le lot d'alliages et l'atelier d'usinage découvre un problème qui existe depuis le premier tir.
Un fournisseur qui couvre la conception des matrices, le moulage, les opérations secondaires, l’usinage de précision, le traitement de surface et l’assemblage sous un même toit élimine la plupart de ces risques. Cela raccourcit également la boucle de rétroaction : lorsqu'un alésage usiné révèle une porosité, la fonderie en est informée la même semaine, et non le même trimestre.
Si vous envisagez de fonder un nouveau moteur ou une nouvelle transmission, il vaut la peine d'impliquer le partenaire de fabrication dans la conversation avant que le dessin ne soit gelé. Une brève discussion sur les lignes de joint, l'épaisseur de paroi et le brut d'usinage peut sauver un cycle d'outillage complet. Vous êtes les bienvenus parlez à notre équipe sur votre projet, qu'il s'agisse d'une pièce unique ou d'une famille de composants.
Foire aux questions
Le moulage d'un bloc moteur est-il la même chose que le moulage sous pression ?
Les blocs moteurs sont généralement moulés au sable ou moulés sous pression à basse pression en fer ou en aluminium, car ils sont grands et leurs passages internes nécessitent un moule qui peut être démonté. Le moulage sous pression haute pression est normalement utilisé pour des pièces plus petites et plus minces telles que des boîtiers, des couvercles, des casseroles et des supports, où un volume élevé et des tolérances serrées justifient le coût d'une matrice en acier.
Quel métal est utilisé pour couler les pièces du moteur ?
La fonte grise et la fonte ductile dominent les blocs et vilebrequins traditionnels. Les alliages d'aluminium tels que l'A356, l'A360, l'ADC12 et l'A380 sont utilisés pour les têtes, les boîtiers, les couvercles et les pièces thermiques. Le magnésium apparaît dans les couvercles et les supports légers, tandis que le zinc est utilisé pour les petits composants de précision nécessitant des parois très fines.
Pourquoi les pièces de moteur en fonte doivent-elles encore être usinées ?
Parce que le moulage produit une forme proche du résultat, pas une forme finie. Une surface moulée ne peut pas maintenir la tolérance requise pour un alésage de roulement, une face d'étanchéité ou un trou fileté. L'usinage supprime une couche contrôlée de métal pour atteindre ces tolérances, et expose également une porosité interne qui autrement échouerait en service.
Combien de temps faut-il pour couler et livrer un composant de moteur ?
Pour une pièce neuve, prévoyez plusieurs semaines pour la conception et la fabrication de l'outillage, puis un prélèvement d'échantillons pour valider les dimensions et les paramètres du procédé. La production d'une pièce mature est rapide, souvent mesurée en jours, mais le délai total comprend également l'approvisionnement en matériaux, l'usinage, le traitement de surface, l'inspection et l'expédition.
La porosité d’une pièce de moteur moulée peut-elle être réparée ?
Une petite porosité superficielle peut parfois être scellée par imprégnation, mais la porosité structurelle dans une zone étanche à la pression ou portante ne doit pas être réparée. La bonne réponse est de corriger le processus, d’ajuster la porte ou le refroidissement et de rééchantillonner. Réparer les vides internes cache un problème plutôt que de le résoudre.
Comment puis-je savoir si un moulage ne fuira pas ?
L'étanchéité est conçue et maîtrisée, non espérée. Cela commence par une simulation de remplissage, se poursuit avec un contrôle de la qualité de la fonte et de la température de la filière, et se termine par des tests de pression ou de fuite sur les pièces de production. L'inspection aux rayons X des échantillons confirme que la structure interne correspond à l'intention de conception.
Le moulage d'un moteur est un sujet qui récompense la patience. Le processus, l'alliage et la géométrie interagissent tous, et une décision prise lors de la première réunion de conception se reflète généralement dans le taux de rebut un an plus tard. Obtenez les bons principes fondamentaux, gardez la chaîne d'approvisionnement courte et contrôlez la fonte et l'outillage avec le même sérieux, et les pièces moulées feront leur travail silencieux pendant toute la durée de vie du véhicule.
Si vous souhaitez un deuxième avis sur une pièce que vous développez, envoyez-nous le dessin. Une brève conversation sur l'épaisseur des parois, les lignes de joint et le stock d'usinage est généralement l'heure la plus précieuse de l'ensemble du projet.
Dernières nouvelles
En savoir plus sur les actualités de l'industrie
-
14
Jul
 Un guide complet sur les pièces moulées sous pression : processus, matériaux et applicationsLes pièces moulées sous pression sont des composants métalliques produits en forçant du métal en fusion, généralement de l'aluminium, du zinc ou du magnésium, dans un moule en acier réu...
-
14
Sep
Coulée en sable de blocs moteurs en aluminium : processus, avantages et considérations clésLes blocs moteurs en aluminium sont coulés au sable car le processus peut produire des passages de liquide de refroidissement internes et des transitions de paroi mince à épaisse que le moulage ... -
28
Sep
Alliage de zinc Zamak 3 : propriétés, applications de moulage sous pression et guide de sélection pour les OEMLorsqu'une pièce métallique nécessite une géométrie complexe, des tolérances serrées et une bonne finition de surface à un coût raisonnable, le Zamak 3 est souvent le premier choix vers leq... -
16
Jul
Guide technique complet : Que sont les composants moulés sous pression en aluminium et aperçu complet des processus de moulage sous pression en alliage d'aluminiumTable des matières Définition directe Processus de fabrication Que sont les composants ...
Que vous soyez acheteur ou partenaire de développement, nous nous engageons à vous apporter une solution fiable.
LIENS PRODUITS
- Produits en alliage d'aluminium
- Produits de moulage sous pression en alliage de zinc
- Produits de moulage sous pression en alliage de magnésium
Mobile
Service client
LIENS RAPIDES
OBTENIR UN DEVIS
CONTACTEZ-NOUS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, parc scientifique et technologique Daqi, district de Beilun, ville de Ningbo, province du Zhejiang, Chine
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tous droits réservés.
 Fabricants de moulage sous pression OEM/ODM