

Moulage ou moulage : quelle est la vraie différence ? Guide en anglais simple d'un lanceur de matrices
 2026.10.12
 Nouvelles de l'industrie
La plupart des gens rencontrent ces deux mots bien avant de mettre les pieds dans une usine. Vous ouvrez une roche, trouvez un creux parfait en forme de coquille, et quelqu'un dit "c'est un moule". Ensuite, vous trouvez une pierre en forme de coquille assortie et quelqu'un dit "c'est un moulage". Deux objets presque identiques, jouant deux rôles complètement différents. La même association se retrouve dans les statues en bronze, les empreintes dentaires, les lapins en chocolat et les boîtiers en aluminium boulonnés à l’intérieur d’une voiture électrique.
La version courte est la suivante : un moule est la forme qui forme quelque chose, et un moulage est quelque chose qui se forme. C'est toute l'idée en une seule ligne. Tout le reste n’est que détail, et c’est dans le détail que les gens se trompent.
La réponse courte en langage simple
Une moisissure est une impression négative. C'est la cavité, l'outil, le vide façonné. Un moulage est l'objet positif qui sort de cette cavité une fois que le matériau a été coulé, injecté, pressé ou simplement laissé durcir.
Le moule est donc ce avec quoi vous fabriquez la pièce, et le moulage est la pièce que vous avez fabriquée. Quelques règles empiriques rapides vous aident lorsque vous regardez deux objets et que vous ne pouvez pas dire lequel est lequel :
- S'il présente une cavité ou une impression remplie par un autre matériau, vous avez affaire à un moule.
- S’il s’agit d’un objet solide qui était autrefois liquide ou mou à l’intérieur d’une telle cavité, vous regardez un plâtre.
- Si l’un des deux est clairement un outil et l’autre est clairement un produit, l’outil est le moule et le produit est la fonte.
Un autre test utile : la moisissure survit généralement et est réutilisée. Le casting quitte le bâtiment.
Pourquoi les deux mots sont si souvent confondus
L’anglais ne nous rend pas service ici, car les deux mots fonctionnent comme des noms et des verbes, et leurs significations se chevauchent juste assez pour brouiller la frontière.
- Verbe contre nom. « Couler » décrit l'action de verser un matériau dans une forme. "Un casting" désigne le résultat final. Même mot, deux emplois.
- La moisissure fait le même truc. « Mouler » signifie façonner quelque chose, tandis que « un moule » est l'outil qui effectue le façonnage.
- Le langage fossile contourne les règles. Les paléontologues appellent l'empreinte laissée dans la roche un moule, et les minéraux qui remplissent plus tard cette empreinte un moulage. La logique est identique, seules l'échelle et le temps changent.
- L’orthographe est divisée par région. En anglais britannique, vous verrez « mould » presque partout, et les deux orthographes apparaissent dans les documents techniques.
- Un moule peut lui-même être un moulage. Un moule en caoutchouc de silicone est normalement moulé à partir d'un modèle principal, de sorte que le même objet peut honnêtement être les deux, selon le chapitre de l'histoire que vous décrivez.
Rien de tout cela n’est anecdotique. Rendre le vocabulaire clair évite beaucoup de confusion lorsqu'un fournisseur vous dit que le moule est bon mais que le moulage est hors tolérance.
Mouler et couler dans un véritable atelier de moulage sous pression
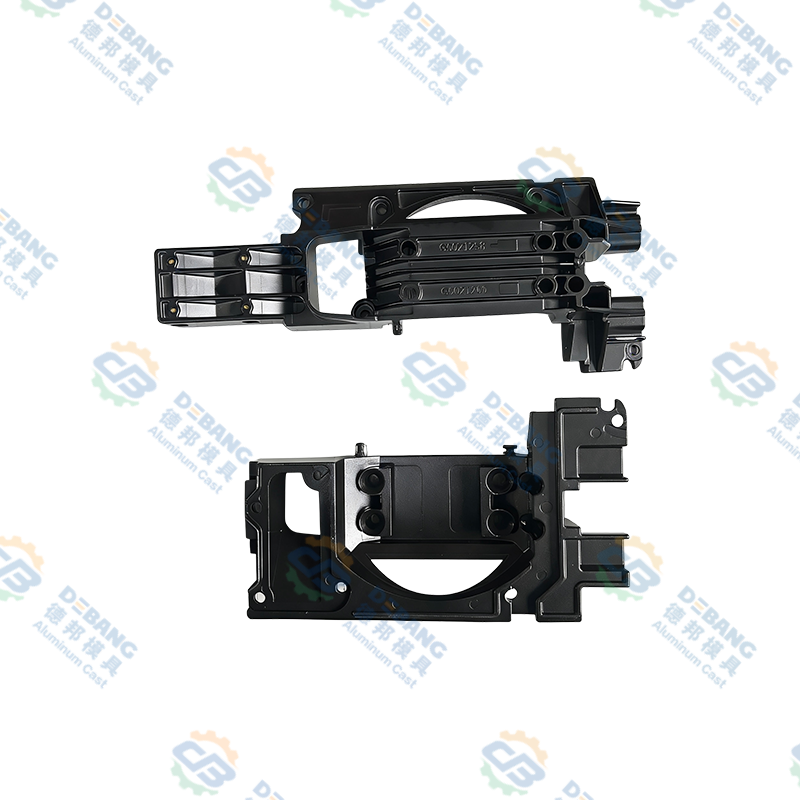
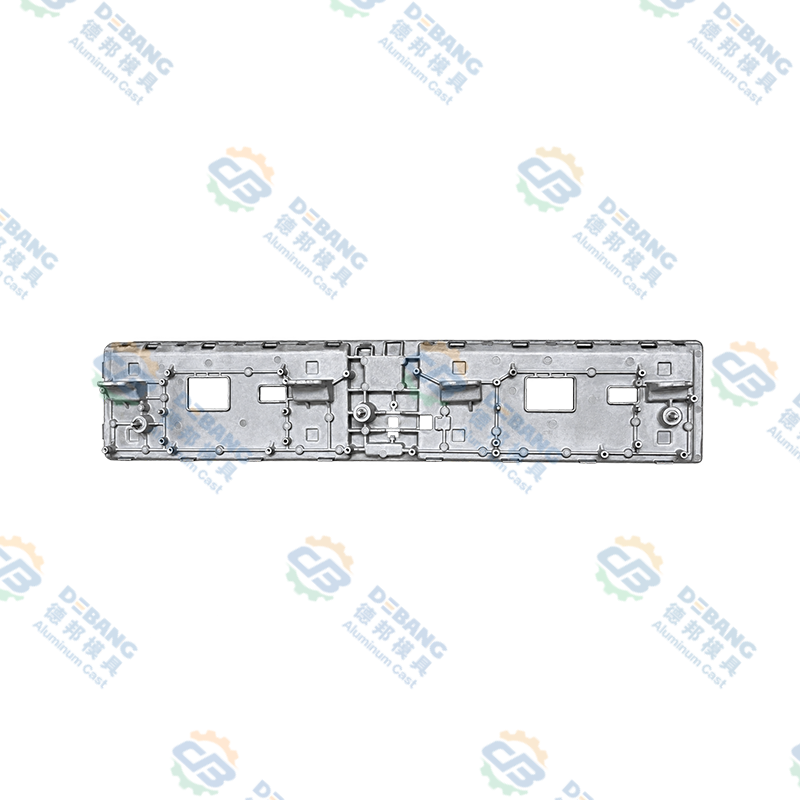
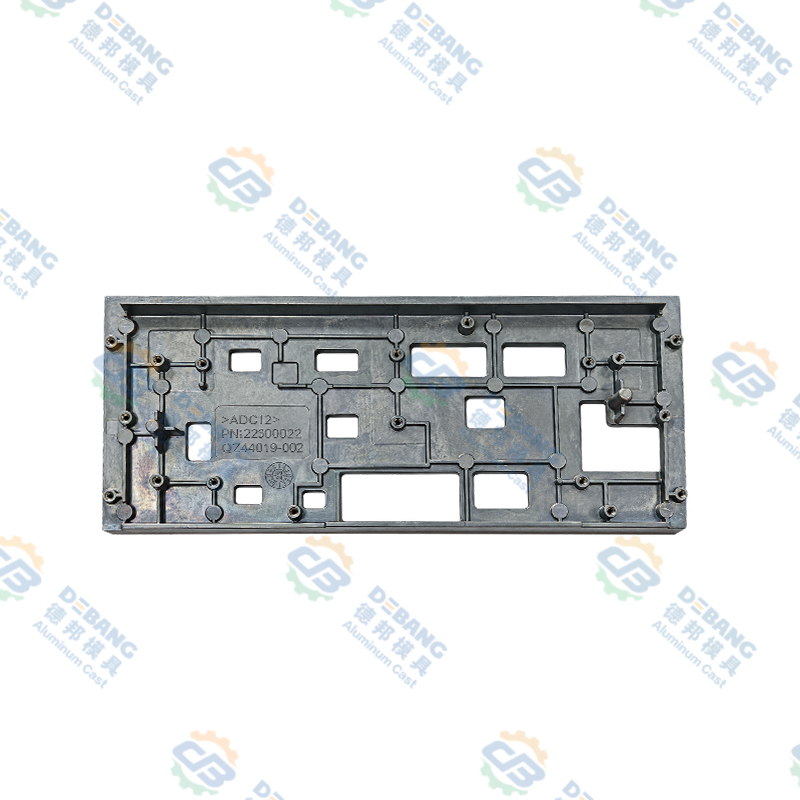
En fonderie sous pression, le moule a son propre surnom : la matrice. Il s'agit d'un bloc d'acier à outils trempé, généralement divisé en deux moitiés, traversé par des conduites d'eau, un système de glissières découpé dans la surface de séparation et un mécanisme d'éjection derrière lui. Le moulage est le composant en aluminium, zinc ou magnésium qui en sort quelques secondes plus tard.
Les gens supposent parfois que le mot « moule » ne s’applique qu’au sable ou au plâtre, et qu’une matrice en acier est tout autre chose. Ce n'est pas. Un die est un moule au sens strict du terme : un négatif réutilisable qui définit la forme extérieure d'une pièce. L'industrie préfère simplement « mourir », car cela implique également la haute pression et la construction en acier qui accompagnent le processus.
C'est le secteur de fabrication dans lequel nous travaillons depuis 1991, découpant des matrices et les faisant fonctionner pour des clients de l'automobile, de la moto, de l'appareil photo et du mobilier. Après quelques milliers d’emplois, le vocabulaire cesse d’être académique. Le moule et le moulage échouent de différentes manières, pour différentes raisons, et réparer l’un équivaut rarement à réparer l’autre.
Ce qui vit réellement à l'intérieur d'un moule
Un moule n’est pas un trou lisse. Il s’agit d’une petite machine qui a la forme de votre pièce. Les principales pièces de l’anatomie valent la peine d’être connues, car chacune apparaît comme un élément sur le modèle fini.
- La cavité et le noyau. La cavité forme l'extérieur de la pièce, tandis que le noyau forme tout passage ou évidement interne. Ensemble, ils définissent l'épaisseur finale de la paroi.
- Barrières, glissières et trop-pleins. Ce sont des canaux qui transportent le métal liquide du manchon de grenaille vers la cavité et permettent au premier métal le plus froid de s'échapper dans les poches de trop-plein.
- Canaux de refroidissement. Passages percés ou usinés qui évacuent la chaleur à un rythme contrôlé. Un refroidissement irrégulier est la source la plus courante de porosité de déformation et de retrait.
- Broches d'éjection, glissières et inserts. Les pièces mobiles qui permettent à la pièce solide de sortir du moule sans traîner sur l'acier.
Chacune de ces caractéristiques laisse une marque. Une ligne de séparation, un léger cercle d'éjecteur ou un petit talon de porte sur une pièce moulée n'est pas un défaut, c'est la signature du moule.
Qu'est-ce qui fait d'un casting un casting
Un moulage commence sa vie sous forme liquide ou en tant que matériau souple et formable, et la termine sous forme d'une forme solide qui prend le contour de tout ce qui le retenait. C’est la seule exigence stricte. Tout le reste, de l’alliage à la finition de surface, relève d’un choix technique.
Ce sur quoi vous pouvez compter, c'est que le moulage porte l'empreinte digitale du moule qui l'a produit. La texture de la surface, les angles de dépouille, les rayons des coins et l'emplacement des lignes de tricot proviennent tous de l'outil. Si le moule est poli, le moulage ressort brillant. Si le moule est doté d'un contrôle thermique, le moulage le montrera également, généralement sous la forme d'un fin réseau de lignes.
Un plâtre change également de taille en refroidissant. L'aluminium rétrécit sensiblement à mesure qu'il se solidifie, c'est pourquoi la cavité du moule est toujours découpée légèrement plus grande que ce que le dessin demande. Le moule est le négatif, mais ce n’est pas un négatif parfait. Il s'agit du négatif plus une tolérance calculée pour le retrait, la dépouille et le brut d'usinage.
 Carter de moteur en aluminium moulé sous pression Caractéristiques techniques Voir le produit →
Les carters moteur en sont une bonne illustration. Ils combinent des parois minces, des bossages de montage épais et des tolérances serrées sur les faces d'étanchéité, ce qui signifie que le moule doit équilibrer la vitesse de remplissage et la vitesse de refroidissement d'une manière qu'une simple pièce plate ne fait jamais.
Moule vs Casting : les différences côte à côte
Si vous souhaitez conserver une seule référence, le tableau ci-dessous couvre les distinctions pratiques qui comptent dans un environnement de production.
| Aspect | Moule | Cast |
|---|---|---|
| Qu'est-ce que c'est | Une cavité façonnée ou une impression négative | Un objet solide formé par cette cavité |
| Matériau typique | Acier à outils, sable, plâtre, silicone, graphite | Aluminium, zinc, magnésium, bronze, résine |
| Réutilisable | Oui, souvent des milliers de cycles | Non, un objet fini par prise de vue |
| Profil de coût | Investissement initial élevé | Faible coût unitaire une fois l’outillage amorti |
| Mode de défaillance | Usure, fissuration, contrôle thermique | Porosité, déformation, dérive dimensionnelle |
| À qui appartient-il | Outilleur ou atelier de matrices | Fonderie ou client final |
La répartition des coûts est la partie qui surprend le plus les nouveaux arrivants. Un moule peut coûter autant qu’une petite maison tandis que chaque moulage coûte moins cher qu’un repas. Ce ratio est exactement la raison pour laquelle la maintenance des outils reçoit autant d’attention dans cette industrie.
Pourquoi la distinction est importante dans un atelier de production
Quand quelque chose ne va pas, la première question utile est toujours la même : s’agit-il d’un problème de moisissure ou d’un problème de fonte ? La réponse détermine qui enquête, ce qui est ajusté et combien de temps la ligne reste fermée.
Si une dimension dérive progressivement sur des milliers de pièces, le moule est généralement suspect. L'acier s'use, les plaquettes se déplacent et la fatigue thermique modifie lentement la cavité. Si une seule pièce est défectueuse alors que ses voisines sont parfaites, il s'agit plutôt d'un problème de coulée : un tir à froid, une poche de gaz ou un moment de pression d'injection instable.
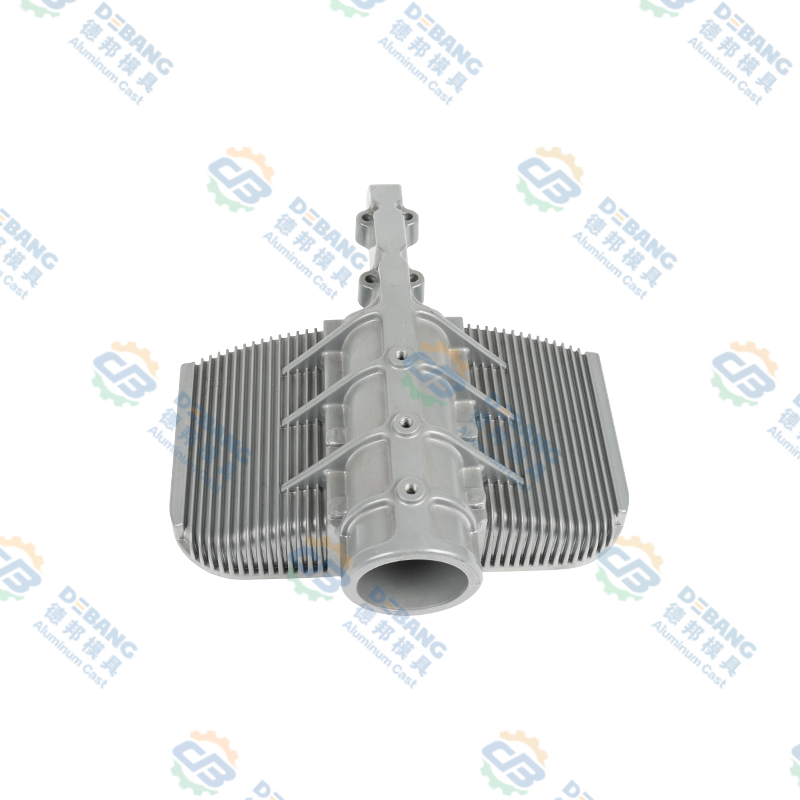
Les composants à ailettes fines rendent la séparation particulièrement claire. Prenez un dissipateur thermique d'éclairage de voiture en aluminium, dont les ailettes peuvent avoir moins d'un millimètre d'épaisseur à l'extrémité. Si les ailettes sont insuffisantes à chaque tir, le problème réside normalement dans le moule, dans la ventilation, le dimensionnement des canaux ou dans le système de refroidissement plutôt que dans les réglages de la machine.
 Dissipateur thermique en aluminium moulé sous pression pour l'éclairage automobile Dissipateur thermique en aluminium moulé sous pression pour la gestion thermique de l'éclairage automobile, avec ailettes haute densité et canaux de ventilation pour la dissipation thermique dans les phares et modules LED. Voir le produit →
Ce genre d’habitude de diagnostic repose sur des années de poubelles, et non sur de la théorie. C'est aussi pourquoi nous gardons un plein processus qualité derrière chaque outil plutôt que de considérer l’inspection comme une étape finale.
Exemples quotidiens qui font cliquer
Les définitions abstraites collent mieux avec quelques images familières jointes :
- Fossiles. Le creux laissé par une coquille dissoute est le moule. La réplique remplie de minéraux de cette coquille est le moulage.
- Sculpture en bronze. L'original en cire est enfermé dans une coque en céramique, la cire est fondue et le bronze fondu remplit le vide. La coquille est le moule, la figure en bronze est le moulage.
- Chocolat. Le plateau en plastique avec des trous en forme de lapin est le moule. Le lapin en chocolat est le casting.
- Moulage sous pression. La matrice en acier est le moule. Le carter de transmission en aluminium qui en sort est le moulage.
Notez que dans chaque cas, le moule est la chose avec le vide, et le moulage est la chose avec le volume. Ce modèle ne se brise jamais.
 Carters de transmission en aluminium moulé sous pression pour applications automobiles Ces carters de transmission durables en aluminium moulé sous pression offrent des filetages usinés avec précision, un joint étanche et une finition mate résistante aux rayures pour une utilisation automobile. Voir le produit →
Les carters de transmission automobile sont un exemple discret de la capacité du moule à se déformer. Ils ont besoin d'une bride d'étanchéité plate, d'une paroi cohérente autour des trous de boulons et souvent d'ailettes de refroidissement à l'extérieur, le tout produit en une seule fois sans usiner toute la surface par la suite. Le moule conserve cette géométrie et le moulage la transporte jusqu'à la chaîne de montage.
Des malentendus courants qui méritent d’être dissipés
- "Cast" n'est pas seulement un nom. C'est aussi un verbe, et comme adjectif il décrit une famille de composants, comme dans les boîtiers en fonte d'aluminium.
- Un moule n'est pas automatiquement le jumeau d'un casting. Un moule peut produire des milliers de moulages presque identiques, de sorte qu’il ne reflète jamais un seul d’entre eux.
- Moisissure ne veut pas dire mou. Les matrices en acier, les moules en sable et les moules en plâtre sont tous des moules. Le matériau de l'outil n'a rien à voir avec la définition.
- Les deux ne sont pas des parties du discours interchangeables. Dire « le moule est sorti déformé » alors que vous parlez de la pièce est l'un des moyens les plus rapides de confondre un fournisseur.
- Être un moule ne rend pas quelque chose de permanent. Les moules en sable sont détruits à chaque coulée, tandis que les matrices en acier survivent à des dizaines, voire des centaines de milliers de cycles. La réutilisabilité varie énormément, mais le rôle reste le même.
La différence réside donc dans le rôle plutôt que dans l’apparence. Le moule est le vide façonné, l’outil, le négatif qui est réutilisé. Le moulage est l'objet solide qui le remplit, prend sa forme, puis s'en va dans le monde. Une fois ce cadrage cliqué, la moitié du vocabulaire d'une fonderie cesse de paraître étranger et les conversations sur l'usure des outils, la tolérance au retrait et la dérive dimensionnelle deviennent beaucoup plus faciles à suivre.
Si vous travaillez sur une pièce et que vous ne savez pas si la contrainte réside dans l'outil ou dans le processus, c'est exactement le genre de question qui mérite d'être abordée dès le début. N'hésitez pas à contactez notre équipe et expliquez-nous la géométrie avant qu'une seule ligne d'acier ne soit coupée.
Dernières nouvelles
En savoir plus sur les actualités de l'industrie
-
16
Jul
 Guide technique complet : Que sont les composants moulés sous pression en aluminium et aperçu complet des processus de moulage sous pression en alliage d'aluminiumTable des matières Définition directe Processus de fabrication Que sont les composants ...
-
02
Sep
Moulage sous pression de magnésium et d'aluminium : comparaison de la densité, de la résistance, du coût et des applicationsUn ingénieur OEM examinant un nouveau composant de véhicule électrique arrive à un carrefour familier : ce boîtier doit-il être en magnésium ou en aluminium ? La réponse n’est jamais une simple ... -
16
Nov
Moulage sous pression magnésium vs aluminium : un guide pratique pour les équipes de conceptionDemandez à dix ingénieurs ce qui différencie le magnésium de l’aluminium et vous obtiendrez généralement dix variantes des mêmes trois mots : poids, coût, corrosion. Tous les trois comptent, mai... -
07
Sep
Moulage sous pression dans l'industrie automobile : choix des alliages, tolérances et sélection OEMUn responsable d'un programme automobile nous a un jour envoyé des carters de transmission qui échouaient constamment aux tests d'étanchéité. L'épaisseur des parois a dérivé, de l...
Que vous soyez acheteur ou partenaire de développement, nous nous engageons à vous apporter une solution fiable.
LIENS PRODUITS
- Produits en alliage d'aluminium
- Produits de moulage sous pression en alliage de zinc
- Produits de moulage sous pression en alliage de magnésium
Mobile
Service client
LIENS RAPIDES
OBTENIR UN DEVIS
CONTACTEZ-NOUS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, parc scientifique et technologique Daqi, district de Beilun, ville de Ningbo, province du Zhejiang, Chine
Copyright© Zhejiang Debang Intelligent Technology Co., Ltd. Tous droits réservés.
 Fabricants de moulage sous pression OEM/ODM